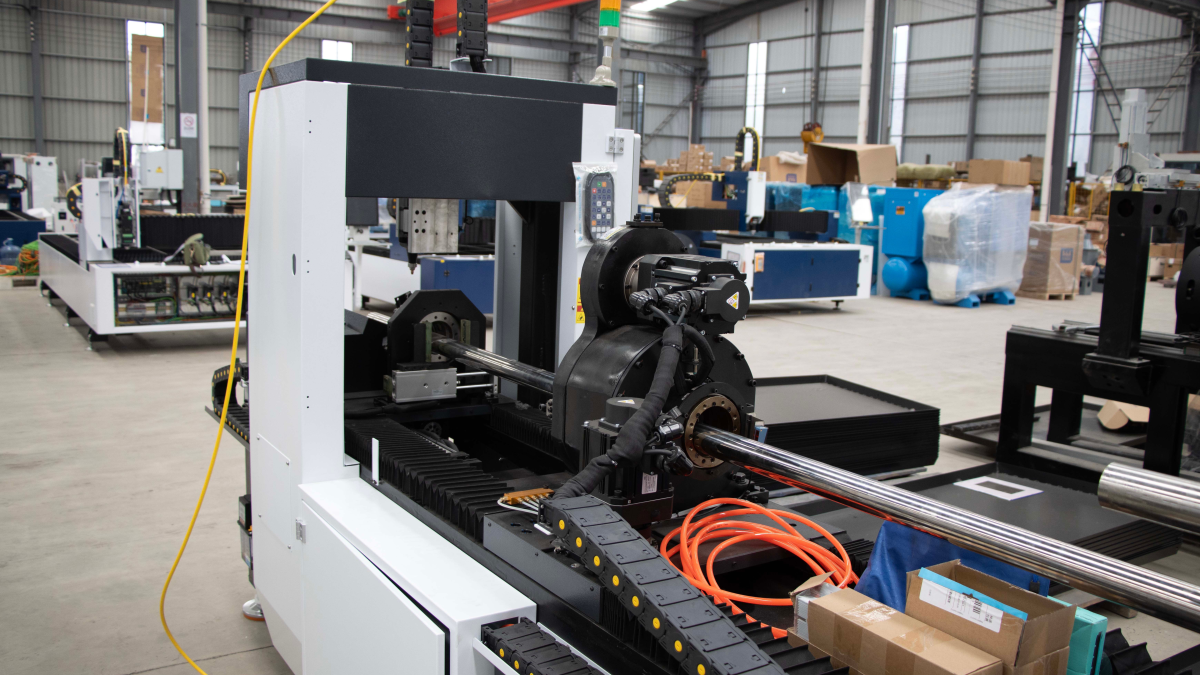
CNC-karriert gyártási tapasztalat nélkül is el lehet kezdeni, de az első munkahely ritkán jelent önálló programozást egy bonyolult megmunkáló központon. A kezdő általában munkadarab betöltésével, egyszerű méretek ellenőrzésével, a folyamat felügyeletével és előírt utasítások követésével foglalkozik. Ahogy nő a gép ismerete, hozzáadódik a szerszámbeállítás, korrekciók, sorozatközi átkapcsolások és programmódosítások végrehajtása.
Ez a sorrend a biztonságot és a hibák költségét tükrözi. Egy rossz koordináta, nem megfelelő szerszám vagy rosszul rögzített munkadarab károsíthatja az alkatrészt, a befogóeszközt és a gépet. A munkáltatók szívesebben bíznak összetettebb feladatokat olyan munkavállalóra, aki magabiztosan értelmezi a dokumentációt, érti a megmunkálás sorrendjét és gondosan kezeli a mérőeszközöket.
Különböző munkakörök a CNC megnevezés alatt
A CNC-gepkezelő elindítja a jóváhagyott programot, betölti a munkadarabot, felügyeli a megmunkálást és ellenőrzi az alkatrészeket. A gépbeállító előkészíti a gépet az új munkához: felszereli a szerszámokat és befogókat, beállítja a munkadarab nullpontját, megadja a korrekciókat, és elkészíti az első megfelelő alkatrészt. A CNC-programozó manuálisan vagy CAM szoftverrel készíti vagy módosítja a vezérlőprogramokat.
Egy kisebb műhelyben ezek a feladatok egy munkavállalóhoz tartozhatnak. Sorozatgyártásban általában szétválasztják őket. Ezért ugyanaz a munkakör megnevezés eltérő feladatokat takarhat: az egyik gépkezelő csak a stabil ciklust felügyeli, míg a másik önállóan végzi az átkapcsolást és programmódosítást.
Jelentkezés előtt mindig olvassa el a feladatkört. A lengyel álláshirdetésekben az ustawianie maszyny gépbeállítást, a dobór narzędzi szerszámkiválasztást, a korekty korrekciókat, a przezbrojenie sorozatközi átkapcsolást, a programowanie pedig programozást jelent. Ezek szélesebb felelősséget jeleznek, mint a sima obsługa maszyny, vagyis pusztán gépkezelés.
Mit érdemes megtanulni az első interjú előtt
Az alapvető ismeretek elsajátításához nem szükséges drága, öt-tengelyes géphez hozzáférni. A tudás nagy része tanulmányi rajzokból, szakkönyvekből, szimulátorokból és egyszerű gyakorlati feladatokból is elsajátítható. A cél, hogy megértsük a gépkezelő tevékenységeit és képesek legyünk elmagyarázni azok helyes sorrendjét.
- Méretek, tűrések, felületi érdesség és alapvető jelölések olvasása a rajzon.
- Tolómérő, mikrométer, mérőóra és egyéb ellenőrző eszközök rendeltetésének ismerete.
- Marás, esztergálás, fúrás és menetfúrás megkülönböztetése.
- A gép és munkadarab koordináta-rendszerei, nullpontok és szerszámkorrekciók.
- Alapvető G-kód parancsok: mozgás, előtolás, fordulatszám, szerszámcsere és program vége.
- Szerszámválasztás és kezdeti megmunkálási paraméterek alapjai.
- Biztonságos próbaindítás: egyes blokk, csökkentett előtolás, távolságellenőrzés és a ciklus megállítására való felkészülés.
A lengyel munkaügyi szolgálat a CNC-gepkezelő feladatai között szerepelteti a műszaki dokumentáció elemzését, a megmunkálási sorrend tervezését, a szerszám és paraméterek kiválasztását, a program beállítását és a kész alkatrész ellenőrzését. Ez más országokban is hasznos irányadó, hiszen a vezérlőfelület változik, de a gyártási folyamat előkészítésének logikája hasonló marad.
A tanfolyam alapot ad, a gyakorlat fejleszti a készséget
Egy jó kezdő tanfolyamnak tartalmaznia kell rajzokat, mérést, forgácsolás alapjait, gép felépítését, koordináta-rendszereket, szerszámkorrekciókat és a program biztonságos próbaindítását. Ha a képzés csak G-kódok listájára korlátozódik, szerszámrögzítés és eredményellenőrzés nélkül, a végzős nehezen tudja összekapcsolni a programot a valós megmunkálással.
Érdemes előre tájékozódni, mennyi időt töltenek gépkezeléssel, milyen vezérlőket használnak, és hogy a hallgató önállóan végzi-e a teljes folyamatot. Egy végigvezetett példa nem jelenti a gyártásra való alkalmasságot. A tanfolyam értéke egy érthető alap, amit egy tapasztalt gépbeállító irányítása alatt lehet fejleszteni.
A hivatalos szakmai leírások és képzési programok a munkahelyi tanulást jelölik meg szokásos belépési útként. A gyakornok először gépkezelői feladatokat kap, majd fokozatosan nehezebb feladatokat. Ezért egy képzést biztosító állás hasznosabb lehet, mint egy újabb elméleti bizonyítvány.
Hogyan szerezzünk gyakorlatot előző munkatapasztalat nélkül
Az első munkahelynek olyan vállalat felel meg, ahol a kezdőket tapasztalt munkatárshoz rendelik, és világos szabályozás van az új feladatokhoz való hozzáférésre. Az interjún kérdezzünk rá, ki végzi a gépbeállítást, hogyan zajlik a képzés, mikor engedik a korrekciók bevitelét, és hogyan ellenőrzik az első alkatrészt.
A tanulási gyakorlat egyszerű alkatrészekkel kezdődhet. Például a jelölt kap egy perselyrajzot, kiválasztja az esztergálási sorrendet, elkészíti a szerszámlistát és megjelöli az ellenőrzendő méreteket. Maróalkatrész esetén meghatározhatja a munkadarabot, bázist, beállításokat, zsebeket és furatokat. Még gép nélkül is ez a feladat megmutatja a technológiai gondolkodást.
A G-kód szimulátor segít ellenőrizni a program szerkezetét és a mozgás irányát, de nem tudja visszaadni a gép minden kockázatát. Nem helyettesíti a befogó merevségének, a szerszám valós kilógásának, forgácselvezetésnek, kopásnak vagy az anyag viselkedésének értékelését. A szimuláció csak az ellenőrzés egyik lépcsője.
Önéletrajz készítése gyártási tapasztalat nélkül
Konkrét készségeket és tanulási feladatokat írjunk le. Az „alapvető CNC-ismeretek” megfogalmazás kevés információt ad a munkáltatónak. Hasznosabb megemlíteni, hogy a jelölt olvas egyszerű gépészeti rajzokat, méri a külső és belső méreteket, érti a G54-et és a szerszámkorrekciókat, valamint ellenőrzi a programot szimulátorban.
Ha volt tanfolyam vagy gyakorlat, tüntessük fel a vezérlőt és a géptípust: Fanuc, SINUMERIK vagy Heidenhain; eszterga vagy maróközpont; háromtengelyes vagy forgó tengelyes gép. Ne állítsuk, hogy önállóan programozott, ha a feladatokat csak kész utasítás alapján végezte.
Kis portfóliót PDF-ben is össze lehet állítani. Minden tanulmányi alkatrészhez elég a rajz, egy rövid beállítási terv, szerszámlista, néhány szimulációs kép és a méretellenőrzés magyarázata. Ez lehetőséget ad a munkáltatónak a szakmai beszélgetésre.
Mit várhatunk az interjún
Egy kezdőtől kérhetik, hogy olvasson le egy tűréssel ellátott méretet, magyarázza el a tolómérő és mikrométer közti különbséget, nevezze meg a G00 és G01 parancsokat, vagy mutassa meg, hol állítják be a munkadarab nullpontját. Gyakran értékelik a reakciót a tűréshatáron kívüli méretre és a teendőket ismeretlen program indítása előtt.
Biztonságos válasz általában a megállítással és ellenőrzéssel kezdődik, nem azonnali több paraméter módosításával. Meg kell állapítani az okot: ellenőrizni a rajzot, mérést, korrekciót, szerszám állapotát, befogást és a program aktuális lépését. Ez a gyártási fegyelmet mutatja.
Őszintén jelezzük a tapasztalat határait. A munkáltató tud tanítani egy adott vezérlőre, de pontosan kell ismernie a jelölt kiinduló szintjét. A gyakorlati tapasztalat hiányának eltitkolása különösen veszélyes gépek környezetében.
Az első év: megfigyeléstől az önálló gépbeállításig
Az első hetekben főként a műhelyi szabályokat, biztonságot, dokumentációt, alkatrészellenőrzést és ismétlődő gépkezelői feladatokat tanulják meg. Ezután következhet a szerszámcsere, korrekciók bevitele és egyszerű átkapcsolások elsajátítása. A haladás üteme a gyártástól, alkatrész bonyolultságától és a képzés minőségétől függ.
Hasznos vezetni munkanaplót: indítási sorrend, szerszám rendeltetése, tipikus hibák okai és az első alkatrész ellenőrzése. Általános tudást rögzítsünk, ügyelve, hogy ne másoljuk le bizalmas programokat, rajzokat vagy vevői adatokat.
A következő szint az egyszerű beállítás önálló előkészítése és a program korrekciója mentor felügyelete mellett. Ez megteremti az alapot a kézi programozáshoz és a CAM-hez. Azok haladnak gyorsabban a programozás felé, akik már értik a szerszám és a munkadarab valós viselkedését.
Mikor érdemes elkezdeni a CAM tanulását
A CAM tanulható párhuzamosan a CNC alapokkal, de a képernyőn megjelenő szerszámpályának kapcsolódnia kell a valós folyamathoz. Kezdjük a koordináta-rendszerrel, a munkadarab modelljével, szerszámválasztással, egyszerű zseb kialakítással, fúrással és utófeldolgozással. Később jöhet a maradékanyag eltávolítás, több beállítás és az ütközésellenőrzés.
A szoftverválasztás a jövőbeni munkáltatótól függ. Vállalatok használják a Fusion 360-at, Mastercam-et, SolidCAM-et, Siemens NX CAM-et, PowerMill-t, hyperMILL-t és más termékeket. Egy rendszer elsajátítása segít megérteni az általános folyamatot, de minden új munkahelyen meg kell tanulni a helyi könyvtárakat, posztprocesszorokat és programozási szabványokat.
A CAM ismerete nem helyettesíti az alap G-kód tudást. A programozónak értenie kell a program fejlécét, ellenőriznie kell a koordináta-rendszert, szerszámot, fordulatszámot, előtolást és a biztonságos mozgásokat. Ez különösen fontos az első próbaindításnál és hibakeresésnél.
Reális belépési út a szakmába
- Tanulja meg egyszerű rajzok, tűrések és mérőeszközök olvasását.
- Ismerje meg a forgácsolás alapjait, az eszterga vagy marógép felépítését és a biztonsági szabályokat.
- Tanulja meg az alapvető G-kódot és ellenőrizzen néhány rövid programot szimulátorban.
- Vegyen részt gyakorlati tanfolyamon vagy találjon gyakornoki vagy gépkezelői állást képzéssel.
- Készítsen pontos önéletrajzot és egy kis portfóliót tanulmányi feladatokból.
- Az első munkahelyen fejlessze ki a megbízható alkatrészellenőrzést és a magabiztos, utasítás szerinti munkavégzést.
- Lépjen tovább a korrekciók, átkapcsolások és programozás felé tapasztalt szakember felügyelete mellett.
A gyártási tapasztalat hiánya nem zárja ki a CNC-be való belépést, ha a jelölt kész az alapfeladatokkal kezdeni és fokozatosan növelni a felelősséget. A kezdésnél különösen értékelik a pontosságot, a tanulási hajlandóságot, a mérési felelősségvállalást és a biztonságos munkafolyamat betartását.
A karrier a gyakorlat során fejlődik: a gépkezelő megtanulja fenntartani a stabil ciklust, a gépbeállító az első megfelelő alkatrész elkészítését, a programozó pedig felelős a technológiáért és a biztonságos szerszámpályáért. A tanfolyamokon szerzett tudás csak a valós feladatok ismételt alkalmazásával válik szakmai készséggé.