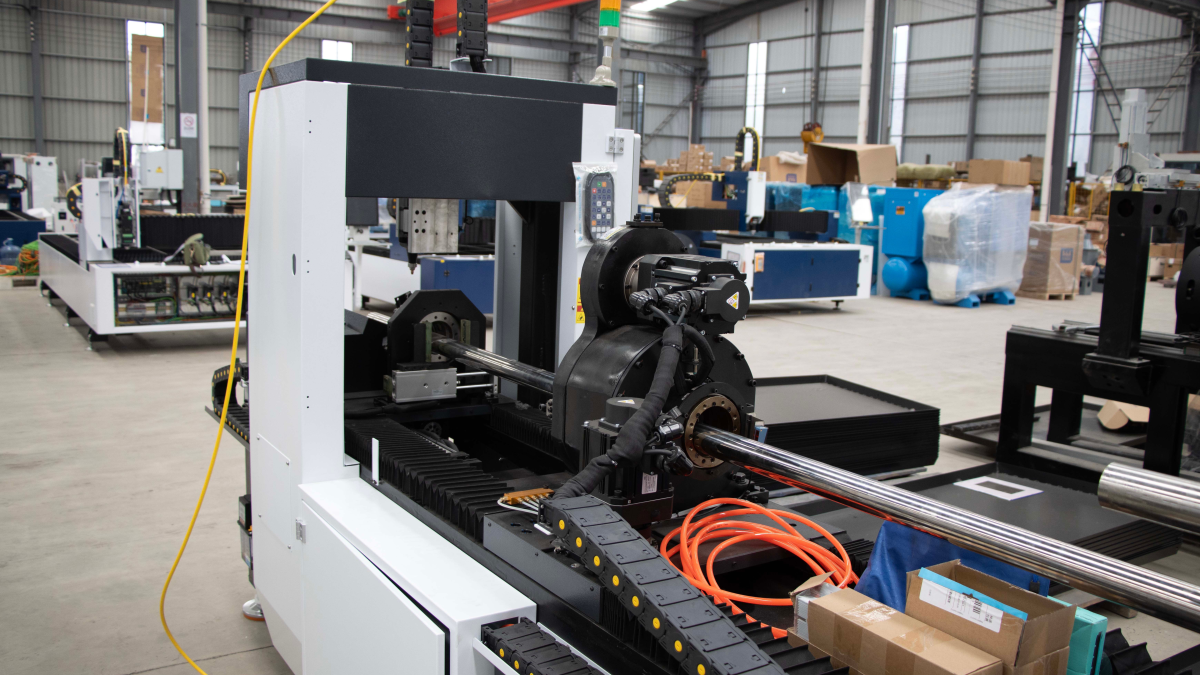
製造経験がなくてもCNCのキャリアを始めることは可能ですが、最初の仕事で複雑なマシニングセンタを独力でプログラミングすることはほとんどありません。初心者は通常、素材のセット、単純な寸法の検査、加工の監視、既定の指示に従った作業を任されます。機械に慣れてくると、工具のセット、オフセットの入力、段取り替えやプログラムの修正などが加わっていきます。
この順序は安全面とミスのコストを考慮したものです。座標の誤り、不適切な工具、固定不良のワークは部品や治具、機械を損傷させる可能性があります。採用側は、図面を正確に読み、加工手順を理解し、測定器を丁寧に扱える人に複雑な作業を任せたいと考えます。
CNCという言葉に含まれるさまざまな職務
CNCオペレーターは、準備されたプログラムを起動し、ワークをセットし、加工を監視し、部品を検査します。段取り技術者(セッター)は、新しい作業に向けて機械を準備し、工具や治具を取り付け、ワークの原点を設定し、補正値を入力して初品を出します。CNCプログラマーは、手動またはCAMを使って制御プログラムを作成・編集します。
小規模な工場ではこれらを一人で担うこともありますが、量産工場では役割が分かれていることが多いです。そのため同じ職種名でも、ある工場ではオペレーターが安定した生産サイクルを維持するだけで、別の工場では段取り替えやプログラム修正を自ら行うこともあります。
応募前には職務内容をよく読みましょう。ポーランド語の求人では、ustawianie maszyny(機械の段取り)、dobór narzędzi(工具選定)、korekty(補正)、przezbrojenie(段取り替え)、programowanie(プログラミング)といった表現は、単なるobsługa maszyny(機械の操作)よりも広範な責任を示しています。
最初の面接までに身につけておくべきこと
初歩的な知識は高価な5軸機械がなくても学べます。教材の図面、参考書、シミュレーター、簡単な課題で基礎を固めることが可能です。目標はオペレーターの作業内容を理解し、その手順を説明できることです。
- 図面の寸法、公差、表面粗さ記号、基本的な表記の読み方。
- ノギス、マイクロメーター、ダイヤルゲージなど測定器の用途。
- フライス加工、旋削、穴あけ、ねじ切りの違い。
- 機械座標系とワーク座標系、原点設定、工具補正。
- 基本的なGコードコマンド:移動、送り、主軸回転数、工具交換、プログラム終了。
- 切削工具の選定と初期切削条件の基礎。
- 安全な試運転方法:単ブロック実行、低速送り、ワークとの距離確認、停止準備。
ポーランドの公共職業紹介所では、CNCオペレーターの職務に技術図面の分析、加工手順の計画、工具とパラメータの選定、プログラム調整、完成品検査が含まれます。これは他国でも参考になる内容で、制御装置の画面は変わっても加工準備の論理は共通しています。
研修コースは基礎を提供し、実践で技術を磨く
良い入門コースは図面、測定、切削の基礎、機械構造、座標系、工具補正、安全なプログラム試運転を含みます。Gコードの羅列だけで、ワークの固定や結果の検査がない研修は、プログラムと実際の加工を結びつけるのが難しくなります。
受講前に、機械での実習時間、使用する制御装置、受講者が一連の作業を自分で完結できるかを確認しましょう。例題を一つこなしただけでは生産現場での即戦力とは言えません。経験豊富な段取り技術者の指導のもとで基礎を積み上げることが重要です。
公式の職業説明や研修指針では、職場でのOJTが一般的な入門ルートとされています。研修生はオペレーター業務から始め、徐々に難しい作業を任されます。研修付きの求人は、単なる理論資格よりも価値が高いこともあります。
前職なしで実務経験を積むには
初心者を経験者に付けて明確な作業許可の手順がある職場が適しています。面接時には、誰が段取りを行うか、研修体制、補正値の入力許可時期、初品検査の方法を尋ねましょう。
実習は簡単な部品から始められます。例えば、ブッシュの図面を渡され、旋削の手順を選び、工具リストを作成し、検査すべき寸法を挙げる課題です。フライス加工部品なら、素材、基準面、セットアップ、ポケットや穴の位置を決めます。機械がなくても製造の考え方を示せます。
Gコードシミュレーターはプログラム構造や動作方向の確認に役立ちますが、機械のリスク全てを再現できません。固定剛性、工具の実際の突出長、切りくず排出、摩耗、材料の挙動などは評価できません。シミュレーションは検証の一段階と捉えましょう。
製造経験なしでの履歴書作成
具体的な技能や研修課題を記載しましょう。「CNCの基礎知識」だけでは採用担当者に伝わりません。簡単な機械図面を読み、外径・内径を測定し、G54や工具補正を理解し、シミュレーターでプログラム検証ができると書く方が効果的です。
研修や実習があれば、使用した制御装置や機械の種類(Fanuc、SINUMERIK、Heidenhain、旋盤、マシニングセンタ、3軸機械や回転軸付き機械など)を明記しましょう。指示書通りに課題をこなしただけなら独力でのプログラミングは謳わない方が良いです。
小さなポートフォリオをPDFで作成するのも有効です。各課題について図面、セットアップ計画、工具リスト、シミュレーション画像数枚、寸法検査の説明を添えます。採用担当者は考え方を理解し、具体的な質問ができます。
面接での準備ポイント
初心者には、公差付き寸法の読み取り、ノギスとマイクロメーターの違い、G00とG01の意味、ワーク原点の設定場所の説明を求められることがあります。公差外れがあった場合の対応や、未知のプログラムを実行する前の手順も評価されます。
安全な回答は、すぐに複数のパラメータを変更するのではなく、まず停止して確認することから始まります。原因を特定するために図面、測定値、補正値、工具状態、固定状況、プログラムの進行位置をチェックします。これが生産現場の規律を示します。
経験の範囲は正直に伝えましょう。特定の制御装置は職場で教えてもらえますが、応募者の現状レベルを正確に把握する必要があります。実務経験なしを隠すのは機械加工の現場では特に危険です。
最初の1年:見学から独力での段取りへ
最初の数週間は工場のルール、安全、書類、部品検査、繰り返し行うオペレーター作業の習得に重点が置かれます。その後、工具交換、補正入力、簡単な段取り替えを覚えます。習熟速度は生産環境、部品の複雑さ、研修体制に左右されます。
作業記録をつけると良いでしょう。起動手順、工具の用途、不良の典型的原因、初品検査のルールなどをまとめます。機密プログラムや図面、顧客情報はコピーしないよう注意してください。
次の段階は、単純なセットアップを自分で準備し、指導者の監督下でプログラムを調整することです。これが手動プログラミングやCAMへの基礎になります。工具やワークの実際の挙動を理解している人ほどプログラミングへの移行がスムーズです。
CAMの学習開始時期
CAMはCNCの基礎と並行して学べますが、画面上の工具軌跡は実際の加工と結びついている必要があります。座標系、素材モデル、工具選定、単純なポケット加工、穴あけ、ポストプロセッシングから始め、残り加工、複数セットアップ、干渉チェックを徐々に加えます。
使用ソフトは将来の勤務先によります。Fusion 360、Mastercam、SolidCAM、Siemens NX CAM、PowerMill、hyperMILLなどが使われています。一つのソフトを習得すれば全体の流れは理解できますが、新しい職場では独自のライブラリやポストプロセッサ、プログラミング規約を学ぶ必要があります。
CAMの知識があっても基本のGコード理解は必須です。プログラマーはプログラムの冒頭を読み、座標系、工具、主軸回転数、送り速度、安全な移動を確認できなければなりません。これは初回試運転やエラー解析で特に重要です。
現実的なキャリアスタートプラン
- 簡単な図面、公差、測定器の読み方を習得する。
- 切削の基礎、旋盤やフライス盤の構造、安全規則を学ぶ。
- 基本的なGコードを理解し、シミュレーターで短いプログラムを検証する。
- 実践的なコースを受講するか、研修生や研修付きオペレーターの職を探す。
- 正確な履歴書と小さな研修課題のポートフォリオを用意する。
- 初めての職場では安定した検査習慣と指示通りの作業を身につける。
- 経験豊富な技術者の指導のもと、補正入力、段取り替え、プログラミングに進む。
製造経験がなくても、基礎的な作業から始めて責任範囲を段階的に広げる意欲があればCNC分野に入れます。初期段階で特に評価されるのは、正確さ、学習意欲、測定への適切な姿勢、安全な作業手順の遵守です。
キャリアは実務を通じて成長します。オペレーターは安定した生産サイクルを理解し、段取り技術者は初品を出す技術を習得し、プログラマーは安全な工具軌跡と加工技術を担います。講座で得た知識は、実際の課題に繰り返し取り組むことで専門技能となります。