En un taller de formación, un estudiante mecaniza un eje escalonado mientras otro trabaja una placa con un bolsillo y orificios. Ambos leen el plano, fijan la pieza en bruto, verifican las herramientas y miden la pieza terminada. Sin embargo, los errores de referencia, los movimientos de la máquina y los métodos de inspección son diferentes. Por eso, la elección de la primera disciplina conviene vincularla con las piezas y el equipo disponibles para la práctica.
Para la comparación tomamos un torno CNC convencional de dos ejes y un centro de mecanizado de tres ejes. Las máquinas multitarea, herramientas motorizadas y ejes adicionales amplían las capacidades y añaden tareas. El curso inicial es mejor evaluarlo según la máquina y los trabajos prácticos específicos.
Un eje y una carcasa requieren enfoques distintos
En el torneado convencional, la pieza gira y la herramienta se mueve respecto a ella. Así se obtienen superficies externas e internas de revolución, caras, ranuras y roscas. Ejes, casquillos y piezas con simetría axial ofrecen ejercicios claros para iniciarse en el torneado.
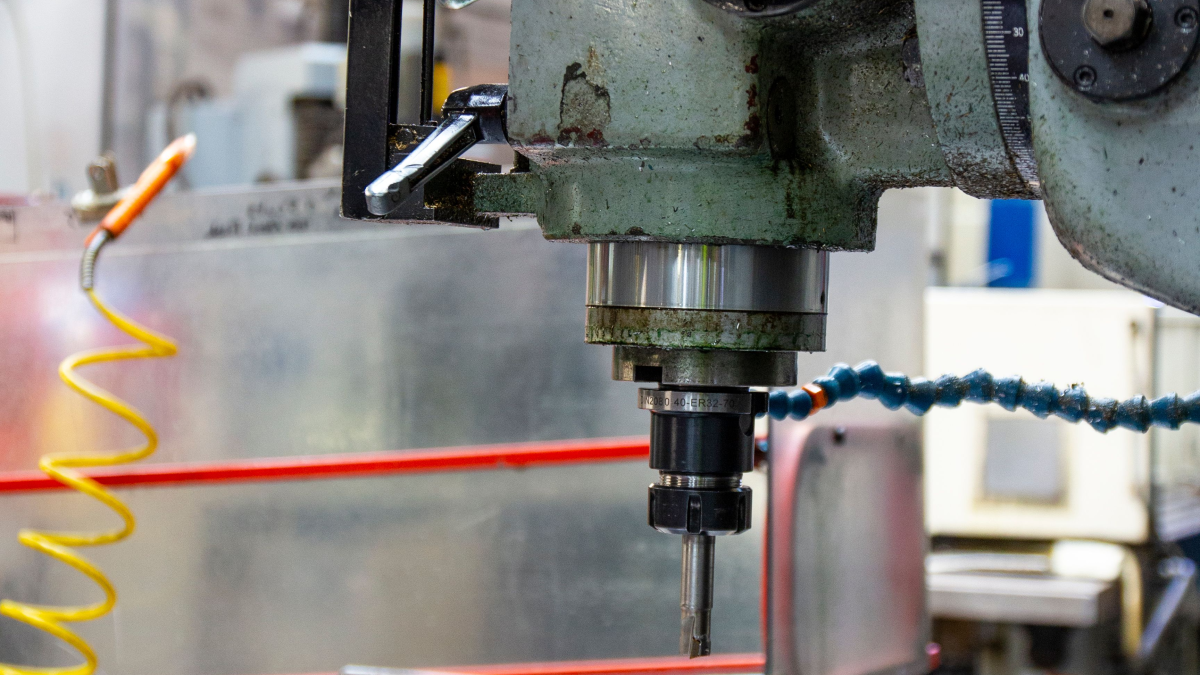
En el fresado, la herramienta gira y el movimiento relativo entre herramienta y pieza genera la superficie. En un centro de tres ejes se pueden mecanizar caras, bolsillos, ranuras y orificios. Para comenzar, son adecuadas piezas prismáticas simples, donde la referencia y el acceso de la herramienta son claros.
En la guía de fresado de Sandvik Coromant se analizan por separado el trabajo con herramienta rotativa y la estabilidad del mecanizado. Para el alumno, esto es motivo para prestar atención al saliente de la herramienta, la rigidez del sujeción y la dirección de las fuerzas de corte. Estas cuestiones aparecen en ambos procesos, aunque las soluciones varían.
Lo que el torno ayuda a entender
En un eje escalonado es fácil seguir la relación entre el plano, los movimientos en X y Z y el resultado medido. El alumno ve cómo se forman el diámetro, el escalón y la longitud. Aprende a elegir el instrumento de medición y a distinguir errores de diámetro de errores de posición de la cara.
Dos ejes principales reducen la cantidad de coordenadas en la primera tarea, pero el torneado en general no es sencillo. Hay que comprender la interpretación de X, los datos geométricos de la herramienta, las compensaciones por desgaste y la posición del cortador. El modo de programación de diámetro o radio y las reglas para modificar compensaciones se verifican en la documentación del control específico.
Al mecanizar un cono o arco surge otra tarea: considerar el radio de la punta de la herramienta. En el manual de programación de torno Haas se explica cómo la compensación del radio de punta se relaciona con cortes inclinados y curvos. Un buen ejercicio debe aclarar qué datos de la herramienta se usan y cómo afectan al resultado.
Una parte aparte de la práctica es el sujeción en el plato. La longitud de la pieza sin soporte, el estado de las mordazas y la necesidad de apoyo adicional se determinan en la configuración. Trabajar con piezas largas, el mandrinado, ranurado y corte requieren preparación propia. Los primeros ejercicios se realizan con piezas seleccionadas por el instructor y siguiendo un procedimiento comprobado.
Habilidades que aporta el centro de fresado
En una placa con bolsillo y orificios el alumno aprende la ubicación de elementos en X y Y y la profundidad en Z. Es útil para explicar la elección de referencias, el origen de coordenadas y la relación entre montaje y plano. Al voltear la pieza hay que planificar cómo conservar la correcta posición relativa de las superficies.
La configuración en fresado incluye la longitud de cada herramienta, datos de diámetro y compensaciones de trabajo. En la sección de Haas sobre preparación de pieza en fresadora se describen por separado las tablas de herramientas y coordenadas de trabajo. El alumno debe entender por qué la longitud de la fresa y el origen de la pieza son datos distintos.
El acceso de la herramienta merece especial atención. En torno a las mordazas, sujetadores o dentro del bolsillo hay que considerar la fresa, el portaherramientas y los elementos de fijación. La visualización de la trayectoria es útil, pero debe compararse con la configuración física y las capacidades de la simulación usada.
Para introducir CAM, una tarea de fresado permite analizar secuencialmente la pieza en bruto, el montaje, la herramienta y varias estrategias de mecanizado. Luego se verifica el programa postprocesado y la pieza terminada. También son adecuadas tareas simples de torneado para CAM; elegir un proceso no elimina la necesidad de estudiar la tecnología y comprobar el programa generado.
Elige la primera disciplina según la práctica disponible
Si una empresa cercana ofrece formación en torneado y el curso incluye práctica en ese equipo, el torneado puede ser un comienzo conveniente. Si hay acceso a un centro de fresado y un mentor, empezar por fresado es razonable. La elección práctica depende de la posibilidad de realizar tareas regularmente y verificar resultados.
Antes de inscribirse conviene aclarar varios puntos:
- Equipo: qué máquina y control se usan, y si hay acceso a una máquina real.
- Práctica: qué piezas fabrica el alumno y qué trabajos realiza de forma independiente.
- Configuración: si se estudian el montaje de la pieza, las herramientas, las coordenadas de trabajo y la verificación del primer arranque.
- Inspección: qué dimensiones se miden y cómo se analizan las desviaciones.
- Mentoría: quién revisa programas y configuraciones, y cómo se corrigen errores.
En Haas Learning Resources hay materiales y manuales para torno y fresadora. Ayudan a aprender un control específico, pero las lecciones deben complementarse con práctica. En otro control pueden cambiar los procedimientos y funciones.
Si el objetivo es empleo, conviene revisar ofertas en la región. Anotar tipos de equipo, responsabilidades y si hay formación para principiantes. Verificar si el empleador busca operador para proceso establecido o espera configuración y programación independiente.
Lo que se transfiere al segundo tipo de máquina
Leer planos, conocer tolerancias, medir y mantener disciplina en la verificación sigue siendo útil. Se conservan conocimientos sobre materiales, herramientas y efectos de la rigidez. La experiencia con programas facilita aprender otro control, siempre que no se copien comandos sin revisión.
Los métodos de sujeción, ajuste de compensaciones y planificación de operaciones requieren práctica específica. Tras el torno hay que aprender accesorios de fresado, portaherramientas y comprobación de acceso. Tras el centro de fresado, el plato del torno, posición de herramientas, particularidades de X y control de superficies de revolución.
No se debe suponer que un mismo G-code tiene igual significado en distintos tipos de máquina. Por ejemplo, en Haas G90 significa posicionamiento absoluto en fresadora, pero en torno indica un ciclo de torneado. Cada programa de aprendizaje debe verificarse con el manual de la máquina elegida.
Dos ejercicios que ayudan a decidir
Para iniciarse en torno es adecuado un eje escalonado con cara y chaflán. Para fresado, una placa con bolsillo poco profundo y varios orificios. El instructor elige dimensiones, material, herramientas y condiciones según el equipo. El objetivo es completar todo el proceso desde el plano hasta la pieza verificada.
Tras los ejercicios, comparen qué acciones fueron claras, dónde se necesitó ayuda y si pudieron explicar desviaciones dimensionales. También conviene discutir la práctica futura: si podrán repetir configuraciones, cambiar tareas y recibir retroalimentación.
No existe un orden universal para todos los alumnos. Se puede empezar con torno o fresadora si la formación ofrece tareas claras, práctica segura y resultados comprobados. Dominado el proceso básico en un tipo de máquina, es más fácil identificar las habilidades necesarias para pasar al segundo.