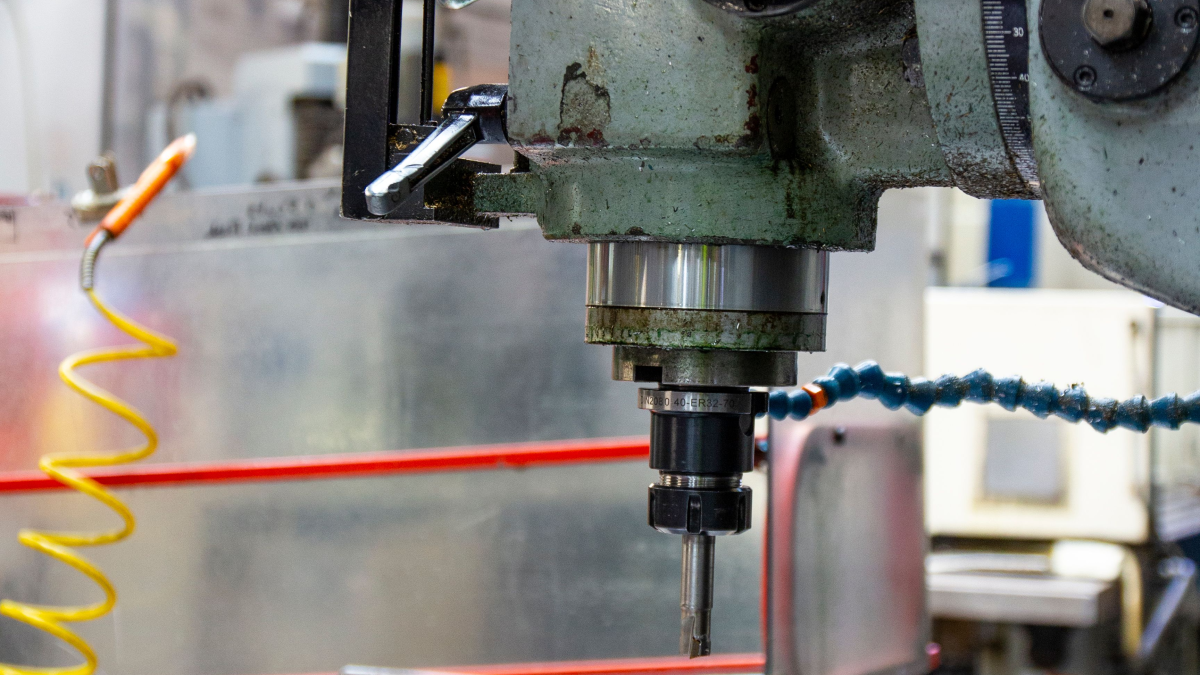
Di bengkel pelatihan, seorang siswa mengerjakan poros bertingkat sementara siswa lain membuat pelat dengan kantong dan lubang. Keduanya membaca gambar teknik, memasang bahan baku, memeriksa alat potong, dan memeriksa komponen jadi. Namun, cara mengidentifikasi kesalahan, gerakan mesin, dan metode pemeriksaan berbeda. Oleh karena itu, pilihan disiplin pertama sebaiknya disesuaikan dengan jenis komponen dan peralatan yang tersedia untuk praktik.
Perbandingan ini menggunakan mesin bubut CNC dua sumbu konvensional dan pusat pemesinan tiga sumbu. Mesin bubut-frais, alat potong hidup, dan sumbu tambahan memperluas kemampuan mesin serta menambah tugas. Penilaian kursus pengantar sebaiknya didasarkan pada mesin dan tugas yang digunakan secara nyata.
Poros dan rumah komponen membutuhkan pendekatan berbeda
Pada pembubutan konvensional, benda kerja berputar sedangkan pahat bergerak relatif terhadapnya. Proses ini menghasilkan permukaan luar dan dalam yang berputar, muka, alur, dan ulir. Poros, bushing, dan komponen simetris poros memberikan tugas pengenalan pembubutan yang jelas.
Pada proses milling, alat potong berputar dan gerakan relatif antara alat dan benda kerja membentuk permukaan. Pusat pemesinan tiga sumbu dapat mengerjakan bidang datar, kantong, alur, dan lubang. Komponen prisma sederhana dengan penentuan posisi dan akses alat yang mudah cocok sebagai proyek awal.
Panduan milling Sandvik Coromant membahas alat potong berputar dan stabilitas pemesinan. Bagi siswa, hal ini menjadi alasan untuk memperhatikan panjang alat potong menonjol, kekakuan penjepitan, dan arah gaya pemotongan. Masalah ini muncul di kedua proses, meskipun solusinya berbeda.
Apa yang lebih mudah dipahami pada mesin bubut
Poros bertingkat memudahkan pemahaman hubungan antara gambar teknik, gerakan pada sumbu X dan Z, serta hasil pengukuran. Siswa melihat bagaimana diameter, bahu, dan panjang terbentuk. Mereka belajar memilih alat ukur dan membedakan kesalahan diameter dari kesalahan posisi muka.
Dua sumbu utama mengurangi jumlah koordinat pada tugas awal, tetapi pembubutan secara keseluruhan tidak sederhana. Siswa harus memahami interpretasi sumbu X, data geometri alat, kompensasi keausan, dan posisi pahat. Mode pemrograman diameter atau radius serta aturan koreksi perlu dicek berdasarkan dokumentasi kontrol mesin yang digunakan.
Pada pemesinan kerucut atau lengkungan, muncul tugas tambahan yaitu memperhitungkan radius ujung pahat. Manual pemrograman mesin bubut Haas menjelaskan hubungan kompensasi radius ujung pahat dengan pemesinan bagian miring dan melengkung. Tugas pembelajaran yang baik menjelaskan data alat apa yang dipakai dan bagaimana pengaruhnya terhadap hasil.
Penjepitan benda kerja di chuck memerlukan latihan tersendiri. Panjang bahan yang menonjol tanpa penopang, kondisi rahang chuck, dan kebutuhan penopang tambahan ditentukan oleh penyetelan. Pengolahan benda panjang, pemboran ulang, pengaluran, dan pemotongan memerlukan persiapan khusus. Latihan awal dilakukan dengan komponen yang dipilih instruktur dan prosedur yang sudah teruji.
Keterampilan yang diperoleh pada pusat pemesinan
Pada pelat dengan kantong dan lubang, siswa mempelajari posisi fitur pada sumbu X dan Y serta kedalaman pada sumbu Z. Ini menjadi cara praktis menjelaskan penentuan posisi dasar, titik nol kerja, dan hubungan antara penyetelan dengan gambar teknik. Ketika benda dibalik, siswa harus merencanakan bagaimana mempertahankan posisi fitur yang tepat.
Setting milling meliputi panjang setiap alat, data diameter, dan offset kerja. Bagian manual Haas tentang penyetelan komponen pada mesin milling menjelaskan tabel alat dan koordinat kerja secara terpisah. Siswa harus memahami mengapa panjang alat potong dan titik nol benda kerja termasuk dalam data yang berbeda.
Akses alat potong perlu perhatian khusus. Di sekitar rahang ragum, penjepit, atau dinding kantong, harus diperhitungkan ukuran freis, holder, dan pengikat. Tampilan lintasan alat berguna, tetapi harus dibandingkan dengan penyetelan fisik dan kemampuan simulasi yang digunakan.
Untuk pengenalan CAM, tugas milling dapat membahas bahan baku, penyetelan, alat, dan beberapa strategi pemesinan secara berurutan. Program hasil postproses dan komponen jadi kemudian perlu diverifikasi. Tugas pembubutan sederhana juga cocok untuk pelatihan CAM; proses mana pun tetap mengharuskan mempelajari teknologi pemesinan dan memeriksa program yang dihasilkan.
Pilih disiplin pertama berdasarkan praktik yang tersedia
Jika perusahaan terdekat menyediakan pelatihan pembubutan dan kursus mencakup praktik pada peralatan tersebut, pembubutan bisa menjadi awal yang nyaman. Jika ada akses ke pusat pemesinan dan mentor, memulai dengan milling adalah pilihan masuk akal. Pilihan praktis ini bergantung pada kesempatan melakukan tugas secara rutin dan memeriksa hasilnya.
Sebelum mendaftar, pastikan beberapa hal berikut:
- Peralatan: jenis mesin dan sistem kontrol yang digunakan, serta apakah siswa memiliki akses ke mesin nyata.
- Praktik: komponen apa yang dibuat siswa dan bagian pekerjaan mana yang dilakukan secara mandiri.
- Setting: apakah pelatihan mencakup pemasangan benda kerja, alat potong, koordinat kerja, dan pemeriksaan hasil pertama.
- Inspeksi: dimensi apa saja yang diukur dan bagaimana penyelidikan penyimpangan dilakukan.
- Pembimbing: siapa yang memeriksa program dan penyetelan, serta bagaimana koreksi kesalahan diatur.
Haas Learning Resources menyediakan materi dan manual untuk mesin bubut dan milling. Ini membantu siswa mempelajari kontrol tertentu, tetapi pelajaran harus dilengkapi dengan praktik. Prosedur input data dan fungsi dapat berbeda pada kontrol lain.
Jika tujuan pelatihan adalah untuk mendapatkan pekerjaan, tinjau lowongan di wilayah yang dapat dijangkau. Catat jenis peralatan, tugas yang dibutuhkan, dan apakah pelatihan untuk pemula tersedia. Periksa apakah perusahaan mencari operator untuk proses yang sudah ada atau mengharapkan kemampuan setting dan pemrograman mandiri.
Apa yang dapat dipindahkan saat beralih ke jenis mesin kedua
Membaca gambar teknik, memahami toleransi, pengukuran, dan disiplin dalam pemeriksaan tetap berguna. Pengetahuan tentang material, alat, dan pengaruh kekakuan juga dapat diterapkan. Pengalaman dengan program membantu mempelajari kontrol lain, asalkan perintah diperiksa dan tidak langsung diterapkan tanpa verifikasi.
Metode penjepitan, pengaturan offset alat, dan perencanaan operasi memerlukan latihan tersendiri. Setelah mesin bubut, pelajari fixture milling, holder alat, dan pemeriksaan akses alat. Setelah pusat pemesinan, pelajari chuck bubut, posisi pahat, konvensi sumbu X, dan pemeriksaan permukaan putar.
G-code yang sama dapat memiliki arti berbeda pada jenis mesin berbeda. Misalnya, pada mesin Haas G90 digunakan untuk penentuan posisi absolut pada mesin milling, sedangkan pada mesin bubut berarti siklus pembubutan. Setiap program pelatihan harus disesuaikan dengan manual mesin yang digunakan.
Dua tugas yang membantu menentukan pilihan
Poros bertingkat dengan muka dan chamfer cocok sebagai proyek pengenalan pembubutan. Untuk milling, gunakan pelat dengan kantong dangkal dan beberapa lubang. Instruktur memilih dimensi, material, alat, dan kondisi pemotongan sesuai peralatan. Tujuannya adalah menyelesaikan proses dari gambar hingga komponen yang diperiksa.
Setelah menyelesaikan tugas, bandingkan tindakan mana yang mudah dipahami, di mana bantuan diperlukan, dan apakah Anda dapat menjelaskan penyimpangan dimensi. Diskusikan juga praktik lanjutan: apakah Anda dapat mengulangi penyetelan, mengerjakan tugas berbeda, dan menerima umpan balik.
Tidak ada urutan belajar yang universal. Baik pembubutan maupun milling dapat menjadi titik awal jika pelatihan menyediakan tugas yang jelas, praktik aman, dan hasil yang terverifikasi. Setelah menguasai proses dasar pada satu jenis mesin, akan lebih mudah mengenali keterampilan yang dibutuhkan untuk beralih ke jenis mesin kedua.