在培训车间,一名学员加工阶梯轴,另一名学员加工带有口袋和孔的平板。两人都能看懂图纸,安装毛坯,检查刀具并测量成品零件。但定位误差、机床运动方式和检测方法各不相同。因此,选择第一个学习方向时,最好结合实际可用的零件和设备。
本文以常见的两轴数控车床和三轴加工中心为例进行比较。车铣复合机、动力刀具和额外轴数能扩展机床功能并增加任务难度。入门课程应依据具体机床和教学任务来评估。
轴类和壳体零件需不同加工思路
在常规车削中,工件旋转,刀具相对移动。这样可加工外圆、内孔、端面、沟槽和螺纹。轴、套筒及旋转对称零件是车削入门的直观练习对象。
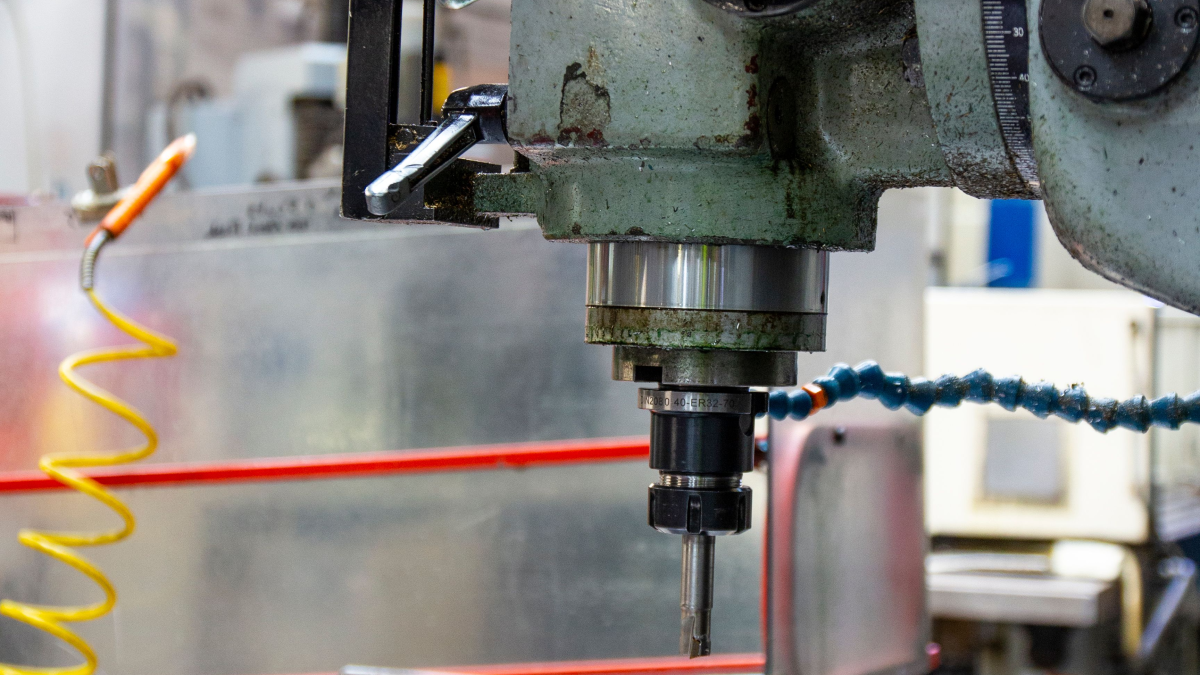
铣削中,刀具旋转,刀具与工件之间的相对运动形成加工面。三轴加工中心可加工平面、口袋、槽和孔。简单的棱柱形零件适合初学者理解定位和刀具可达性。
Sandvik Coromant铣削指南专门讨论了旋转刀具和加工稳定性。对学员来说,这是关注刀具伸出长度、夹紧刚性和切削力方向的契机。这些问题在车削和铣削中都会出现,但解决方案不同。
车床教学中更易理解的内容
阶梯轴便于追踪图纸、X轴和Z轴移动与测量结果之间的关系。学员能看到直径、台阶和长度是如何形成的。学会选择测量工具,区分直径误差和端面位置误差。
两轴结构减少了初学任务中的坐标数量,但车削整体并不简单。需理解X轴含义、刀具几何参数、磨损补偿和刀具位置。直径或半径的编程方式及补偿调整规则应参照具体数控系统文档。
加工锥度或弧线时,还需考虑刀尖半径。Haas车床编程手册说明了刀尖半径补偿与斜面及曲线加工的关系。好的教学任务应解释使用了哪些刀具数据及其对结果的影响。
夹头夹紧是独立的练习内容。装夹要求决定了毛坯伸出长度、卡爪状态及是否需额外支撑。长零件加工、镗孔、切槽和切断需专门准备。初期练习应使用教师选定的零件和验证过的工艺流程。
铣床教学培养的技能
带口袋和孔的平板让学员掌握X、Y方向特征位置及Z方向深度。便于讲解基准面选择、工件坐标原点及装夹与图纸的关系。翻转零件时需规划如何保持特征间的正确位置关系。
铣床装夹涉及每把刀具的长度、直径数据和工件坐标偏置。Haas铣床工件装夹章节分别介绍了刀具表和工件坐标表。学员应理解刀具长度和工件原点属于不同数据集。
刀具可达性尤为重要。需考虑虎钳、夹具或口袋内的刀具、刀柄和紧固件。刀具轨迹显示有用,但应与实际装夹和所用仿真能力对比。
作为CAM入门,铣削任务可依次介绍毛坯、装夹、刀具和多种加工策略。随后验证后处理程序和成品零件。简单车削任务同样适合CAM训练;无论哪种加工,都需学习工艺技术并检查生成程序。
根据可用实操选择第一学习方向
如果附近企业提供车削培训且课程包含相关设备操作,车削是便利的起点。有加工中心和导师时,从铣削开始更合理。选择取决于能否定期完成任务并验证结果。
报名课程前应了解:
- 设备:使用何种机床和数控系统,是否能接触真实机床。
- 实操:学员加工哪些零件,独立完成哪些工作。
- 装夹:是否学习毛坯装夹、刀具、工件坐标及首件验证。
- 检测:测量哪些尺寸,如何分析偏差。
- 导师:谁负责程序和装夹检查,如何纠正错误。
Haas学习资源提供车床和铣床相关资料和手册,帮助学员掌握特定数控系统,但需配合实操。不同数控系统的数据输入和功能可能不同。
若以就业为目标,应查看所在地区招聘信息,记录设备类型、岗位职责及是否提供新手培训。重点确认雇主是需要熟练操作员还是期望独立装夹和编程。
转向第二种机床时可继承的技能
看图、理解公差、测量及严谨的检验习惯依然有用。材料、刀具知识及刚性对加工影响的理解也可迁移。编程经验有助于掌握另一系统,但命令需核对,不能盲目套用。
装夹方式、刀具偏置设置和加工逻辑需专门练习。车床后应学习铣床夹具、刀柄和刀具可达性检查;铣床后则需掌握车床夹头、刀具位置、X轴习惯及旋转表面检测。
相同的G代码在不同机床上含义可能不同。例如,Haas系统中G90在铣床上表示绝对坐标定位,而在车床上表示车削循环。每个教学程序都应与所选机床手册核对。
两个帮助做决定的练习
阶梯轴带端面和倒角是合适的车削入门任务。铣削则用带浅口袋和几个孔的平板。尺寸、材料、刀具和切削参数由教师根据设备选定。目标是完成从图纸到合格零件的全过程。
完成后比较哪些操作易懂,哪里需要帮助,是否能解释尺寸偏差。还应讨论后续练习:是否能重复装夹、更换任务并获得反馈。
没有统一的学习顺序。只要课程提供明确任务、安全实操和结果验证,车削或铣削均可作为起点。掌握一种设备的基础流程后,更容易识别转向另一种设备所需技能。