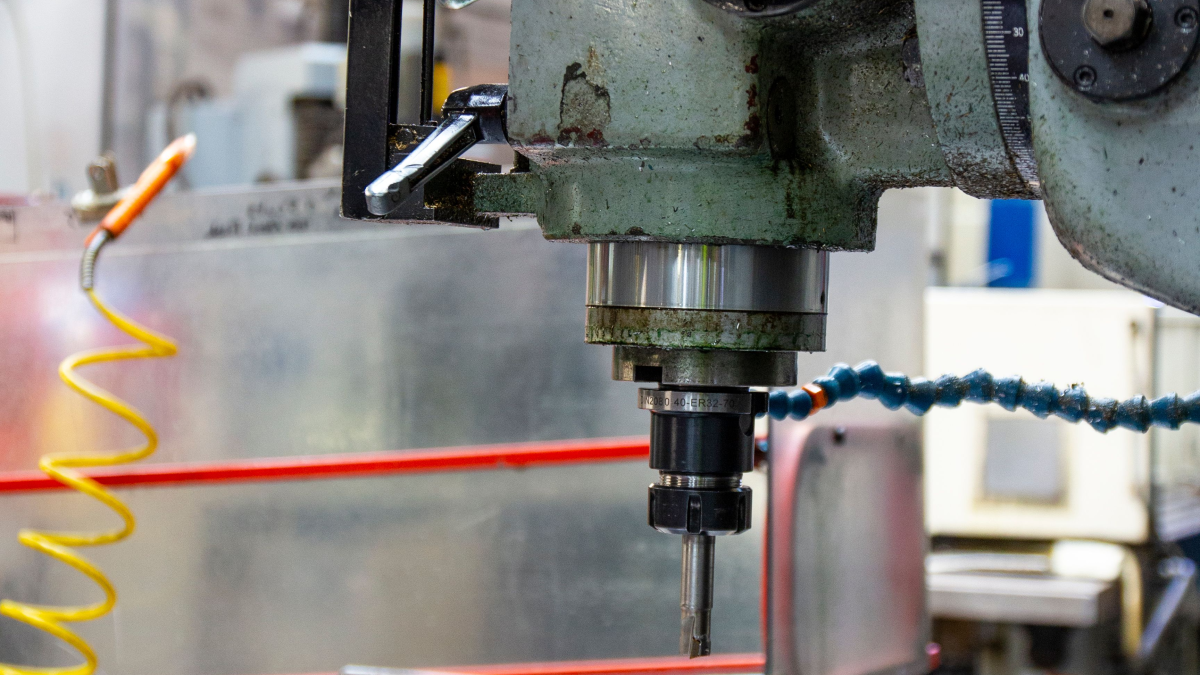
Egy oktatóműhelyben az egyik tanuló egy lépcsős tengelyt készít, míg a másik egy zsebbel és furatokkal ellátott lemezt. Mindketten olvassák a rajzot, rögzítik az alapanyagot, ellenőrzik a szerszámokat, majd megmérik a kész alkatrészt. Azonban az alapozási hibák, a gépmozgások és az ellenőrzési módszerek eltérnek. Ezért az első megmunkálási irány kiválasztásánál érdemes figyelembe venni, hogy milyen alkatrészek és gépek állnak rendelkezésre a gyakorlatban.
Összehasonlításként vegyünk egy hagyományos, két tengelyes CNC esztergagépet és egy háromtengelyes megmunkálóközpontot. A maró-eszterga gépek, a forgó szerszámok és az extra tengelyek kibővítik a gépek képességeit és további feladatokat hoznak. Egy kezdő tanfolyamot mindig a konkrét gép és a tanulási feladatok alapján érdemes értékelni.
Tengely és ház – eltérő megközelítést igényelnek
Hagyományos esztergálásnál az alapanyag forog, a szerszám pedig ehhez képest mozog. Így készülnek a forgástest külső és belső felületei, a homlokfelületek, hornyok és menetprofilok. A tengelyek, perselyek és forgásszimmetrikus alkatrészek jól szemléltetik az esztergálás alapjait.
Marásnál a szerszám forog, és a szerszám és az alapanyag relatív mozgása alakítja ki a felületet. Egy háromtengelyes megmunkálóközponton síkfelületeket, zsebeket, hornyokat és furatokat lehet megmunkálni. Kezdésnek egyszerű prizmatikus alkatrészek alkalmasak, ahol jól érthető az alapozás és a szerszám hozzáférése.
A Sandvik Coromant marási útmutatója külön tárgyalja a forgó szerszám működését és a megmunkálás stabilitását. Ez a tanulók számára jó alkalom, hogy figyeljenek a szerszám kihajlására, a befogás merevségére és a forgácsoló erők irányára. Ezek a kérdések mindkét megmunkálási eljárásnál felmerülnek, bár a megoldások eltérnek.
Mit segít megérteni az eszterga
Egy lépcsős tengely jól szemlélteti a rajz, az X és Z tengely menti mozgások és a mért eredmények közötti kapcsolatot. A tanuló látja, hogyan alakul ki az átmérő, a váll és a hossz. Megtanulja kiválasztani a mérőeszközt, és megkülönböztetni az átmérőeltérést a homlokfelület helyzetének eltérésétől.
A két fő tengely csökkenti a koordináták számát az első feladatban, de az esztergálás összességében nem egyszerű. Meg kell érteni az X tengely értelmezését, a szerszámgeometria adatait, a kopáskorrekciókat és a szerszám pozícióját. Az átmérő vagy sugár programozási módját és a korrekciók változtatásának szabályait a konkrét vezérlőrendszer dokumentációjában kell ellenőrizni.
Kúp vagy ív megmunkálásakor egy újabb feladat a szerszám orrsugarának figyelembevétele. A Haas eszterga programozási kézikönyve bemutatja, hogyan kapcsolódik az orrsugár-kompenzáció a ferde és görbült felületek megmunkálásához. Egy jó tanulási feladat elmagyarázza, mely szerszámadatokat használjuk, és ezek hogyan befolyásolják az eredményt.
Külön gyakorlatot igényel a befogás tokmányban. A kilógó alapanyag hossza, a pofák állapota és a kiegészítő támasz szükségessége a beállítástól függ. Hosszú alkatrészek, furatkészítés, hornyok és leválasztás külön felkészülést igényelnek. Az első gyakorlatokat az oktató által kiválasztott alkatrészeken, bevált eljárással végzik.
Milyen készségeket fejleszt a megmunkálóközpont
Egy zsebbel és furatokkal ellátott lemez megtanítja az elemek elhelyezkedését X és Y irányban, valamint a mélységet Z tengelyen. Gyakorlati módot ad az alapozó felületek, a munkakezdő koordináták és a beállítás-rajz kapcsolatának magyarázatára. Az alkatrész megfordításakor meg kell tervezni, hogyan őrizzük meg a szükséges felületi viszonyokat.
A marási beállítás magában foglalja minden szerszám hosszát, átmérőjét és a munkakoordináták eltolását. A Haas maró beállítási kézikönyvében külön tárgyalják a szerszám- és munkakoordináta táblázatokat. A tanulónak értenie kell, hogy a marószerszám hossza és az alkatrész koordináta kezdete külön adatcsoportba tartozik.
Különös figyelmet igényel a szerszám hozzáférése. A satupofák, befogók vagy a zseb falai körül figyelembe kell venni a marót, a tartót és a rögzítéseket. A szerszámpálya megjelenítése hasznos, de össze kell vetni a tényleges beállítással és a használt szimuláció lehetőségeivel.
A CAM alapjainak megismeréséhez a marási feladat lehetőséget ad az alapanyag, a beállítás, a szerszámok és több megmunkálási stratégia lépésenkénti áttekintésére. Ezután ellenőrizni kell a postprocesszált programot és az elkészült alkatrészt. Egyszerű esztergálási feladatok is alkalmasak CAM oktatásra; a folyamatválasztás nem szünteti meg a megmunkálástechnológia tanulásának és a program ellenőrzésének szükségességét.
Az első irányt az elérhető gyakorlat alapján válasszuk
Ha a közeli vállalat esztergálási képzést kínál, és a tanfolyam ilyen gépen zajlik, az esztergálás kényelmes kezdés lehet. Ha elérhető megmunkálóközpont és mentor, érdemes a marással kezdeni. A gyakorlati választás a rendszeres feladatvégzés és az eredmények ellenőrzésének lehetőségétől függ.
Beiratkozás előtt érdemes tisztázni néhány dolgot:
- Gépek: milyen gép és CNC vezérlőrendszer áll rendelkezésre, van-e hozzáférés valódi géphez.
- Gyakorlat: milyen alkatrészeket készítenek a tanulók, és mely feladatokat végeznek önállóan.
- Beállítás: tanítják-e az alapanyag befogását, a szerszámokat, a munkakoordinátákat és az első próba ellenőrzését.
- Ellenőrzés: mely méreteket mérik, és hogyan vizsgálják az eltéréseket.
- Mentorálás: ki ellenőrzi a programokat és beállításokat, hogyan javítják a hibákat.
A Haas Learning Resources anyagai és kézikönyvei mind esztergákhoz, mind marókhoz elérhetők. Ezek segítik a konkrét vezérlőrendszer megismerését, de a tanulást gyakorlati munkával kell kiegészíteni. Más vezérlőknél az adatbevitel és a funkciók eltérőek lehetnek.
Ha a cél a munkába állás, érdemes átnézni az adott régió állásajánlatait. Jegyezzük fel a géptípusokat, a követelt feladatokat és a kezdők képzésének meglétét. Ellenőrizzük, hogy a munkáltató előre beállított gyártási folyamat operátort keres-e, vagy önálló beállítást és programozást vár el.
Mi vihető át a másik géptípusra
A rajzolvasás, a tűrések ismerete, a mérés és az ellenőrzés fegyelmezett végrehajtása továbbra is hasznos. Megmarad a tudás az anyagokról, a szerszámokról és a merevség megmunkálásra gyakorolt hatásáról is. A programozási tapasztalat segít egy másik vezérlőrendszer elsajátításában, ha a parancsokat nem automatikusan, hanem ellenőrzéssel viszik át.
A befogási módok, a szerszámkorrekciók beállítása és a műveletek logikája külön gyakorlást igényel. Esztergálás után meg kell tanulni a maróbefogókat, szerszámtartókat és a szerszám hozzáférés ellenőrzését. Megmunkálóközpont után pedig a tokmány használatát, a szerszámok pozícióját, az X tengely sajátosságait és a forgástestek ellenőrzését.
Nem szabad azt feltételezni, hogy ugyanaz a G-kód különböző géptípusokon azonos jelentésű. Például a Haas rendszeren a G90 marógépen az abszolút koordináta megadás, míg esztergán egy esztergálási ciklust jelöl. Minden tanulási programot a kiválasztott gép kézikönyvével kell összevetni.
Két feladat, ami segít a döntésben
Az esztergálás alapjainak megismeréséhez egy lépcsős tengely homlokfelülettel és letöréssel megfelelő. Marásnál egy lemez sekély zsebbel és több furattal. Az oktató választja ki a méreteket, az anyagot, a szerszámokat és a megmunkálási paramétereket a géphez igazítva. A cél, hogy a rajztól a kész, ellenőrzött alkatrészig végigmenjenek a folyamaton.
A feladatok után hasonlítsák össze, mely lépések voltak érthetők, hol volt szükség segítségre, és sikerült-e megmagyarázni a méreteltéréseket. Érdemes megbeszélni a további gyakorlatokat is: képesek lesznek-e önállóan ismételni a beállításokat, változatos feladatokon dolgozni és visszajelzést kapni.
Nincs univerzális sorrend a tanulók számára. Kezdeni lehet esztergával vagy maróval, ha a képzés világos feladatokat, biztonságos gyakorlást és ellenőrzött eredményeket kínál. Egy alapfolyamat elsajátítása után könnyebb meghatározni, milyen készségek szükségesek a második géptípushoz való átálláshoz.