У навчальній майстерні один студент обробляє ступінчастий вал, інший — пластину з кишенею та отворами. Обидва читають креслення, встановлюють заготовку, перевіряють різальний інструмент і вимірюють готову деталь. Проте помилки базування, рухи верстата та методи контролю у них різняться. Тому вибір першого напрямку корисно пов’язати з тим, які деталі та обладнання будуть доступні на практиці.
Для порівняння візьмемо звичайний двовісний токарний верстат із ЧПК і тривісний фрезерний центр. Токарно-фрезерні верстати, приводний інструмент і додаткові осі розширюють можливості обладнання й додають завдань. Початковий курс краще оцінювати за конкретним верстатом і навчальними роботами.
Вал і корпус вимагають різного підходу
При звичайному точінні обертається заготовка, а різець переміщується відносно неї. Так отримують зовнішні та внутрішні поверхні обертання, торці, канавки та різьби. Вали, втулки та осесиметричні деталі дають наочні завдання для ознайомлення з токарною обробкою.
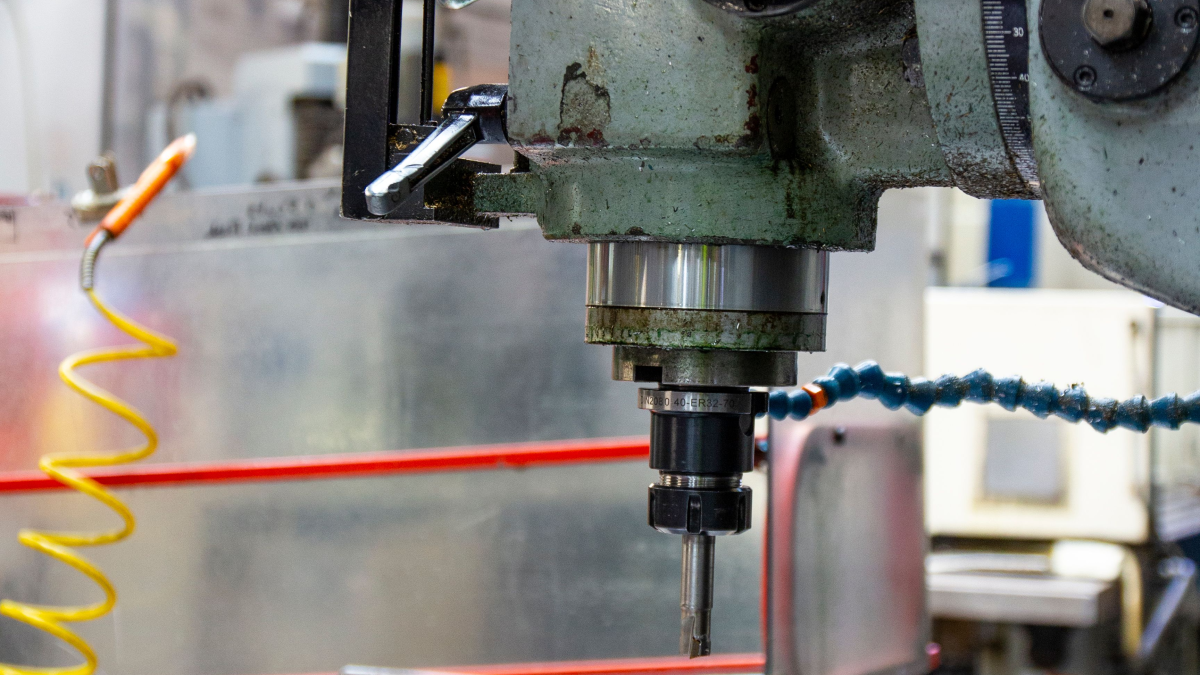
При фрезеруванні обертається інструмент, а відносний рух інструмента і заготовки формує поверхню. На тривісному центрі можна обробляти площини, кишені, пази та отвори. Для початку підходять прості призматичні деталі, на яких зрозумілі базування і доступ інструмента.
У керівництві Sandvik Coromant з фрезерування окремо розглядаються робота обертовим інструментом і стійкість обробки. Для учня це привід звертати увагу на вильот інструмента, жорсткість затиску і напрямок сил різання. Ці питання виникають у обох процесах, хоча способи розв’язання різняться.
Що стає зрозумілішим на токарному верстаті
На ступінчастому валу зручно простежити зв’язок між кресленням, переміщеннями по X і Z та виміряним результатом. Учень бачить, як з’являються діаметр, уступ і довжина. Він навчається вибирати вимірювальний інструмент і розрізняти відхилення діаметра та положення торця.
Дві основні осі зменшують кількість координат у першому завданні, але не роблять усю токарну обробку простою. Потрібно розібратися в інтерпретації X, геометричних даних інструмента, корекціях зносу та положенні різця. Режим задання діаметра або радіуса та правила зміни корекції перевіряють за документацією конкретної системи керування ЧПК.
При обробці конуса або дуги з’являється ще одне завдання — урахування радіуса вершини різця. У керівництві Haas з токарного програмування показано, як компенсація радіуса вершини пов’язана з обробкою нахилених і криволінійних ділянок. Хороше навчальне завдання має пояснювати, які дані інструмента використовуються і як вони впливають на результат.
Окрема частина практики — затиск у патроні. Довжина виступаючої заготовки, стан кулачків і потреба в додатковій опорі визначаються налагодженням. Робота з довгими деталями, розточування, канавки та відрізання вимагають окремої підготовки. Перші вправи виконують на деталях, обраних викладачем, за перевіреною процедурою.
Які навички дає фрезерний центр
На пластині з кишенею та отворами учень опановує розташування елементів у X і Y та глибини по Z. Тут зручно пояснювати вибір баз, робочий початок координат і зв’язок між установкою та кресленням. При перевертанні деталі доводиться продумати, як зберегти потрібне розташування поверхонь.
Фрезерне налагодження включає довжину кожного інструмента, дані про його діаметр і робочі зміщення. У розділі Haas з підготовки деталі на фрезерному верстаті таблиці інструментів і робочих координат описані окремо. Учень має розуміти, чому довжина фрези і положення початку координат деталі належать до різних наборів даних.
Особливої уваги потребує доступ інструмента. У лещатах, поруч із прихватами або всередині кишені потрібно враховувати фрезу, тримач і кріплення. Зображення траєкторії корисне, але його порівнюють із фактичним налагодженням і можливостями використовуваної симуляції.
Для ознайомлення з CAM фрезерне завдання дозволяє послідовно розібрати заготовку, установку, інструмент і кілька стратегій обробки. Потім перевіряють програму після постпроцесора і результат на деталі. Прості токарні завдання також підходять для CAM; вибір процесу не звільняє від вивчення технології та перевірки виданої програми.
Перше напрямок обирають за доступною практикою
Якщо найближче підприємство пропонує навчання на токарному ділянці, а курс включає роботу на такому обладнанні, токарна обробка може бути зручним початком. За наявності доступу до фрезерного центру і наставника розумно почати з фрезерування. Це практичний вибір, що залежить від можливості регулярно виконувати і перевіряти завдання.
Перед записом на курс варто з’ясувати кілька речей:
- Обладнання: який верстат і система ЧПК використовуються, чи є доступ до реального верстата.
- Практика: які деталі виготовляє учень і яку частину роботи виконує самостійно.
- Налагодження: чи вивчають встановлення заготовки, інструмент, робочі координати та перевірку першого запуску.
- Контроль: які розміри вимірюють і як розбирають відхилення.
- Наставник: хто перевіряє програму і налагодження, як організовано виправлення помилок.
У Haas Learning Resources доступні матеріали і керівництва для токарного і фрезерного обладнання. Вони допомагають вивчати конкретну систему, але перегляд уроків потрібно доповнювати практикою. На іншій системі керування порядок введення даних і функції можуть відрізнятися.
Якщо навчання обирають заради працевлаштування, корисно переглянути вакансії в доступному регіоні. Запишіть тип обладнання, необхідні обов’язки і наявність навчання для новачків. Окремо перевіряйте, чи справді роботодавець шукає оператора підготовленого процесу або очікує самостійну налагодження і програмування.
Що переходить при переході на другий тип верстата
Читання креслення, розуміння допусків, вимірювання і дисципліна перевірки залишаються корисними. Зберігаються знання про матеріал, інструмент і вплив жорсткості на обробку. Досвід роботи з програмою допомагає освоїти іншу систему, якщо не переносити її команди без перевірки.
Способи затиску, прив’язка інструмента і логіка операцій вимагають окремої практики. Після токарного верстата потрібно опанувати фрезерне оснащення, тримачі і перевірку доступу інструмента. Після фрезерного центру — токарний патрон, положення різців, особливості X і контроль поверхонь обертання.
Не можна розраховувати, що однаковий G-код має однакове значення на різних типах обладнання. Наприклад, у системі Haas G90 використовується для абсолютного задання координат на фрезерному верстаті, а на токарному позначає цикл точіння. Кожну навчальну програму звіряють із керівництвом обраного верстата.
Два завдання, які допомагають визначитися
Для токарного ознайомлення підійде навчальний ступінчастий вал із торцем і фаскою. Для фрезерного — пластина з неглибокою кишенею і кількома отворами. Розміри, матеріал, інструмент і режими вибирає викладач під обладнання. Мета — пройти весь шлях від креслення до перевіреної деталі.
Після завдань порівняйте, які дії були зрозумілі, де знадобилася допомога і чи вдалося пояснити відхилення розмірів. Варто обговорити й подальшу практику: чи зможете повторювати налагодження, змінювати завдання і отримувати зворотний зв’язок.
Універсального порядку для всіх учнів немає. Почати можна з токарного або фрезерного верстата, якщо навчання дає зрозумілі завдання, безпечну практику і перевірку результату. Опанувавши базовий процес на одному типі обладнання, легше визначити, які навички потрібні для переходу до другого.