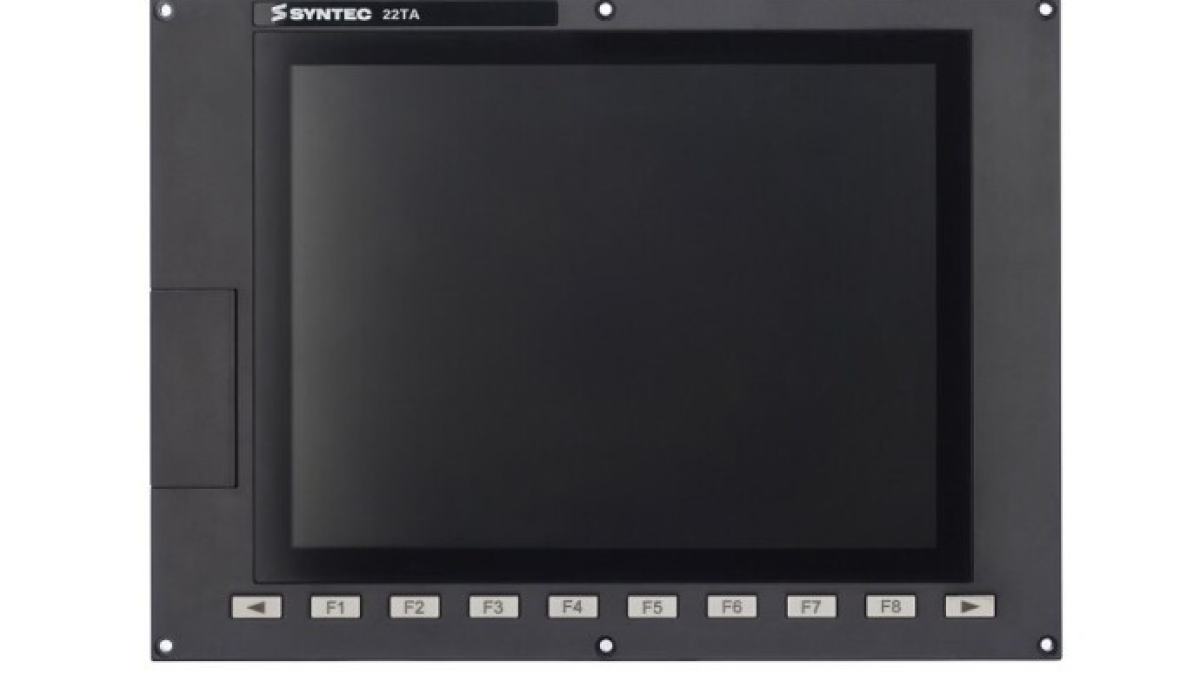
На екрана на машина с ЦПУ операторът вижда текущите координати на осите, активната програма, корекциите на инструмента, съобщенията и състоянието на цикъла. Близо до екрана са разположени органи за управление, с които се избира режимът на работа, стартира обработката, спира подаването и се управляват ръчно осите. Тази комбинация обикновено се нарича HMI панел оператор на CNC. Той свързва оператора със системата за управление на машината и събира на едно работно място информацията и командите, необходими за настройка и обработка.
Съкращението HMI означава Human–Machine Interface — интерфейс човек–машина. В контекста на CNC терминът може да се отнася до софтуерния интерфейс на екрана, предната операторска панел или цялата контролна станция с дисплей, клавиатура и машинен пулт. При обсъждане на повреда или модернизация е полезно да се уточни коя част от системата е засегната.
Панелът показва данни от CNC, но не е самият контролер
HMI приема действията на оператора и показва информация от CNC, PLC, задвижвания и други възли на машината. Управлението на движението се извършва от CNC контролера: той интерпретира програмните блокове, изчислява интерполацията и формира командите за движение. PLC обикновено обслужва машинната логика — захвати, врати, смазване, транспортер за стружки, смяна на инструменти и сигнали за готовност. Задвижванията затварят контурите за управление на двигателите, използвайки обратна връзка от измервателни системи.
Операторската панел предоставя достъп до тези функции в обхвата, определен от производителя на машината. На един екран могат да се видят реалните и зададени координати, подаването, оборотите на шпиндела, активните G- и M-функции. На друг се показва списък с програми, таблица с инструменти, работни отмествания и диагностични съобщения. Оформлението зависи от CNC системата, машината и настройките на производителя.
В съвременните системи изчислителната част може да бъде интегрирана с панела или монтирана отделно в шкаф. Например Siemens предлага за SINUMERIK ONE както шкафни NCU, така и панелни PPU варианти, при които операторският блок и контролерът са комбинирани в един компонент. Затова панели с подобен размер на екрана могат да имат различна архитектура и не са взаимнозаменяеми само по размер.
От какво се състои работното място на оператора
Типичната CNC станция съчетава няколко елемента. Дисплеят показва интерфейса и графиката. Клавиатурата служи за въвеждане на програми, числови стойности и коментари. Софтуерните клавиши променят функцията си според отворения раздел. Машинният пулт съдържа органи за управление, свързани с движението и цикъла на машината.
- клавиши за избор на режими като JOG, MDI и AUTO;
- Cycle Start, Feed Hold и Reset;
- избор на ос и посока за ръчно придвижване;
- регулатори за подаване и скорост на шпиндела;
- бутоните за включване на шпиндела, охлаждащата течност и допълнителните устройства;
- електронен маховик за прецизно ръчно позициониране;
- индикатори за състоянието и контроли за потвърждение на действия.
Сензорният екран разширява възможностите за навигация, но физическите органи за управление остават полезни там, където операторът се нуждае от ясна тактилна обратна връзка. Например в HEIDENHAIN TNC7 конфигурируемият сензорен интерфейс е комбиниран с клавиатура и машинен пулт. В производството такава комбинация е удобна: програмите и таблиците могат да се редактират на екрана, а стартирането на цикъла или ръчното придвижване се изпълняват с познатите бутони.
Какво се случва след натискане на бутон
Нека разгледаме стартирането на програма в автоматичен режим. HMI регистрира действието на оператора и предава заявката към системата за управление. След това се проверява машинната логика: избран ли е допустим режим, затворена ли е защитната врата, готови ли са задвижванията, отстранени ли са аварийните състояния и изпълнени ли са другите условия, зададени от производителя. Ако всички условия са изпълнени, CNC започва изпълнението на програмата, а интерфейсът обновява текущия блок, координатите, натоварването и състоянието на цикъла.
При натискане на Feed Hold системата иска контролирано спиране на подаването. Поведението на осите и шпиндела зависи от конкретния контролер, технологията на обработка и изпълнението на машината. Reset може да прекъсне изпълнението и да изчисти част от активното състояние, но и тук поведението варира при различните машини. Операторът трябва да познава описанието на режимите за своята техника.
Обновяването на екрана и управлението на движението работят с различни времеви изисквания. Координатите на дисплея се обновяват няколко пъти в секунда, за да може операторът да следи процеса, докато контурите за управление на задвижванията работят много по-бързо. HMI осигурява разбираемо представяне на процеса; прецизната регулация на осите се извършва вътре в CNC и системата за задвижване.
Основните екрани в ежедневната работа
На машинния екран операторът следи позициите на осите, активните режими, подаването и шпиндела. Разделът с програми служи за избор, преглед и редактиране на NC файлове. Таблицата с инструменти съхранява геометрия, радиуси, дължини, номера на гнезда и данни за износване, ако конфигурацията ги поддържа. Работните отмествания свързват координатната система на машината с базите на детайла, например G54.
Диагностичният раздел показва аварии и предупреждения. Полезно съобщение съдържа код, източник и условие за възникване, но по-нататъшната проверка често изисква електрическа схема, документация на машината или достъп до състоянията на PLC. Просто изтриване на съобщението не премахва причината. Ако аварията е предизвикана от липса на налягане, отворена врата или непотвърдена позиция на механизъм, трябва да се възстанови съответното условие.
Съвременните интерфейси позволяват мултипрозоречен режим и настройка на работното пространство. В ръководството на SINUMERIK Operate Siemens описва Display Manager, който разделя Full HD екрана на области и може едновременно да показва HMI, джаджи, клавиатура, машинен пулт и приложения. Добре конфигурираната подредба намалява ненужните превключвания между раздели, като оставя видими само необходимите данни.
HMI и безопасността на машината
Червеният бутон за аварийно спиране може да е разположен на същия пулт, но функцията му принадлежи към системата за безопасност на машината. Той трябва да действа чрез предвидената архитектура за безопасност: защитени входове, релета или контролер за безопасност и съответните вериги за изключване. Графичен бутон на стандартен HMI екран не се превръща в аварийно спиране само защото изглежда като такъв.
Достъпът до забранени функции също не може да се блокира надеждно с един скрит меню пункт. Производителите използват нива на достъп, ключови превключватели, пароли и хардуерни разрешения според риска и предназначението на функцията. Промяната на машинни данни, параметри на задвижвания или логика на PLC изисква квалификация и резервно копие на оригиналната конфигурация.
Операторът трябва да различава съобщенията на интерфейса от реалното състояние на механизма. Индикацията за отворена врата, захванат патронник или позиция на сменящ механизъм се формира от системни сигнали. При повреден датчик, проблем с окабеляването или логиката, изображението на екрана може да не съответства на очакваното физическо състояние. Диагностиката започва от схемата на преминаване на сигнала, а не от смяната на панела като дефектен компонент.
Защо една и съща CNC система изглежда различно на две машини
Производителят на контролера доставя стандартен интерфейс и инструменти за настройка, а производителят на машината добавя собствени екрани, цикли, съобщения и бутони. Една и съща версия на Fanuc, SINUMERIK или HEIDENHAIN може да има значително различна навигация на струг, обработващ център и специализирана производствена машина.
Различията се отнасят и до хардуера: диагонал и резолюция на дисплея, тип сензор, брой бутони, интерфейси за комуникация, степен на защита, начин на монтаж, изчислителен блок и софтуерни лицензи. При смяна на панел се проверяват точното обозначение на устройството, съвместимостта с контролера, версията на софтуера, параметрите за връзка и наличието на резервни копия. Механично подходящ панел може да не стартира необходимото HMI приложение или да не поддържа машинния пулт.
HMI панелът прави сложната структура на машината достъпна за оператора: показва процеса, приема команди и подпомага откриването на причините за спирания. Правилната му употреба започва с разбирането на архитектурата на конкретната машина. Документацията на CNC системата обяснява стандартните функции, а ръководствата на производителя на машината — предназначението на добавените бутони, съобщения, цикли и защитни блокировки.