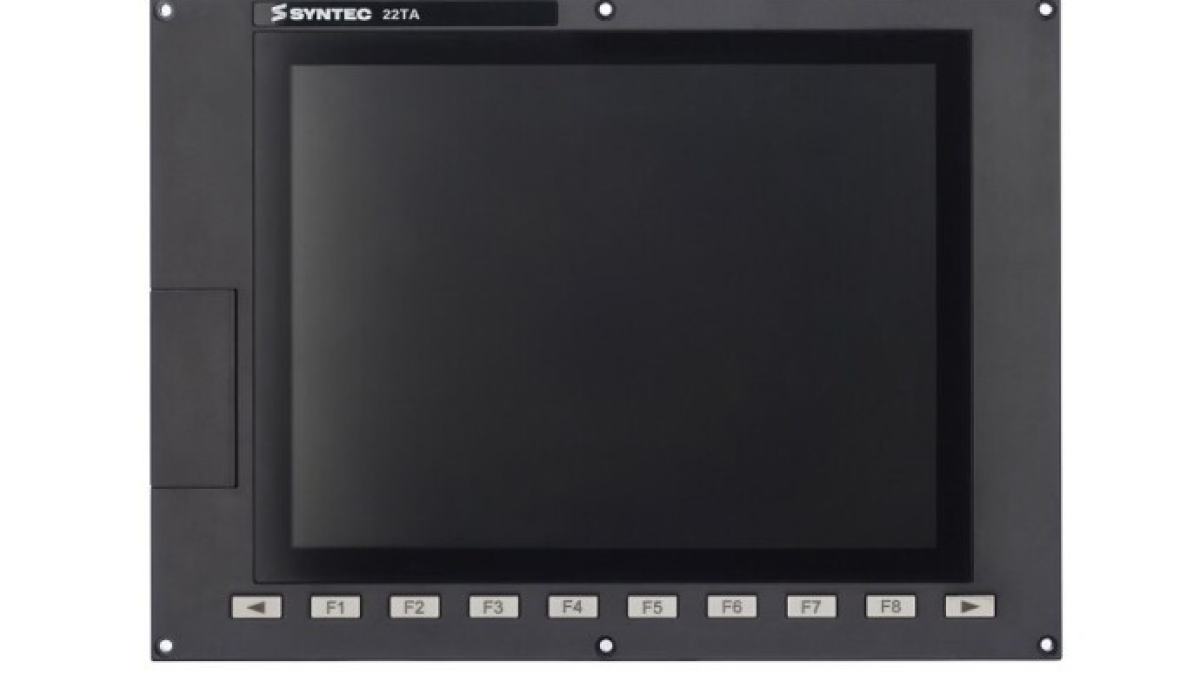
Op het scherm van een CNC-machine ziet de operator de positie van de assen, het actieve programma, gereedschapscompensaties, berichten en de status van de cyclus. Met de knoppen ernaast kiest hij de modus, start hij de bewerking, pauzeert hij de voeding en verplaatst hij de assen handmatig. Deze combinatie wordt meestal het CNC HMI-operatorpaneel genoemd. Het verbindt de operator met de machinebesturing en brengt alle informatie en commando’s die nodig zijn voor het instellen en bewerken samen op één werkplek.
De afkorting HMI staat voor Human–Machine Interface, oftewel mens-machine-interface. In een CNC-context kan de term verwijzen naar de software-interface op het scherm, het front van het operatorpaneel of het complete bedieningsstation met display, toetsenbord en machinebedieningspaneel. Bij het bespreken van een storing of upgrade is het handig om duidelijk te maken over welk onderdeel van het systeem het gaat.
Het paneel toont CNC-gegevens, maar is niet de controller zelf
De HMI ontvangt de input van de operator en toont informatie van de CNC, PLC, aandrijvingen en andere machineonderdelen. De trajectbesturing wordt uitgevoerd door de CNC-controller: die interpreteert programmablokken, berekent interpolaties en genereert bewegingsopdrachten. De PLC regelt meestal de machine-logica, zoals klemmen, deuren, smering, spanentransport, gereedschapswissel en gereedmeldingen. De aandrijvingen sluiten de regelkringen van de motoren met behulp van feedback van encoders of andere meetsystemen.
Het operatorpaneel geeft toegang tot deze functies binnen de door de machinebouwer vastgestelde grenzen. Op één scherm zijn actuele en gevraagde posities, voeding, spindelsnelheid en actieve G- en M-functies zichtbaar. Andere schermen tonen de programmalijst, gereedschapstabel, werkverschuivingen en diagnostische berichten. De precieze indeling hangt af van het CNC-systeem, de machine en de configuratie van de fabrikant.
In moderne systemen kan de verwerkingshardware geïntegreerd zijn in het paneel of apart in het schakelkastje zijn geplaatst. Siemens biedt bijvoorbeeld voor SINUMERIK ONE zowel kastgebaseerde NCU’s als paneelgebaseerde PPU-varianten aan, waarbij de bedieneenheid en controller in één component zijn gecombineerd. Twee panelen met een vergelijkbare schermgrootte kunnen dus een verschillende architectuur hebben en zijn niet zonder meer uitwisselbaar.
Wat het werkstation van de operator bevat
Een typisch CNC-werkstation bestaat uit meerdere onderdelen. Het display toont de interface en grafische weergave. Het toetsenbord wordt gebruikt voor het invoeren van programma’s, numerieke waarden en commentaar. Softkeys veranderen hun functie afhankelijk van het geopende menu. Het machinebedieningspaneel bevat knoppen en schakelaars voor beweging en bewerkingscyclus.
- moduskeuzeknoppen zoals JOG, MDI en AUTO;
- Cycle Start, Feed Hold en Reset;
- selectie van as en richting voor handmatige verplaatsing;
- regelaar voor voeding en spindelsnelheid;
- knoppen voor spindel, koelmiddel en hulpsystemen;
- elektronisch handwiel voor nauwkeurige handmatige positionering;
- statusindicatoren en bevestigingsknoppen.
Een touchscreen breidt de navigatiemogelijkheden uit, maar fysieke bedieningsorganen blijven waardevol waar duidelijke tactiele feedback nodig is. De HEIDENHAIN TNC7 combineert bijvoorbeeld een configureerbare touchscreen-interface met een toetsenbord en machinebedieningspaneel. Programma’s en tabellen kunnen op het scherm worden bewerkt, terwijl de vertrouwde knoppen beschikbaar blijven voor het starten van de cyclus en handmatige verplaatsingen.
Wat er gebeurt na het indrukken van een knop
Neem het starten van een programma in automatische modus als voorbeeld. De HMI registreert de handeling van de operator en stuurt het verzoek door naar het besturingssysteem. Vervolgens controleert de machine-logica of aan de voorwaarden is voldaan: is de juiste modus geselecteerd, is de beveiliging gesloten, zijn de aandrijvingen gereed, zijn alarmen gewist en zijn andere door de fabrikant gedefinieerde voorwaarden voldaan? Als de toestemmingsketen compleet is, begint de CNC met het uitvoeren van het programma en werkt de interface het actieve blok, posities, belasting en cyclusstatus bij.
Bij het indrukken van Feed Hold wordt een gecontroleerde stop van de voeding aangevraagd. De precieze reactie van assen en spindel hangt af van de controller, bewerkingstechnologie en machine-uitvoering. Reset kan de uitvoering onderbreken en een deel van de actieve status wissen, maar het gedrag varieert ook per machine. Operators moeten deze functies leren kennen via de documentatie van hun apparatuur.
Schermupdates en bewegingsbesturing werken op verschillende tijdschalen. Positiewaarden op het display worden vaak genoeg ververst om het proces te volgen, terwijl de regelkringen van de aandrijvingen veel sneller lopen. De HMI geeft een bruikbare weergave van het proces; nauwkeurige asregeling blijft binnen de CNC en het aandrijfsysteem.
De belangrijkste schermen tijdens productie
Op het machinescherm houdt de operator de positie van de assen, actieve modi, voeding en spindelgegevens in de gaten. Het programma-gedeelte ondersteunt het selecteren, bekijken en bewerken van NC-bestanden. De gereedschapstabel slaat geometrie, stralen, lengtes, pockettoewijzingen en slijtagegegevens op, indien ondersteund door de configuratie. Werkverschuivingen koppelen het machinecoördinatensysteem aan de referentiepunten van het werkstuk, zoals G54.
Het diagnosegedeelte toont alarmen en waarschuwingen. Een nuttig bericht bevat een code, bron en triggerconditie, maar verder onderzoek vereist vaak elektrische schema’s, machinedocumentatie of toegang tot PLC-statussen. Het wissen van een bericht verwijdert de oorzaak niet. Als een alarm werd veroorzaakt door lage druk, een open beveiliging of een niet-bevestigde mechanismepositie, moet de bijbehorende toestand worden hersteld.
Moderne HMI-systemen ondersteunen vaak multi-window layouts en configureerbare werkruimtes. Siemens beschrijft in SINUMERIK Operate een Display Manager die een Full HD-scherm in meerdere gebieden verdeelt en tegelijkertijd HMI, widgets, toetsenbord, machinebedieningspaneel en applicaties kan tonen. Een goed ingestelde indeling vermindert onnodig navigeren en houdt de benodigde gegevens zichtbaar voor de huidige taak.
HMI en machineveiligheid
De rode noodstopknop kan op hetzelfde paneel zitten, maar de functie ervan behoort tot het veiligheidsysteem van de machine. Deze moet werken via de ontworpen veiligheidsarchitectuur, met veilige ingangen, veiligheidsrelais of een veiligheidscontroller en de vereiste uitschakelcircuits. Een grafische knop op een standaard HMI-scherm wordt niet zomaar een noodstopapparaat omdat het er zo uitziet.
Toegang tot beveiligde functies vereist ook meer dan een verborgen menupunt. Machinebouwers gebruiken toegangslevels, sleutelschakelaars, wachtwoorden en hardware-uitschakelingen afhankelijk van functie en risico. Het wijzigen van machinedata, aandrijfparameters of PLC-logica vraagt om de juiste competentie en een geverifieerde backup van de originele configuratie.
Operators moeten ook onderscheid maken tussen een interface-indicatie en de fysieke toestand van een mechanisme. Een weergave van een open deur, een geklemde klauwplaat of de positie van een gereedschapswisselaar is gebaseerd op systeemsignalen. Een defecte sensor, bedrading of logica kan ervoor zorgen dat de getoonde status afwijkt van de werkelijke mechanische toestand. Storingsanalyse begint bij het volgen van het signaalpad via de machinedocumentatie, voordat het paneel als defect wordt beschouwd.
Waarom dezelfde CNC op twee machines anders kan lijken
De besturingsfabrikant levert een standaardinterface en configuratietools. De machinebouwer voegt vervolgens schermen, cycli, berichten en knoppen toe voor zijn machine. Dezelfde generatie Fanuc-, SINUMERIK- of HEIDENHAIN-besturing kan daardoor een duidelijk verschillende navigatie hebben op een draaibank, bewerkingscentrum en gespecialiseerde productiemachine.
Ook de hardware verschilt in schermgrootte en resolutie, touchscreentechniek, toetsindeling, communicatieinterfaces, beschermingsgraad, montagewijze, verwerkingsunit en softwarelicenties. Bij vervanging moeten het exacte apparaattype, controllercompatibiliteit, softwareversie, communicatiestandaarden en bruikbare backups worden gecontroleerd. Een mechanisch passend paneel kan alsnog niet het vereiste HMI-programma draaien of communiceren met het machinebedieningspaneel.
Het HMI-operatorpaneel maakt een complexe machine toegankelijk: het toont het proces, ontvangt commando’s en ondersteunt bij het opsporen van storingen. Correct gebruik begint met begrip van de architectuur van de specifieke machine. CNC-documentatie beschrijft de standaardfuncties, terwijl de handleidingen van de machinebouwer uitleg geven over toegevoegde knoppen, berichten, cycli en veiligheidsinrichtingen.