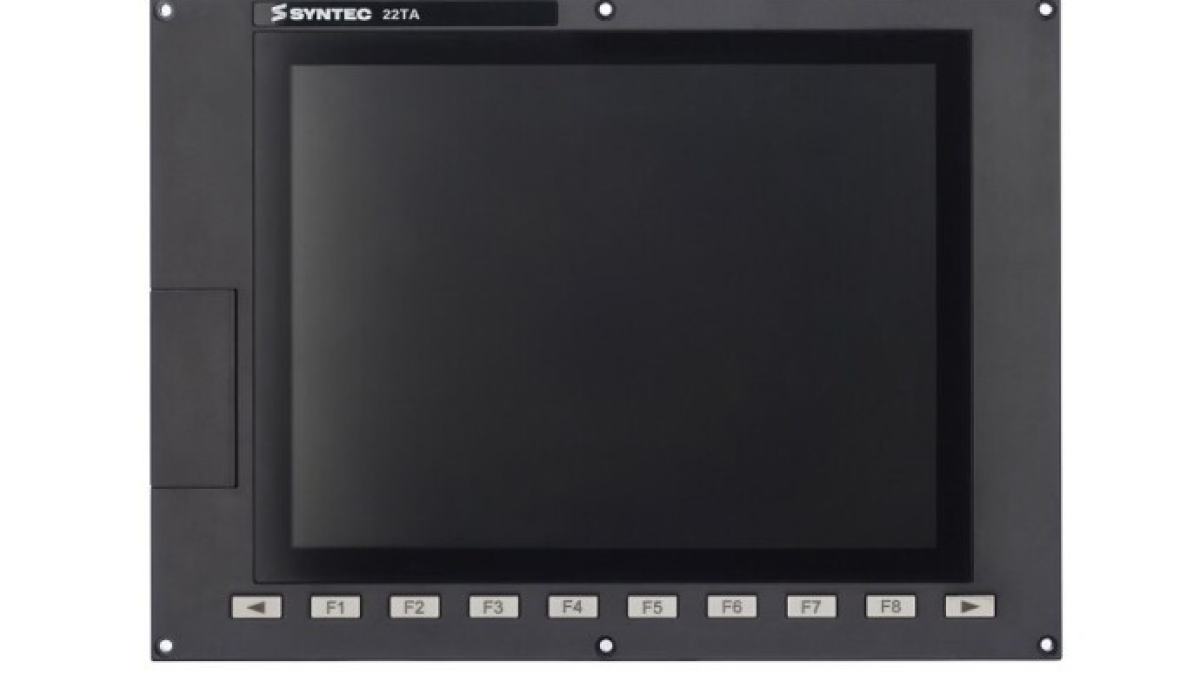
Sur l’écran de la machine, l’opérateur visualise les positions des axes, le programme actif, les décalages d’outil, les messages et l’état du cycle. À l’aide des touches situées à proximité, il choisit le mode de fonctionnement, lance l’usinage, interrompt l’avance et déplace manuellement les axes. Cet ensemble est communément appelé panneau HMI opérateur CNC. Il fait le lien entre l’opérateur et le système de commande de la machine, regroupant en un seul poste de travail les informations et commandes nécessaires à la préparation et à l’usinage.
L’acronyme HMI signifie Human–Machine Interface, interface homme-machine. Dans le contexte CNC, ce terme peut désigner l’interface logicielle à l’écran, la face avant du panneau opérateur ou la station de commande complète avec écran, clavier et pupitre machine. Lorsqu’on évoque une panne ou une modernisation, il est donc utile de préciser la partie du système concernée.
Le panneau affiche les données CNC, mais ne remplace pas le contrôleur
Le HMI reçoit les actions de l’opérateur et affiche les données provenant du CNC, du PLC, des actionneurs et d’autres composants. Le contrôle de trajectoire est assuré par le contrôleur CNC : il interprète les blocs du programme, calcule l’interpolation et génère les consignes de mouvement. Le PLC gère généralement la logique machine — serrages, portes, lubrification, convoyeur à copeaux, changement d’outil et signaux de disponibilité. Les actionneurs ferment les boucles de régulation des moteurs en utilisant le retour d’information des systèmes de mesure.
Le panneau opérateur donne accès à ces fonctions dans la limite définie par le constructeur de la machine. Un écran peut afficher les positions réelles et commandées, l’avance, la vitesse de broche et les fonctions G et M actives. Un autre présente la liste des programmes, le tableau des outils, les décalages de travail et les messages de diagnostic. La disposition dépend du système CNC, de la machine et des réglages du fabricant.
Dans les systèmes modernes, la partie calcul peut être intégrée au panneau ou installée séparément dans l’armoire électrique. Par exemple, Siemens propose pour le SINUMERIK ONE des variantes NCU en armoire et PPU en panneau, où l’unité opérateur et le contrôleur sont réunis dans un seul composant. Des panneaux visuellement similaires peuvent donc avoir des architectures différentes et ne sont pas interchangeables uniquement en fonction de la taille de l’écran.
De quoi se compose le poste de travail opérateur
Un poste CNC typique combine plusieurs éléments. L’écran affiche l’interface et la représentation graphique. Le clavier sert à saisir le programme, les valeurs numériques et les commentaires. Les touches programmables changent de fonction selon la section ouverte. Le pupitre machine contient les commandes liées au mouvement et au cycle de la machine.
- touches de sélection des modes JOG, MDI et AUTO ;
- Cycle Start, Feed Hold et Reset ;
- sélection de l’axe et de la direction pour le déplacement manuel ;
- régulateurs d’avance et de vitesse de broche ;
- boutons d’activation de la broche, du liquide de refroidissement et des équipements auxiliaires ;
- volant électronique pour un positionnement manuel précis ;
- indicateurs d’état et commandes de confirmation.
L’écran tactile étend les possibilités de navigation, tandis que les commandes physiques restent utiles là où un retour tactile clair est nécessaire. Par exemple, le HEIDENHAIN TNC7 combine une interface tactile configurable avec un clavier et un pupitre machine. En production, cette combinaison est pratique : les programmes et tableaux peuvent être édités à l’écran, tandis que le démarrage du cycle ou le déplacement manuel s’effectuent avec des boutons familiers.
Que se passe-t-il après l’appui d’une touche
Considérons le lancement d’un programme en mode automatique. Le HMI enregistre l’action de l’opérateur et transmet la demande au système de commande. La logique machine vérifie alors les conditions requises : mode autorisé sélectionné, protection fermée, actionneurs prêts, alarmes levées, et autres conditions définies par le constructeur. Lorsque la chaîne d’autorisation est complète, le CNC démarre l’exécution du programme et l’interface met à jour le bloc actif, les positions, la charge et l’état du cycle.
En appuyant sur Feed Hold, on demande l’arrêt contrôlé de l’avance. Le comportement des axes et de la broche dépend du contrôleur, de la technologie d’usinage et de la machine. Reset peut interrompre l’exécution et réinitialiser une partie de l’état actif, mais son fonctionnement varie aussi selon les machines. L’opérateur doit connaître ces fonctions à partir de la documentation de son équipement.
La mise à jour de l’écran et le contrôle du mouvement s’effectuent à des rythmes différents. La position affichée est rafraîchie suffisamment souvent pour que l’opérateur suive le processus, tandis que les boucles de régulation des actionneurs fonctionnent beaucoup plus vite. Le HMI offre une représentation compréhensible du processus ; la régulation précise des axes reste dans le CNC et les actionneurs.
Les écrans principaux en production quotidienne
L’écran machine permet de contrôler les positions des axes, les modes actifs, l’avance et la broche. La section programmes sert à sélectionner, visualiser et modifier les fichiers NC. Le tableau des outils stocke la géométrie, les rayons, les longueurs, les affectations de poches et les données d’usure si la configuration les prend en charge. Les décalages de travail relient le système de coordonnées machine aux références de la pièce, comme G54.
La section diagnostic affiche les alarmes et avertissements. Un message utile comprend un code, une source et une condition de déclenchement, mais une investigation plus poussée nécessite souvent les schémas électriques, la documentation machine ou l’accès aux états du PLC. Effacer un message ne supprime pas la cause. Si une alarme est déclenchée par une pression insuffisante, une protection ouverte ou une position de mécanisme non confirmée, il faut rétablir la condition correspondante.
Les interfaces actuelles permettent aussi des présentations multi-fenêtres et la configuration des espaces de travail. Siemens décrit dans la documentation SINUMERIK Operate un Display Manager qui divise un écran Full HD en plusieurs zones et peut afficher simultanément le HMI, des widgets, le clavier, le pupitre machine et des applications. Une disposition bien configurée réduit les navigations inutiles tout en gardant visibles les données nécessaires à la tâche en cours.
HMI et sécurité machine
Le bouton rouge d’arrêt d’urgence peut être monté sur le même pupitre, mais sa fonction relève du système de sécurité machine. Il doit agir via l’architecture de sécurité prévue : entrées sécurisées, relais de sécurité ou contrôleur de sécurité, et circuits d’arrêt correspondants. Un bouton graphique sur un écran HMI standard ne devient pas un arrêt d’urgence simplement parce qu’il en a l’apparence.
De même, l’accès interdit ne peut pas être sécurisé de manière fiable par un simple menu caché. Les constructeurs utilisent des niveaux d’accès, des commutateurs à clé, des mots de passe et des autorisations matérielles selon la fonction et son risque. Modifier les données machine, les paramètres des actionneurs ou la logique PLC requiert une qualification appropriée et une sauvegarde vérifiée de la configuration d’origine.
L’opérateur doit aussi distinguer l’indication de l’interface de l’état réel du mécanisme. L’affichage d’une porte ouverte, d’un mandrin serré ou de la position d’un changeur d’outil est basé sur des signaux système. Un capteur défectueux, un problème de câblage ou une erreur logique peut rendre l’état affiché différent de la condition mécanique réelle. Le diagnostic commence par le cheminement du signal dans la documentation machine, avant de considérer le panneau comme défectueux.
Pourquoi un même CNC peut apparaître différemment sur deux machines
Le fabricant du contrôleur fournit une interface standard et des outils de configuration. Le constructeur de la machine ajoute ensuite ses propres écrans, cycles, messages et touches pour son équipement. Une même version de Fanuc, SINUMERIK ou HEIDENHAIN peut donc présenter une navigation notablement différente sur un tour, un centre d’usinage ou une machine spécialisée.
Le matériel varie aussi : taille et résolution d’écran, technologie tactile, nombre de touches, interfaces de communication, degré de protection, mode de fixation, unité de calcul et licences logicielles. Lors d’un remplacement, il faut vérifier la désignation exacte de l’appareil, la compatibilité avec le contrôleur, la version du logiciel, les paramètres de communication et les sauvegardes exploitables. Un panneau mécaniquement compatible peut ne pas pouvoir lancer l’application HMI requise ni piloter le pupitre machine.
Le panneau HMI opérateur rend accessible un système machine complexe : il présente le processus, reçoit les commandes et aide au diagnostic des arrêts. Son utilisation correcte repose sur la compréhension de l’architecture de la machine spécifique. La documentation CNC explique les fonctions standard, tandis que les manuels du constructeur détaillent les touches, messages, cycles et dispositifs de sécurité ajoutés.