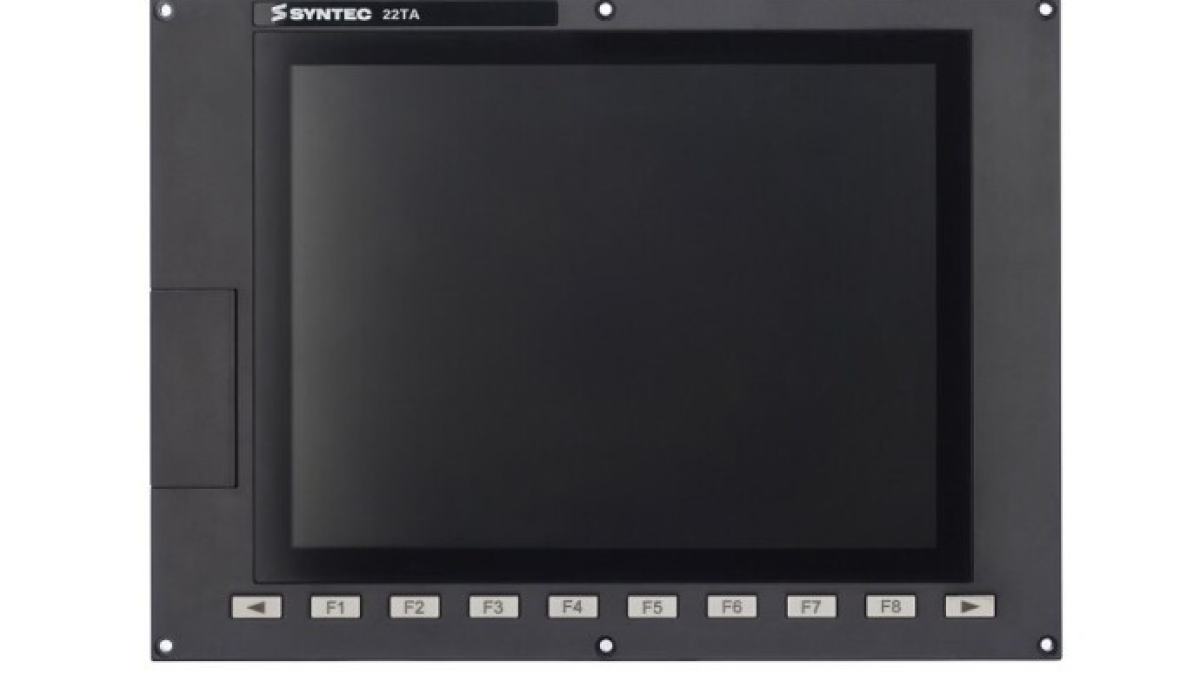
Na obrazovke CNC stroja vidí operátor aktuálne polohy osí, aktívny program, korekcie nástroja, správy a stav cyklu. Pomocou susediacich ovládacích prvkov si vyberá režim, spúšťa obrábanie, pozastavuje posuv a manuálne posúva osi. Tento súbor sa bežne označuje ako HMI panel operátora CNC. Spája človeka s riadiacim systémom stroja a zhromažďuje na jednom pracovisku informácie a príkazy potrebné na nastavenie a obrábanie.
Skratka HMI znamená Human–Machine Interface, teda človek–strojové rozhranie. V kontexte CNC môže tento pojem označovať softvérové rozhranie na obrazovke, predný panel operátora alebo celé riadiace pracovisko vrátane displeja, klávesnice a ovládacieho panelu stroja. Pri riešení poruchy alebo modernizácie je preto užitočné presne určiť, o ktorú časť systému ide.
Panel zobrazuje údaje CNC, ale nie je samotným riadiacim systémom
HMI prijíma vstupy od operátora a zobrazuje informácie prichádzajúce z CNC, PLC, pohonov a ďalších častí stroja. Riadenie dráhy vykonáva CNC riadiaci systém: interpretuje bloky programu, vypočítava interpoláciu a generuje príkazy pohybu. PLC spravidla zabezpečuje logiku stroja – upínanie, dvere, mazanie, dopravník triesok, výmenu nástroja a signály pripravenosti. Pohony uzatvárajú regulačné slučky motorov pomocou spätnej väzby z meracích systémov.
Operátorský panel poskytuje prístup k týmto funkciám v rozsahu definovanom výrobcom stroja. Na jednom displeji je možné vidieť aktuálne a požadované polohy, posuv, otáčky vretena a aktívne G- a M-funkcie. Na inom sú zoznam programov, tabuľka nástrojov, pracovné posuny a diagnostické správy. Rozloženie závisí od CNC systému, stroja a konfigurácie výrobcu.
V moderných systémoch môže byť výpočtová časť integrovaná s panelom alebo umiestnená samostatne v rozvádzači. Napríklad Siemens ponúka pre SINUMERIK ONE varianty s rozvádzačovými NCU aj panelovými PPU, kde je operačná jednotka a riadiaci systém zlúčený v jednom komponente. Dve panely s podobnou veľkosťou obrazovky tak môžu mať odlišnú architektúru a nie sú vzájomne zameniteľné len podľa veľkosti displeja.
Z čoho pozostáva pracovisko operátora
Typické pracovisko CNC kombinuje niekoľko prvkov. Displej zobrazuje rozhranie a grafiku. Klávesnica slúži na zadávanie programového textu, číselných hodnôt a komentárov. Softvérové klávesy menia funkciu podľa práve otvorenej sekcie. Ovládací panel stroja obsahuje prvky súvisiace s pohybom a cyklom stroja.
- klávesy na výber režimov JOG, MDI a AUTO;
- Cycle Start, Feed Hold a Reset;
- výber osi a smeru manuálneho posunu;
- regulátory posuvu a otáčok vretena;
- tlačidlá na zapnutie vretena, chladiacej kvapaliny a pomocných zariadení;
- elektronický ručný volant pre presné manuálne polohovanie;
- indikátory stavu a ovládacie prvky na potvrdenie akcií.
Dotykový displej rozširuje možnosti navigácie, no fyzické ovládacie prvky zostávajú tam, kde operátor potrebuje jasnú hmatovú spätnú väzbu. Napríklad HEIDENHAIN TNC7 kombinuje konfigurovateľné dotykové rozhranie s klávesnicou a ovládacím panelom stroja. V praxi je táto kombinácia výhodná: programy a tabuľky sa dajú upravovať na displeji, zatiaľ čo spustenie cyklu alebo manuálny posun sa vykonáva známymi tlačidlami.
Čo sa deje po stlačení tlačidla
Uvažujme spustenie programu v automatickom režime. HMI zaznamená akciu operátora a odošle požiadavku do riadiaceho systému. Následne sa kontroluje logika stroja: či je zvolený povolený režim, či je uzavretý ochranný kryt, či sú pohony pripravené, či boli odstránené poruchy a či sú splnené ďalšie podmienky výrobcu. Ak je reťaz povolení kompletná, CNC začne vykonávať program a rozhranie aktualizuje aktívny blok, polohy, zaťaženie a stav cyklu.
Stlačenie Feed Hold vyžiada riadené zastavenie posuvu. Správanie osí a vretena závisí od konkrétneho riadiaceho systému, technológie obrábania a implementácie stroja. Reset môže prerušiť vykonávanie a vymazať časť aktívneho stavu, no jeho správanie sa tiež líši medzi strojmi. Operátor musí poznať funkcie podľa dokumentácie svojho zariadenia.
Aktualizácia obrazovky a riadenie pohybu prebiehajú v rôznych časových škálach. Hodnoty polohy na displeji sa obnovujú dostatočne často, aby operátor mohol sledovať proces, zatiaľ čo riadiace slučky pohonov pracujú oveľa rýchlejšie. HMI poskytuje zrozumiteľnú reprezentáciu procesu; presné riadenie osí zostáva v rámci CNC a pohonov.
Hlavné obrazovky používané pri výrobe
Na obrazovke stroja operátor sleduje polohy osí, aktívne režimy, posuv a údaje o vretene. Sekcia programov slúži na výber, prezeranie a úpravu NC súborov. Tabuľka nástrojov uchováva geometriu, polomery, dĺžky, priradenie do zásobníkov a údaje o opotrebení, ak ich konfigurácia podporuje. Pracovné posuny spájajú súradnicový systém stroja s referenčnými bodmi obrobku, napríklad G54.
Diagnostická sekcia zobrazuje poruchy a varovania. Užitočná správa obsahuje kód, zdroj a podmienku spustenia, no ďalšia kontrola často vyžaduje elektrické schémy, dokumentáciu stroja alebo prístup k stavom PLC. Jednoduché vymazanie správy príčinu neodstráni. Ak sa porucha objavila kvôli nízkemu tlaku, otvorenému krytu alebo nepotvrdenej polohe mechanizmu, je potrebné obnoviť príslušnú podmienku.
Súčasné HMI systémy podporujú aj viacoknové rozloženia a konfigurovateľné pracovné priestory. Siemens v dokumentácii SINUMERIK Operate popisuje Display Manager, ktorý rozdeľuje Full HD obrazovku na oblasti a môže súčasne zobrazovať HMI, widgety, klávesnicu, ovládací panel a aplikácie. Dobre nastavené rozloženie znižuje zbytočné prepínanie medzi sekciami a ponecháva na obrazovke len potrebné údaje.
HMI a bezpečnosť stroja
Červené tlačidlo núdzového zastavenia môže byť umiestnené na tom istom paneli, no jeho funkcia patrí do bezpečnostného systému stroja. Musí pôsobiť cez navrhnutú bezpečnostnú architektúru, ktorá môže zahŕňať bezpečné vstupy, bezpečnostné relé alebo bezpečnostný riadiaci systém a príslušné vypínacie obvody. Grafické tlačidlo na štandardnej HMI obrazovke sa samo o sebe núdzovým zastavením nestane len preto, že tak vyzerá.
Prístup k obmedzeným funkciám tiež vyžaduje viac než skrytú položku v menu. Výrobcovia používajú úrovne prístupu, kľúčové prepínače, heslá a hardvérové povolenia podľa funkcie a jej rizika. Zmena údajov stroja, parametrov pohonov alebo logiky PLC vyžaduje príslušnú kvalifikáciu a overenú zálohu pôvodnej konfigurácie.
Operátor musí tiež rozlišovať medzi indikáciou v rozhraní a skutočným stavom mechanizmu. Zobrazenie otvorených dverí, upnutého skľučovadla alebo polohy výmenníka nástrojov vychádza zo systémových signálov. Porucha snímača, závada v kabeláži alebo logike môže spôsobiť, že zobrazený stav nezodpovedá očakávanému mechanickému stavu. Diagnostika by mala začať prehľadom signálovej cesty v dokumentácii stroja, nie výmenou panela ako chybnej súčasti.
Prečo rovnaký CNC systém vyzerá na dvoch strojoch odlišne
Výrobca riadiaceho systému dodáva štandardné rozhranie a nástroje na konfiguráciu. Výrobca stroja potom pridáva vlastné obrazovky, cykly, správy a klávesy pre svoje zariadenie. Rovnaká generácia riadenia Fanuc, SINUMERIK alebo HEIDENHAIN tak môže mať výrazne odlišnú navigáciu na sústruhu, obrábacom centre a špecializovanej výrobnej linke.
Rozdiely sa týkajú aj hardvéru: veľkosti a rozlíšenia displeja, typu dotykovej technológie, počtu kláves, komunikačných rozhraní, stupňa krytia, spôsobu montáže, výpočtovej jednotky a licencií softvéru. Pri výmene panela sa kontroluje presné označenie zariadenia, kompatibilita s riadiacim systémom, verzia softvéru, nastavenia komunikácie a zálohy. Mechanicky vhodný panel nemusí spustiť požadovanú HMI aplikáciu alebo podporovať ovládací panel stroja.
HMI panel operátora sprístupňuje komplexný strojový systém: zobrazuje proces, prijíma príkazy a pomáha pri diagnostike porúch. Správne používanie závisí od pochopenia architektúry konkrétneho stroja. Dokumentácia CNC vysvetľuje štandardné funkcie riadenia, zatiaľ čo návody výrobcu stroja objasňujú význam pridaných kláves, správ, cyklov a bezpečnostných blokácií.