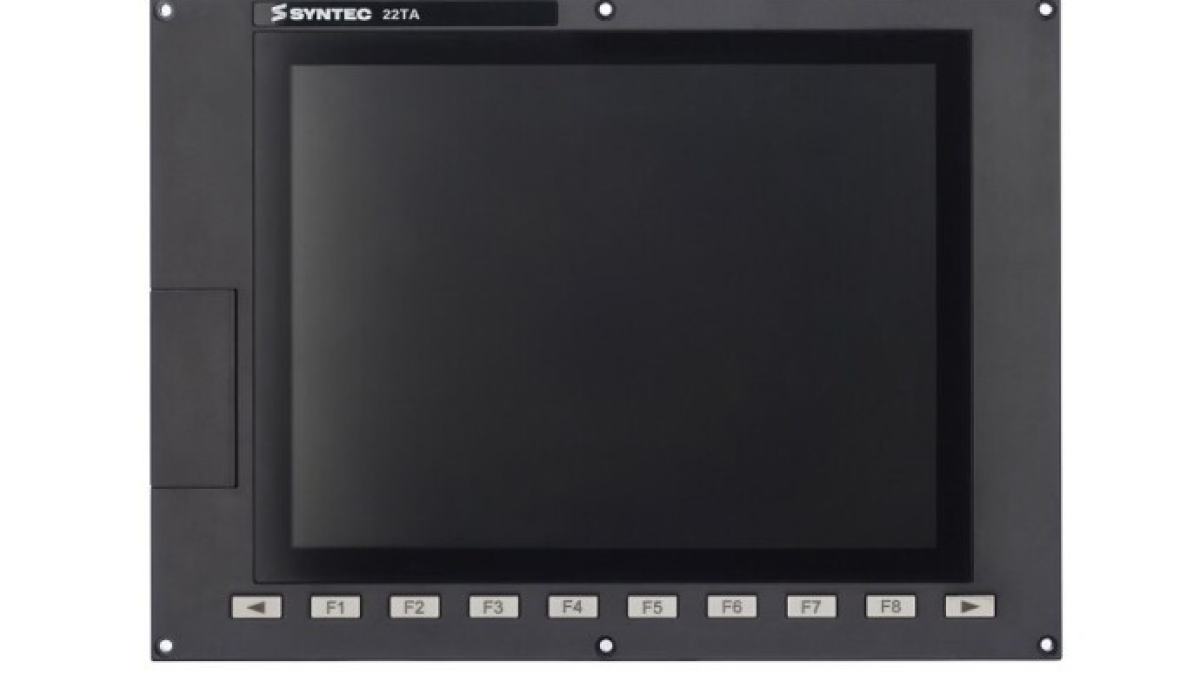
A CNC gép kijelzőjén a gépkezelő valós időben követheti a tengelyek pozícióját, az aktív programot, a szerszámkorrekciókat, az üzeneteket és a ciklus állapotát. A közeli kezelőszervekkel választhatja ki az üzemmódot, indíthatja el a megmunkálást, állíthatja meg az előtolást, illetve kézzel mozgathatja a tengelyeket. Ezt a rendszert általában CNC HMI gépkezelői panelnek nevezik. Ez köti össze a gépkezelőt a gépvezérléssel, és egy helyen gyűjti össze a beállításhoz és megmunkáláshoz szükséges információkat és parancsokat.
Az HMI a Human–Machine Interface, vagyis ember–gép interfész rövidítése. CNC környezetben ez a kifejezés utalhat a képernyőn megjelenő szoftveres felületre, a kezelőpanel előlapjára vagy a teljes kezelőállomásra a kijelzővel, billentyűzettel és gépi kezelőpulttal együtt. Hiba vagy fejlesztés esetén fontos pontosan meghatározni, hogy a rendszer melyik részéről van szó.
A panel a CNC adatait jeleníti meg, de nem maga a vezérlő
Az HMI fogadja a gépkezelő parancsait, és megjeleníti a CNC, PLC, hajtások és más gépegységek adatait. A pályavezérlést a CNC vezérlő végzi: értelmezi a programblokkokat, kiszámolja az interpolációt és mozgásparancsokat generál. A PLC általában a gép logikáját kezeli – szorítókat, ajtókat, kenést, forgácsszállítót, szerszámcserét és készenléti jeleket. A hajtások zárják a motorvezérlési köröket, visszacsatolást használva a mérőrendszerektől.
A kezelőpanel a gépgyártó által engedélyezett funkciókhoz biztosít hozzáférést. Egy képernyőn látható a tényleges és a kívánt pozíció, az előtolás, a főorsó fordulatszáma, valamint az aktív G- és M-funkciók. Más képernyőkön elérhető a programlista, a szerszámtábla, a munkadarab eltolások és a diagnosztikai üzenetek. A felület elrendezése a CNC rendszer, a gép és a gyártó beállításaitól függ.
Modern rendszerekben a számítástechnikai egység integrálható a panellel vagy külön helyezhető el a vezérlőszekrényben. Például a Siemens SINUMERIK ONE kínál szekrénybe szerelt NCU-kat és paneles PPU változatokat, ahol a kezelőegység és a vezérlő egy komponensben van. Így a hasonló méretű kijelzők mögött eltérő architektúrák állhatnak, és nem feltétlenül cserélhetők fel egymással pusztán a méret alapján.
Miből áll a gépkezelő munkahelye
Egy tipikus CNC kezelőállomás több elemet egyesít. A kijelző mutatja a felületet és grafikát. A billentyűzet programszöveg, numerikus értékek és megjegyzések bevitelére szolgál. A szoftgombok funkciója a megnyitott menüponttól függően változik. A gépi kezelőpulton a mozgással és ciklussal kapcsolatos kezelőszervek találhatók.
- üzemmód választó gombok, mint JOG, MDI és AUTO;
- Ciklus indítás, előtolás megállítása (Feed Hold) és visszaállítás (Reset);
- Tengely és kézi mozgatás irányának kiválasztása;
- Előtolás és főorsó fordulatszámának szabályozói;
- Gombok a főorsó, hűtőközeg és segédberendezések bekapcsolásához;
- Elektronikus kézi kerék a pontos kézi pozicionáláshoz;
- Állapotjelzők és egyedi műveletek megerősítése.
Az érintőképernyő bővíti a navigációs lehetőségeket, de a fizikai kezelőszervek ott maradnak, ahol a gépkezelőnek fontos a jól érzékelhető visszacsatolás. A HEIDENHAIN TNC7 például konfigurálható érintőképernyős felületet kombinál billentyűzettel és gépi kezelőpulttal. A gyártásban ez kényelmes: a programokat és táblázatokat a kijelzőn lehet szerkeszteni, míg a ciklusindítás vagy kézi mozgatás megszokott gombokkal történik.
Mi történik egy gomb megnyomása után
Nézzük meg az automatikus programindítást. Az HMI rögzíti a gépkezelő műveletét és továbbítja a vezérlésnek. Ezután a gép logikája ellenőrzi a feltételeket: megfelelő üzemmód van-e kiválasztva, zárt-e a védőburkolat, készen állnak-e a hajtások, törölték-e a riasztásokat, és teljesülnek-e a gyártó által előírt egyéb feltételek. Ha a jogosultsági lánc teljes, a CNC elindítja a programot, és a felület frissíti az aktív blokkot, pozíciókat, terhelést és ciklus állapotát.
Az előtolás megállítása (Feed Hold) szabályozott leállítást kér az előtolásban. A tengelyek és főorsó viselkedése a vezérlőtől, technológiától és gép megvalósításától függ. A Reset megszakíthatja a végrehajtást és törölhet részeket az aktív állapotból, de működése gépenként eltérő. A gépkezelőknek az adott berendezés dokumentációjából kell megtanulniuk ezeket a funkciókat.
A képernyő frissítése és a mozgásvezérlés különböző időskálán működik. A pozícióértékek a kijelzőn elég gyakran frissülnek ahhoz, hogy a kezelő kövesse a folyamatot, míg a hajtásvezérlési körök sokkal gyorsabban működnek. Az HMI érthető képet ad a folyamatról; a pontos tengelyszabályozás a CNC-ben és a hajtórendszerben marad.
A legfontosabb képernyők a mindennapi munkában
A gépi képernyőn a gépkezelő ellenőrzi a tengelyek pozícióját, az aktív üzemmódokat, az előtolást és a főorsó adatait. A programrész támogatja a fájlok kiválasztását, megtekintését és szerkesztését. A szerszámtábla tárolja a geometriát, sugárértékeket, hosszakat, rekeszszámokat és kopásadatokat, ha a konfiguráció támogatja ezeket. A munkadarab eltolások összekapcsolják a gép koordináta-rendszerét a munkadarab bázisával, például a G54-gyel.
A diagnosztikai rész riasztásokat és figyelmeztetéseket mutat. Egy hasznos üzenet tartalmaz kódot, forrást és kiváltó feltételt, de a további vizsgálathoz gyakran szükség van az elektromos kapcsolási rajzokra, gépdokumentációra vagy a PLC állapotainak elérésére. Egy üzenet törlése nem szünteti meg az okot. Ha a riasztást alacsony nyomás, nyitott védőburkolat vagy megerősítetlen mechanizmuspozíció okozta, a megfelelő feltételt vissza kell állítani.
A mai HMI rendszerek támogatják a többablakos megjelenítést és a testreszabható munkaterületeket. A Siemens a SINUMERIK Operate rendszerben leír egy Display Managert, amely a Full HD képernyőt több területre osztja, és egyszerre mutathatja az HMI-t, widgeteket, billentyűzetet, gépi kezelőpultot és alkalmazásokat. Egy jól konfigurált elrendezés csökkenti a felesleges váltásokat, miközben a szükséges adatokat mindig láthatóvá teszi.
HMI és a gép biztonsága
A piros vészleállító gomb ugyanazon a pulton lehet, de funkciója a gép biztonsági rendszeréhez tartozik. A gép tervezett biztonsági architektúráján keresztül kell működnie: biztonságos bemenetek, relék vagy biztonsági vezérlő és a szükséges lekapcsoló áramkörök. Egy szabványos HMI képernyőn megjelenő grafikus gomb önmagában nem válik vészleállító eszközzé csak azért, mert annak néz ki.
Az illetéktelen hozzáférést sem lehet megbízhatóan egy rejtett menüponttal blokkolni. A gépgyártók hozzáférési szinteket, kulcskapcsolókat, jelszavakat és hardveres engedélyezéseket alkalmaznak a funkció és a kockázat függvényében. A gépadatok, hajtásparaméterek vagy PLC logika módosítása megfelelő szaktudást és az eredeti konfiguráció ellenőrzött mentését igényli.
A gépkezelőnek meg kell különböztetnie a felület jelzését és a mechanizmus valós állapotát. A nyitott ajtó, befogott tokmány vagy szerszámváltó pozíciójának kijelzése a rendszer jelein alapul. Egy hibás érzékelő, vezetékhiba vagy logikai probléma miatt a kijelzett állapot eltérhet a tényleges mechanikai helyzettől. A hibakeresést a jel útjának követésével kell kezdeni a gépdokumentáció alapján, mielőtt a panelt hibás alkatrészként kezelnék.
Miért nézhet ki ugyanaz a CNC másként két gépen
A vezérlő gyártója szabványos felületet és konfigurációs eszközöket ad. A gépgyártó pedig hozzáadja saját képernyőit, ciklusait, üzeneteit és gombjait a berendezéshez. Így ugyanaz a Fanuc, SINUMERIK vagy HEIDENHAIN vezérlő verzió jelentősen eltérő navigációval jelenhet meg esztergán, megmunkálóközponton vagy speciális gyártóberendezésen.
A hardver is különbözik: a kijelző mérete és felbontása, az érintőképernyő technológiája, a gombok száma, kommunikációs interfészek, védettség, rögzítés módja, számítástechnikai egység és szoftverlicencek. Csere esetén pontosan ellenőrizni kell az eszköz megjelölését, a vezérlő kompatibilitását, a szoftververziót, a kommunikációs beállításokat és a mentéseket. Egy mechanikailag illeszkedő panel nem biztos, hogy képes futtatni a szükséges HMI alkalmazást vagy kommunikálni a gépi kezelőpulttal.
Az HMI gépkezelői panel hozzáférhetővé teszi a bonyolult géprendszert: megjeleníti a folyamatot, fogadja a parancsokat és segíti a hibák feltárását. Helyes használata a gép egyedi architektúrájának megértésével kezdődik. A CNC dokumentáció ismerteti az alapvető vezérlőfunkciókat, míg a gépgyártó kézikönyvei a hozzáadott gombok, üzenetek, ciklusok és biztonsági zárolások rendeltetését magyarázzák.