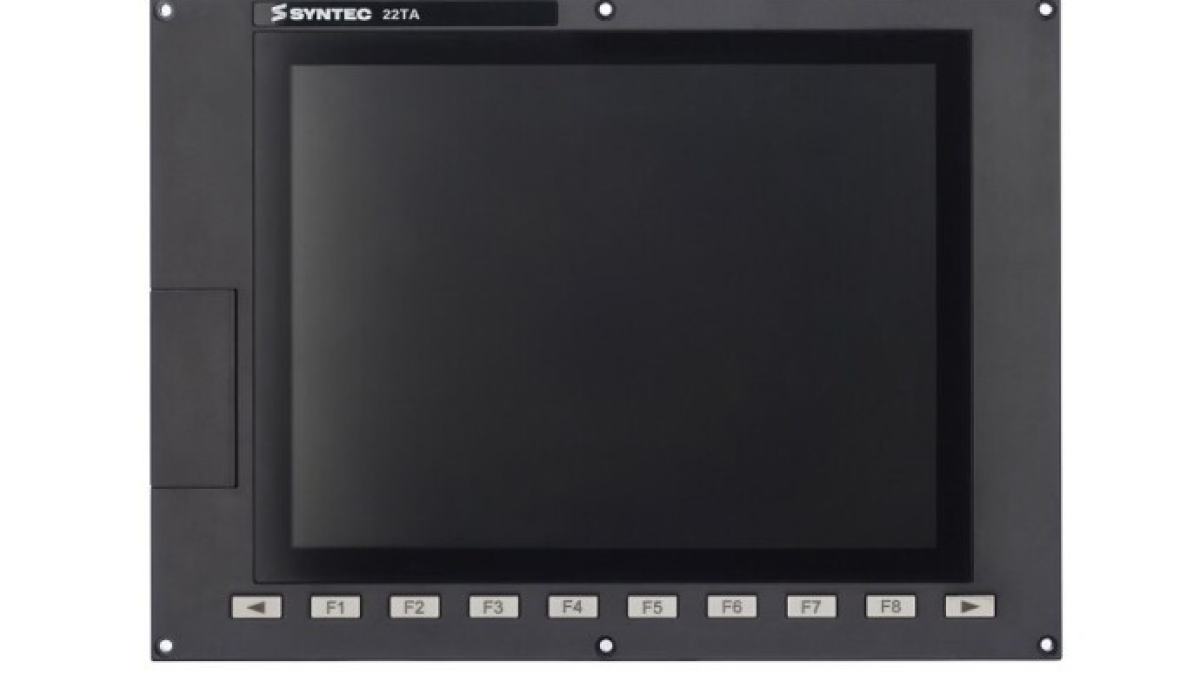
Auf dem Bildschirm der Maschine sieht der Bediener die Achskoordinaten, das aktive Programm, Werkzeugkorrekturen, Meldungen und den Status des Bearbeitungszyklus. Über die daneben angeordneten Tasten wählt er den Modus, startet die Bearbeitung, hält den Vorschub an und bewegt die Achsen manuell. Dieses Bedienfeld wird üblicherweise als CNC HMI-Bedienfeld bezeichnet. Es verbindet den Menschen mit der Steuerung der Maschine und fasst an einem Arbeitsplatz alle Informationen und Befehle zusammen, die für das Einrichten und die Bearbeitung benötigt werden.
Die Abkürzung HMI steht für Human–Machine Interface – Mensch-Maschine-Schnittstelle. Im CNC-Kontext kann der Begriff die Softwareoberfläche auf dem Bildschirm, die Frontseite des Bedienfelds oder die gesamte Steuerstation mit Monitor, Tastatur und Maschinenbedienpult bezeichnen. Deshalb ist es bei der Fehlersuche oder Modernisierung hilfreich, genau zu klären, welcher Teil des Systems gemeint ist.
Das Bedienfeld zeigt die CNC-Daten an, ersetzt aber nicht die Steuerung
Das HMI nimmt die Eingaben des Bedieners entgegen und zeigt Daten von CNC-Steuerung, SPS, Antrieben und weiteren Komponenten an. Die Bahnsteuerung übernimmt die CNC-Steuerung: Sie interpretiert Programmsätze, berechnet die Interpolation und erzeugt Bewegungsbefehle. Die SPS steuert üblicherweise die Maschinenlogik – Spannvorrichtungen, Türen, Schmierung, Späneförderer, Werkzeugwechsel und Bereitschaftssignale. Die Antriebe schließen die Regelkreise der Motoren mithilfe von Rückmeldungen aus Messsystemen.
Das Bedienfeld ermöglicht den Zugriff auf diese Funktionen im vom Maschinenhersteller vorgegebenen Umfang. Auf einem Bildschirm sieht man Ist- und Soll-Koordinaten, Vorschub, Spindeldrehzahl sowie aktive G- und M-Funktionen. Auf einem anderen sind die Programmliste, Werkzeugtabelle, Werkstückversätze und Diagnosemeldungen verfügbar. Die Anordnung hängt von der CNC-Steuerung, der Maschine und den Einstellungen des Herstellers ab.
In modernen Systemen kann die Recheneinheit mit dem Bedienfeld kombiniert oder separat im Schaltschrank installiert sein. Siemens bietet beispielsweise für SINUMERIK ONE sowohl schrankbasierte NCUs als auch panelbasierte PPU-Varianten an, bei denen Bediengerät und Steuerung in einer Komponente vereint sind. Optisch ähnliche Bedienfelder können daher unterschiedliche Architekturen besitzen und sind nicht allein aufgrund der Bildschirmgröße austauschbar.
Aus welchen Elementen besteht der Arbeitsplatz des Bedieners
Ein typischer CNC-Arbeitsplatz kombiniert mehrere Komponenten. Der Bildschirm zeigt die Benutzeroberfläche und Grafiken. Die Tastatur dient zur Eingabe von Programmen, Zahlenwerten und Kommentaren. Softkeys ändern ihre Funktion je nach geöffnetem Bereich. Das Maschinenbedienpult enthält Bedienelemente für Bewegung und Bearbeitungszyklus.
- Tasten zur Auswahl der Modi JOG, MDI und AUTO;
- Cycle Start, Feed Hold und Reset;
- Achsauswahl und Richtung für manuelle Bewegungen;
- Regler für Vorschub und Spindeldrehzahl;
- Tasten zum Ein- und Ausschalten von Spindel, Kühlschmierstoff und Zusatzgeräten;
- elektronisches Handrad für präzises manuelles Positionieren;
- Statusanzeigen und Bestätigungstasten für einzelne Aktionen.
Ein Touchscreen erweitert die Navigationsmöglichkeiten, während physische Bedienelemente dort erhalten bleiben, wo der Bediener eine klare taktile Rückmeldung benötigt. Beim HEIDENHAIN TNC7 etwa kombiniert ein konfigurierbares Touch-Interface Tastatur und Maschinenbedienpult. In der Produktion ist diese Kombination praktisch: Programme und Tabellen lassen sich am Bildschirm bearbeiten, während der Zyklusstart oder die manuelle Bewegung über vertraute Tasten erfolgen.
Was passiert nach dem Tastendruck
Betrachten wir den Programmstart im Automatikmodus. Das HMI registriert die Bedieneraktion und übermittelt die Anfrage an die Steuerung. Anschließend prüft die Maschinenlogik, ob der zulässige Modus gewählt ist, die Schutzeinrichtung geschlossen ist, die Antriebe bereitstehen, Alarme zurückgesetzt sind und weitere vom Hersteller definierte Bedingungen erfüllt sind. Ist die Freigabekette komplett, beginnt die CNC mit der Programmausführung, und die Benutzeroberfläche aktualisiert den aktuellen Programmsatz, die Koordinaten, die Last und den Zyklusstatus.
Drückt der Bediener Feed Hold, wird ein kontrollierter Vorschubstopp angefordert. Das Verhalten der Achsen und der Spindel hängt vom Steuerungstyp, der Fertigungstechnologie und der Maschinenimplementierung ab. Reset kann die Ausführung unterbrechen und Teile des aktiven Zustands zurücksetzen, doch auch hier variiert das Verhalten je nach Maschine. Bediener müssen diese Funktionen anhand der Dokumentation ihrer Ausrüstung erlernen.
Die Aktualisierung des Bildschirms und die Bewegungssteuerung arbeiten auf unterschiedlichen Zeitskalen. Die Koordinatenwerte auf dem Display werden häufig genug aktualisiert, damit der Bediener den Prozess verfolgen kann, während die Regelkreise der Antriebe deutlich schneller arbeiten. Das HMI liefert eine verständliche Prozessdarstellung; die präzise Achsregelung erfolgt innerhalb der CNC-Steuerung und der Antriebssysteme.
Die wichtigsten Bildschirme im Arbeitsalltag
Im Maschinenbildschirm überwacht der Bediener die Achspositionen, aktiven Modi, Vorschub und Spindeldaten. Der Programm-Bereich dient zur Auswahl, Ansicht und Bearbeitung von NC-Dateien. Die Werkzeugtabelle speichert Geometrie, Radien, Längen, Taschenzuordnungen und Verschleißdaten, sofern die Konfiguration dies unterstützt. Werkstückversätze verbinden das Maschinenkoordinatensystem mit Werkstückbezugspunkten wie G54.
Der Diagnosebereich zeigt Alarme und Warnungen an. Eine hilfreiche Meldung enthält Code, Quelle und Auslösebedingung, doch eine weitergehende Prüfung erfordert oft elektrische Schaltpläne, Maschinendokumentation oder Zugriff auf SPS-Zustände. Das einfache Löschen einer Meldung beseitigt nicht die Ursache. Wenn ein Alarm durch fehlenden Druck, offene Schutzeinrichtung oder nicht bestätigte Mechanismusposition ausgelöst wurde, muss der entsprechende Zustand wiederhergestellt werden.
Moderne HMI-Systeme erlauben auch Mehrfenster-Darstellungen und konfigurierbare Arbeitsbereiche. Siemens beschreibt im SINUMERIK Operate Handbuch den Display Manager, der einen Full-HD-Bildschirm in mehrere Bereiche teilt und gleichzeitig HMI, Widgets, Tastatur, Maschinenbedienpult und Anwendungen anzeigen kann. Eine gut konfigurierte Anordnung reduziert unnötige Navigation und hält die für die aktuelle Aufgabe erforderlichen Daten sichtbar.
HMI und Maschinensicherheit
Die rote Not-Aus-Taste kann am selben Bedienpult angebracht sein, gehört aber zum Sicherheitssystem der Maschine. Sie muss über die vorgesehene Sicherheitsarchitektur wirken, die sichere Eingänge, Sicherheitsrelais oder eine Sicherheitssteuerung sowie die erforderlichen Abschaltkreise umfasst. Eine grafische Taste auf einem Standard-HMI-Bildschirm wird nicht automatisch zur Not-Aus-Einrichtung, nur weil sie so aussieht.
Aus diesem Grund lässt sich der unbefugte Zugriff nicht zuverlässig durch einen versteckten Menüpunkt verhindern. Maschinenhersteller verwenden Zugangsebenen, Schlüsselschalter, Passwörter und Hardware-Freigaben, abgestimmt auf Funktion und Risiko. Änderungen an Maschinendaten, Antriebsparametern oder SPS-Logik erfordern entsprechende Qualifikation und eine gesicherte Sicherung der Originalkonfiguration.
Bediener müssen außerdem zwischen einer Anzeige im Interface und dem tatsächlichen Zustand eines Mechanismus unterscheiden. Die Anzeige einer offenen Tür, eines eingespannten Futters oder der Position eines Werkzeugwechslers basiert auf Systemsignalen. Ein defekter Sensor, ein Kabelbruch oder ein Logikfehler können dazu führen, dass der angezeigte Zustand vom erwarteten mechanischen Zustand abweicht. Die Fehlersuche beginnt mit der Signalverfolgung anhand der Maschinendokumentation, bevor das Bedienfeld als Fehlerquelle betrachtet wird.
Warum dieselbe CNC auf verschiedenen Maschinen unterschiedlich aussieht
Der Steuerungshersteller liefert eine Standardoberfläche und Konfigurationstools. Der Maschinenhersteller ergänzt eigene Bildschirme, Zyklen, Meldungen und Tasten für seine Maschine. Dieselbe Version von Fanuc, SINUMERIK oder HEIDENHAIN kann deshalb auf einer Drehmaschine, einem Bearbeitungszentrum und einer Spezialfertigungslinie deutlich unterschiedliche Navigation bieten.
Auch die Hardware unterscheidet sich: Bildschirmdiagonale und Auflösung, Sensortechnologie, Anzahl der Tasten, Kommunikationsschnittstellen, Schutzart, Montageart, Recheneinheit und Softwarelizenzen. Beim Austausch eines Bedienfelds werden genaue Gerätebezeichnung, Steuerungskompatibilität, Softwareversion, Kommunikationsparameter und verfügbare Sicherungen geprüft. Ein mechanisch passendes Panel kann dennoch die benötigte HMI-Anwendung nicht starten oder das Maschinenbedienpult nicht unterstützen.
Das HMI-Bedienfeld macht die komplexe Maschinenstruktur für den Bediener zugänglich: Es zeigt den Prozess, nimmt Befehle entgegen und unterstützt die Fehlerdiagnose. Die korrekte Nutzung setzt das Verständnis der Architektur der jeweiligen Maschine voraus. Die CNC-Dokumentation erklärt die Standardfunktionen der Steuerung, die Maschinenherstellerunterlagen erläutern die zusätzlichen Tasten, Meldungen, Zyklen und Schutzverriegelungen.