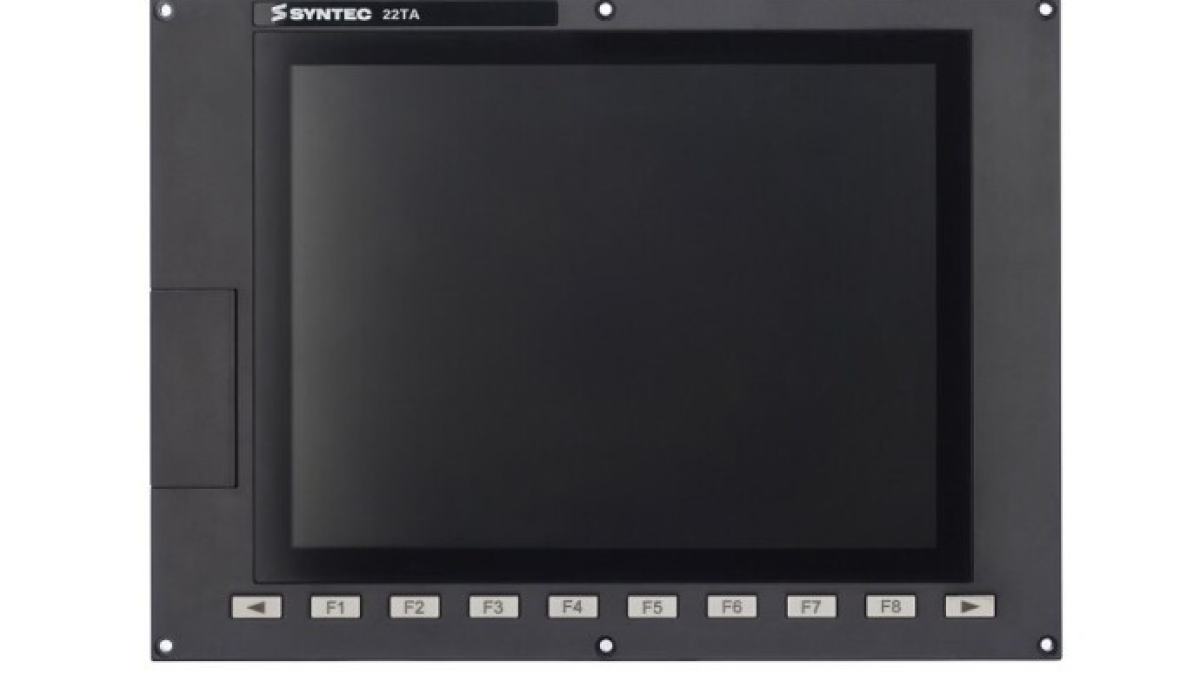
En la pantalla de la máquina, el operador ve las coordenadas de los ejes, el programa activo, las correcciones de herramienta, los mensajes y el estado del ciclo. A través de las teclas ubicadas junto a la pantalla, selecciona el modo, inicia el mecanizado, detiene el avance y mueve los ejes manualmente. Este conjunto se denomina comúnmente panel operador HMI CNC. Este conecta al operador con el sistema de control de la máquina y reúne en un solo puesto de trabajo la información y los comandos necesarios para la puesta a punto y el mecanizado.
La sigla HMI significa Human–Machine Interface — interfaz hombre-máquina. En el contexto CNC, el término puede referirse a la interfaz de software en pantalla, al panel frontal del operador o a toda la estación de control con monitor, teclado y panel de control de la máquina. Por ello, al discutir una falla o una modernización, es útil especificar a qué parte del sistema se refiere exactamente.
El panel muestra el funcionamiento del CNC, pero no reemplaza al controlador
El HMI recibe las acciones del operador y muestra datos provenientes del CNC, PLC, accionamientos y otros componentes. El control de trayectoria lo realiza el controlador CNC: interpreta los bloques del programa, calcula la interpolación y genera las órdenes de movimiento. El PLC suele encargarse de la lógica de la máquina: prensas, puertas, lubricación, transportador de virutas, cambio de herramienta y señales de disponibilidad. Los accionamientos cierran los lazos de control de los motores usando retroalimentación de sistemas de medición.
El panel operador ofrece acceso a estas funciones dentro del alcance definido por el fabricante de la máquina. En una pantalla se pueden ver las coordenadas reales y programadas, el avance, las revoluciones del husillo y las funciones activas G y M. En otra, la lista de programas, la tabla de herramientas, los desplazamientos de trabajo y los mensajes de diagnóstico. La disposición depende del sistema CNC, la máquina y la configuración del fabricante.
En sistemas modernos, la parte computacional puede estar integrada con el panel o instalada por separado en el armario eléctrico. Por ejemplo, Siemens describe para SINUMERIK ONE tanto NCUs en armario como variantes PPU en panel, donde la unidad operativa y el controlador están combinados en un solo componente. Por ello, paneles con pantallas similares pueden tener arquitecturas diferentes y no son intercambiables solo por el tamaño de pantalla.
De qué consta el puesto de trabajo del operador
Un puesto CNC típico combina varios elementos. La pantalla muestra la interfaz y gráficos. El teclado se usa para ingresar programas, valores numéricos y comentarios. Las teclas programables cambian su función según la sección abierta. El panel de control de la máquina contiene mandos relacionados con el movimiento y el ciclo de mecanizado.
- teclas para seleccionar modos JOG, MDI y AUTO;
- Cycle Start, Feed Hold y Reset;
- selección de eje y dirección para movimiento manual;
- reguladores de avance y velocidad del husillo;
- botones para encender el husillo, refrigerante y dispositivos auxiliares;
- volante electrónico para posicionamiento manual preciso;
- indicadores de estado y confirmación de acciones.
La pantalla táctil amplía las formas de navegación, pero los controles físicos se mantienen donde el operador necesita una respuesta táctil clara. En el HEIDENHAIN TNC7, por ejemplo, la interfaz táctil configurable se combina con teclado y panel de control. En producción, esta combinación es práctica: los programas y tablas se editan en pantalla, mientras que el inicio del ciclo o el movimiento manual se realizan con botones familiares.
Qué ocurre tras pulsar un botón
Consideremos el inicio de un programa en modo automático. El HMI registra la acción del operador y envía la solicitud al sistema de control. Luego se verifica la lógica de máquina: si el modo seleccionado es válido, la protección está cerrada, los accionamientos están listos, no hay alarmas y se cumplen otras condiciones definidas por el fabricante. Si la cadena de habilitación está completa, el CNC comienza a ejecutar el programa y la interfaz actualiza el bloque activo, las posiciones, la carga y el estado del ciclo.
Al pulsar Feed Hold se solicita una parada controlada del avance. El comportamiento de los ejes y el husillo depende del controlador, la tecnología y la implementación de la máquina. Reset puede interrumpir la ejecución y limpiar parte del estado activo, pero su acción también varía según la máquina. El operador debe conocer estas funciones según el equipo que use.
La actualización de pantalla y el control del movimiento operan en diferentes escalas temporales. La posición en pantalla cambia varias veces por segundo para que el operador siga el proceso, mientras que los lazos de control de los accionamientos funcionan mucho más rápido. El HMI ofrece una representación comprensible del proceso; el control preciso de los ejes se realiza dentro del CNC y los accionamientos.
Las pantallas principales en el trabajo diario
En la pantalla de máquina, el operador controla la posición de los ejes, los modos activos, el avance y el husillo. La sección de programas sirve para seleccionar, ver y editar archivos NC. La tabla de herramientas almacena geometría, radios, longitudes, asignaciones de bolsillos y datos de desgaste si la configuración lo admite. Los desplazamientos de trabajo vinculan el sistema de coordenadas de la máquina con las referencias de la pieza, por ejemplo G54.
La sección de diagnóstico muestra alarmas y advertencias. Un mensaje útil incluye código, origen y condición que lo activó, pero la verificación adicional suele requerir esquemas eléctricos, documentación de la máquina o acceso a estados del PLC. Borrar un mensaje no elimina la causa. Si la alarma fue por presión baja, protección abierta o posición no confirmada de un mecanismo, hay que restablecer la condición correspondiente.
Las interfaces modernas permiten vistas multiventana y configuración del espacio de trabajo. Siemens documenta un Display Manager para SINUMERIK Operate que divide la pantalla Full HD en áreas y puede mostrar simultáneamente el HMI, widgets, teclado, panel de máquina y aplicaciones. Esta disposición reduce la navegación innecesaria y mantiene visibles los datos necesarios para la tarea actual.
HMI y seguridad de la máquina
El botón rojo de parada de emergencia puede estar en el mismo panel, pero su función pertenece al sistema de seguridad. Debe actuar a través de la arquitectura de seguridad prevista: entradas seguras, relés o controlador de seguridad y los circuitos de desconexión correspondientes. Un botón gráfico en una pantalla HMI estándar no se convierte en parada de emergencia solo por su apariencia.
Por la misma razón, el acceso prohibido no se bloquea confiablemente con un simple elemento oculto en el menú. Los fabricantes aplican niveles de acceso, interruptores llave, contraseñas y autorizaciones hardware según el riesgo y la función. Cambiar datos de máquina, parámetros de accionamientos o lógica del PLC requiere competencia y respaldo verificado de la configuración original.
Al operador también le es importante distinguir entre la indicación en la interfaz y el estado real del mecanismo. La señalización de puerta abierta, mandril accionado o posición del cambiador se basa en señales del sistema. Un sensor defectuoso, cableado o lógica errónea puede hacer que el estado mostrado no coincida con la condición física. El diagnóstico debe comenzar por el recorrido de la señal en la documentación antes de considerar al panel como la parte defectuosa.
Por qué el mismo CNC puede verse diferente en dos máquinas
El fabricante del controlador suministra una interfaz estándar y herramientas de configuración. El fabricante de la máquina añade pantallas, ciclos, mensajes y teclas propias para su equipo. La misma versión de Fanuc, SINUMERIK o HEIDENHAIN puede tener una navegación notablemente distinta en un torno, centro de mecanizado o máquina especializada.
También varía el hardware: tamaño y resolución de pantalla, tecnología táctil, cantidad de teclas, interfaces de comunicación, grado de protección, método de montaje, unidad de proceso y licencias de software. Al reemplazar un panel se verifica la designación exacta, compatibilidad con el controlador, versión de software, parámetros de comunicación y copias de seguridad. Un panel que encaja mecánicamente puede no cargar la aplicación HMI requerida ni soportar el panel de máquina.
El panel operador HMI hace accesible un sistema complejo de máquina: muestra el proceso, recibe comandos y ayuda a diagnosticar fallas. Su uso correcto comienza con entender la arquitectura de cada máquina. La documentación del CNC explica las funciones estándar y la del fabricante de la máquina detalla las teclas, mensajes, ciclos y bloqueos de seguridad añadidos.