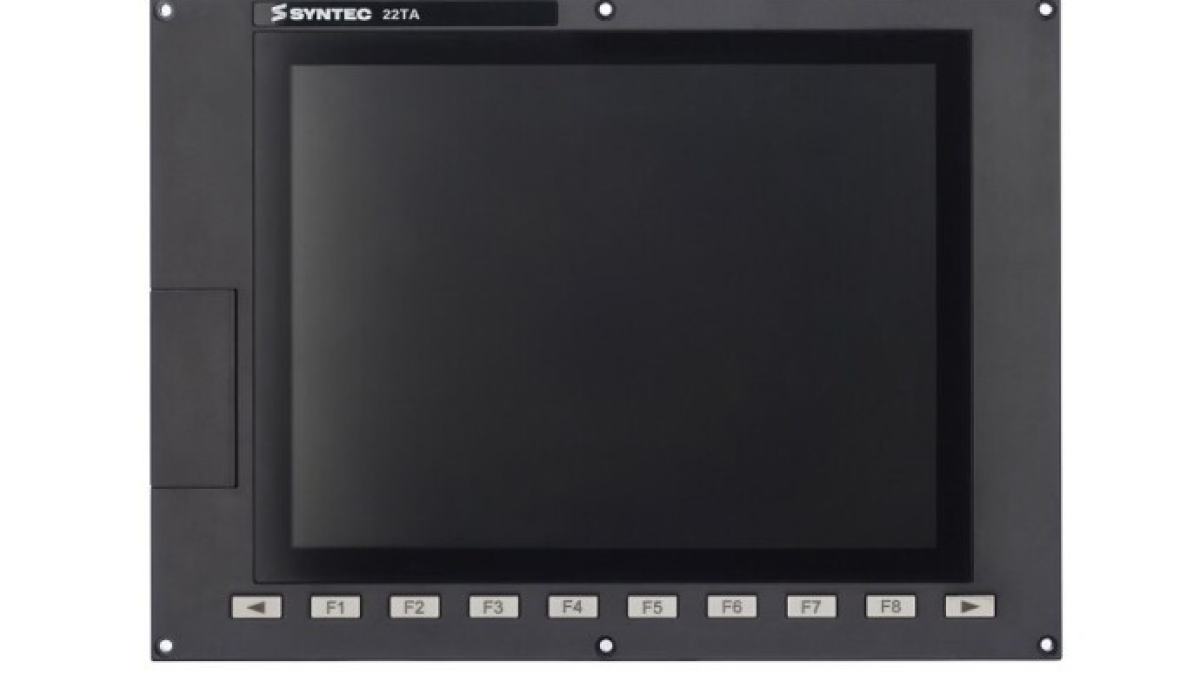
在机床屏幕上,操作员可以看到各轴坐标、当前执行的程序、刀具补偿、信息提示和循环状态。通过旁边的按键,操作员可以选择模式、启动加工、暂停进给以及手动移动各轴。这个组合通常被称为数控HMI操作面板。它连接操作员与机床控制系统,将调试和加工所需的信息与指令集中于一个工作站。
HMI是Human–Machine Interface(人机界面)的缩写。在数控领域,这一术语可能指屏幕上的软件界面、操作面板的前面板,或包含显示器、键盘和机床操作面板的完整控制单元。因此,在讨论故障或升级时,明确指的是系统的哪一部分非常重要。
面板显示数控信息,但不等同于控制器
HMI接收操作员的输入,并显示来自数控系统、PLC、驱动和其他机床部件的信息。轨迹控制由数控控制器负责:它解析程序段,计算插补,并生成运动指令。PLC通常负责机床逻辑,如夹紧装置、门禁、润滑、排屑输送机、换刀及就绪信号。驱动系统通过测量装置的反馈闭合电机控制回路。
操作面板在机床制造商定义的权限范围内提供对这些功能的访问。一个屏幕可显示实际和目标坐标、进给速度、主轴转速及激活的G、M代码功能。其他界面则包含程序列表、刀具表、工件坐标系偏置及诊断信息。具体布局依赖于数控系统、机床类型及制造商配置。
在现代系统中,计算硬件可能集成于面板内,也可能单独安装在电控柜中。例如,西门子为SINUMERIK ONE提供既有柜式数控单元(NCU),也有面板式处理单元(PPU),其中操作单元和控制器合二为一。因此,外观相似的面板可能采用不同架构,不能仅凭屏幕尺寸互换使用。
操作员工作站包含哪些组成部分
典型的数控工作站结合了多个元素。显示屏呈现界面和图形。键盘用于输入程序文本、数值和注释。软键根据当前打开的功能区改变功能。机床操作面板配备与运动和加工循环相关的控制装置。
- 模式选择键,如JOG、MDI和AUTO;
- 循环启动(Cycle Start)、进给保持(Feed Hold)和复位(Reset)按钮;
- 手动移动时的轴和方向选择;
- 进给速度和主轴转速的调节器;
- 主轴启动、冷却液及辅助设备的控制键;
- 用于精确手动定位的电子手轮;
- 状态指示灯和操作确认控制。
触摸屏扩展了导航方式,但在需要清晰触觉反馈的场合,物理控制仍然保留。例如,HEIDENHAIN TNC7结合了可配置的触摸界面、键盘和机床操作面板。生产现场中,这种组合非常实用:程序和表格可在屏幕上编辑,而循环启动和手动移动则可通过熟悉的实体按键完成。
按键操作后发生了什么
以自动模式启动程序为例。HMI记录操作员的动作并将请求传递给控制系统。随后,机床逻辑检查相关条件:是否选择了允许的模式、防护门是否关闭、驱动是否就绪、报警是否解除,以及制造商定义的其他联锁条件是否满足。所有许可条件齐备后,数控开始执行程序,界面更新当前程序段、坐标、负载和循环状态。
按下进给保持(Feed Hold)请求受控停止进给。轴和主轴的具体响应取决于控制器、加工工艺及机床实现。复位(Reset)可能中断执行并清除部分活动状态,但其行为在不同机床间也有差异。操作员需要根据所用设备的说明书学习这些功能。
屏幕刷新和运动控制的时间要求不同。显示的坐标值更新频率足以让操作员跟踪加工过程,而驱动控制回路的运行速度则远高于此。HMI提供了对过程的可用表示,精确的轴控制则由数控系统和驱动完成。
日常生产中主要使用的界面
机床界面用于监控轴位置、激活模式、进给和主轴数据。程序区支持文件选择、查看和编辑。刀具表存储几何尺寸、半径、长度、刀位编号及磨损数据(若配置支持)。工件坐标系偏置将机床坐标系与工件基准(如G54)关联。
诊断区显示报警和警告。有效的报警信息包含代码、来源和触发条件,但进一步排查通常需要电气原理图、机床文档或PLC状态访问。简单清除报警信息并不能消除根本原因。如果报警由压力不足、防护门未关闭或机械位置未确认引起,则必须恢复相应条件。
现代HMI系统还支持多窗口布局和可配置工作区。西门子在SINUMERIK Operate文档中介绍了Display Manager功能,可将全高清屏幕划分为多个区域,同时显示HMI界面、小部件、键盘、机床操作面板和应用程序。合理配置的布局减少了不必要的界面切换,同时保持当前任务所需数据的可见性。
HMI与机床安全
红色紧急停止按钮可能安装在同一面板上,但其功能属于机床安全系统。该按钮必须通过设计的安全架构实现,包括安全输入、安全继电器或安全控制器及相应的断电回路。普通HMI屏幕上的图形按钮即使外观相似,也不具备紧急停止功能。
对受限功能的访问也不能仅靠隐藏菜单项实现。机床制造商根据功能风险和用途,采用访问级别、钥匙开关、密码及硬件许可等措施。更改机床数据、驱动参数或PLC逻辑需要具备相应资质,并保留原始配置的备份。
操作员还需区分界面显示与机械实际状态。显示门开、卡盘夹紧或换刀器位置基于系统信号。传感器故障、线路问题或逻辑错误可能导致屏幕显示状态与机械实际情况不符。故障诊断应从信号路径和机床文档入手,而非直接更换面板。
为何同一数控系统在不同机床上表现不同
控制器制造商提供标准界面和配置工具,机床制造商则为其设备添加专属界面、循环程序、消息和按键。因此,同一代Fanuc、SINUMERIK或HEIDENHAIN控制系统在车床、加工中心和专用生产线上的导航界面可能明显不同。
硬件方面也存在差异,包括显示尺寸与分辨率、触摸技术、按键数量、通信接口、防护等级、安装方式、处理单元及软件授权。更换面板时需核对设备型号、控制器兼容性、软件版本、通信参数及备份文件。机械上合适的面板可能无法加载所需的HMI应用或支持机床操作面板。
HMI操作面板使复杂的机床系统对操作员可见:展示加工过程、接收指令并辅助故障诊断。正确使用依赖于对具体机床架构的理解。数控系统文档说明标准控制功能,机床制造商手册则解释附加按键、消息、循环及安全联锁的作用。