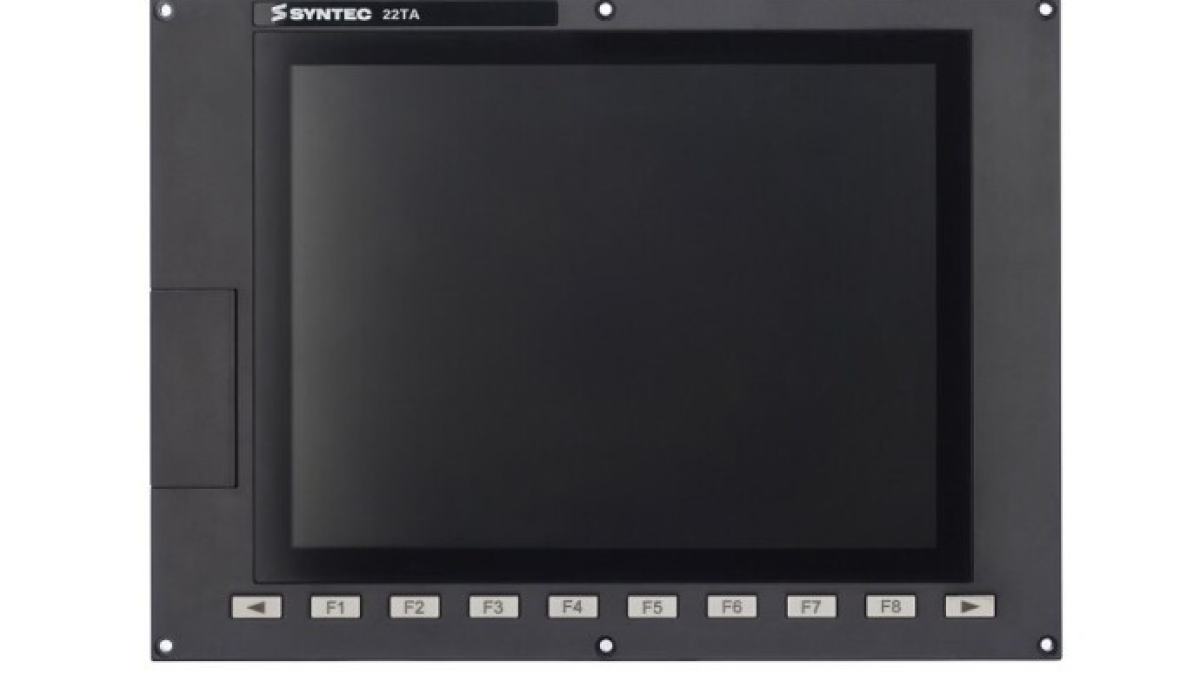
På maskinens skärm ser operatören axlarnas koordinater, det aktiva programmet, verktygskorrigeringar, meddelanden och cykelstatus. Genom närliggande knappar väljer man driftläge, startar bearbetning, stoppar matningen och flyttar axlarna manuellt. Denna kombination kallas ofta för CNC HMI-operatorpanel. Den kopplar samman operatören med maskinens styrsystem och samlar all information och de kommandon som behövs för maskininställning och bearbetning på en arbetsplats.
Förkortningen HMI står för Human–Machine Interface, alltså människa-maskin-gränssnitt. I CNC-sammanhang kan termen syfta på det programvarubaserade gränssnittet på skärmen, operatörspanelens front eller hela styrstationen med skärm, tangentbord och maskinpanel. Vid diskussion om fel eller uppgradering är det därför viktigt att klargöra vilken del av systemet som avses.
Panelen visar CNC-data men ersätter inte styrsystemet
HMI tar emot operatörens inmatningar och visar data från CNC, PLC, drivsystem och andra maskinkomponenter. Själva styrningen av rörelsebanan sköts av CNC-styrsystemet: det tolkar programblock, beräknar interpolation och genererar rörelsekommandon. PLC:n hanterar normalt maskinlogik som spännen, dörrar, smörjning, spåntransport, verktygsbyte och beredskapssignaler. Drivsystemen sluter styrkretsarna för motorerna med hjälp av återkoppling från givare eller mätutrustning.
Operatorpanelen ger tillgång till dessa funktioner inom ramen för vad maskintillverkaren tillåter. På en skärm kan man se faktiska och önskade positioner, matning, spindelhastighet samt aktiva G- och M-funktioner. Andra vyer visar programlistor, verktygsbord, arbetsförskjutningar och diagnostikmeddelanden. Layouten beror på CNC-system, maskin och tillverkarens konfiguration.
I moderna system kan beräkningsdelen vara integrerad i panelen eller monterad separat i elskåpet. Siemens, till exempel, erbjuder SINUMERIK ONE med både skåpsmonterade NCU och panelbaserade PPU där operatörsmodul och styrsystem är sammanslagna. Paneler med liknande skärmstorlek kan alltså ha olika arkitektur och är inte alltid utbytbara.
Vad operatörens arbetsplats består av
En typisk CNC-station kombinerar flera komponenter. Skärmen visar gränssnitt och grafik. Tangentbordet används för att mata in programtext, numeriska värden och kommentarer. Funktionsknappar ändrar funktion beroende på vilket avsnitt som är öppet. Maskinpanelen innehåller reglage kopplade till rörelse och maskincykel.
- knappar för val av lägen såsom JOG, MDI och AUTO;
- Cycle Start, Feed Hold och Reset;
- val av axel och riktning för manuell förflyttning;
- reglage för matningshastighet och spindelvarvtal;
- knappar för spindel, kylvätska och hjälputrustning;
- elektroniskt handhjul för exakt manuell positionering;
- statusindikatorer och bekräftelseknappar.
En pekskärm utökar navigeringsmöjligheterna, men fysiska reglage behålls där operatören behöver tydlig taktil återkoppling. HEIDENHAIN TNC7 kombinerar till exempel en konfigurerbar pekskärmsgränssnitt med tangentbord och maskinpanel. Det gör det möjligt att redigera program och tabeller på skärmen samtidigt som välbekanta knappar finns kvar för cykelstart och manuell förflyttning.
Vad som händer efter att en knapp trycks
Ta starten av ett program i automatiskt läge som exempel. HMI registrerar operatörens knapptryckning och skickar förfrågan till styrsystemet. Maskinlogiken kontrollerar sedan att villkoren är uppfyllda: rätt läge är valt, skyddet är stängt, drivsystemen är klara, eventuella larm är avklarade och andra tillverkarvillkor är uppfyllda. När alla tillstånd är godkända börjar CNC att köra programmet och gränssnittet uppdaterar aktivt block, positioner, belastning och cykelstatus.
Vid tryck på Feed Hold begärs en kontrollerad stopp av matningen. Axlarnas och spindelns beteende beror på styrsystem, bearbetningsteknik och maskinens konstruktion. Reset kan avbryta körningen och rensa delar av aktivt tillstånd, men dess funktion varierar också mellan maskiner. Operatören måste känna till dessa funktioner för sin specifika utrustning.
Skärmuppdateringar och rörelsestyrning sker i olika tidsskalor. Positionsvärden på skärmen uppdateras tillräckligt ofta för att operatören ska kunna följa processen, medan drivsystemens styrslingor arbetar mycket snabbare. HMI ger en begriplig bild av processen, medan exakt axelreglering sker inom CNC och drivsystem.
De viktigaste skärmarna i det dagliga arbetet
Maskinskärmen används för att övervaka axlarnas positioner, aktiva lägen, matning och spindeldata. Programavsnittet stödjer val, visning och redigering av NC-filer. Verktygsbordet lagrar geometri, radier, längder, fackplaceringar och slitagedata om konfigurationen stödjer detta. Arbetsförskjutningar kopplar maskinens koordinatsystem till detaljens referenspunkter som G54.
Diagnostikavsnittet visar larm och varningar. Ett användbart meddelande innehåller kod, källa och utlösande villkor, men vidare felsökning kan kräva elritningar, maskindokumentation eller tillgång till PLC-status. Att rensa ett meddelande tar inte bort orsaken. Om ett larm orsakades av lågt tryck, öppet skydd eller obekräftad mekanismposition måste motsvarande tillstånd återställas.
Moderna HMI-system kan också stödja multifensterlayout och konfigurerbara arbetsytor. Siemens beskriver i SINUMERIK Operate en Display Manager som delar en Full HD-skärm i flera områden och samtidigt kan visa HMI, widgets, tangentbord, maskinpanel och applikationer. En välkonfigurerad layout minskar onödig navigering och håller nödvändig data synlig för aktuell uppgift.
HMI och maskinsäkerhet
Den röda nödstoppknappen kan vara monterad på samma panel, men dess funktion hör till maskinens säkerhetssystem. Den måste verka via den avsedda säkerhetsarkitekturen, som kan inkludera säkra ingångar, säkerhetsreläer eller säkerhetsstyrning och nödvändiga avstängningskretsar. En grafisk knapp på en vanlig HMI-skärm blir inte en nödstoppknapp bara för att den ser ut som en.
Åtkomst till begränsade funktioner kräver också mer än en dold menypunkt. Maskintillverkare använder åtkomstnivåer, nyckelbrytare, lösenord och hårdvarutillstånd beroende på funktion och risk. Att ändra maskindata, drivparametrar eller PLC-logik kräver rätt kompetens och verifierad backup av originalkonfigurationen.
Operatörer måste också kunna skilja på gränssnittets indikation och mekanismens faktiska tillstånd. Visning av öppen dörr, fastspänd chuck eller verktygsväxlarens position baseras på signalsystemet. Felaktig givare, kabelbrott eller logikfel kan göra att skärmens status inte överensstämmer med verklig mekanisk status. Felsökning bör följa signalvägen i maskindokumentationen innan panelen betraktas som felaktig.
Varför samma CNC kan se olika ut på två maskiner
Styrsystemstillverkaren levererar ett standardgränssnitt och konfigurationsverktyg. Maskintillverkaren lägger sedan till egna skärmar, cykler, meddelanden och knappar för sin utrustning. Samma generation av Fanuc, SINUMERIK eller HEIDENHAIN kan därför ha märkbart olika navigering på svarvar, bearbetningscenter och specialmaskiner.
Hårdvaran skiljer sig också i skärmstorlek och upplösning, pekskärmsteknik, knappuppsättning, kommunikationsgränssnitt, kapslingsklass, monteringsmetod, processorenhet och mjukvarulicenser. Vid byte måste exakt enhetsbeteckning, styrsystemskompatibilitet, programvaruversion, kommunikationsinställningar och användbara backuper kontrolleras. En mekaniskt passande panel kan ändå inte köra önskad HMI-applikation eller kommunicera med maskinpanelen.
HMI-operatorpanelen gör den komplexa maskinstrukturen tillgänglig för operatören: den visar processen, tar emot kommandon och underlättar felsökning. Korrekt användning bygger på förståelse av den specifika maskinens arkitektur. CNC-dokumentationen beskriver standardfunktioner, medan maskintillverkarens manualer förklarar tillagda knappar, meddelanden, cykler och säkerhetslåsningar.