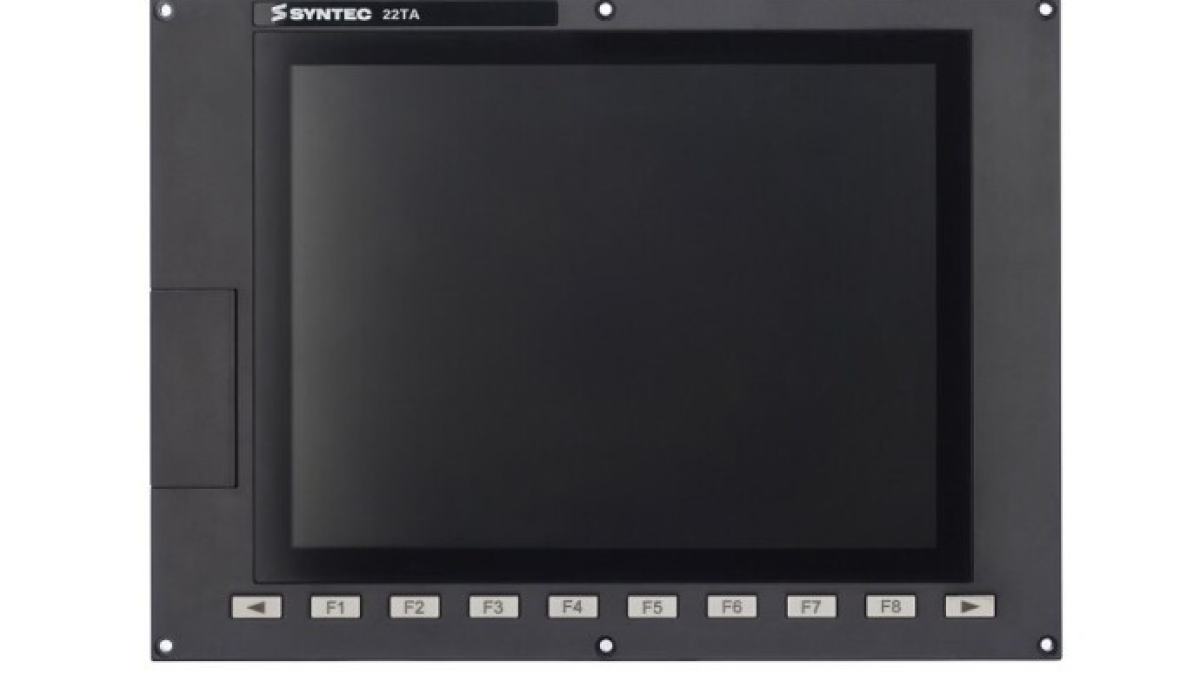
Na ekranie obrabiarki operator widzi na żywo pozycje osi, aktywny program, korekty narzędzia, komunikaty oraz status cyklu. Obok znajdują się przyciski do wyboru trybu pracy, uruchamiania obróbki, zatrzymania podawania i ręcznego przesuwu osi. Ten zestaw nazywany jest panelem operatorskim HMI CNC. Łączy operatora ze sterowaniem maszyny i skupia w jednym miejscu informacje oraz polecenia potrzebne do ustawienia i obróbki skrawaniem.
HMI to skrót od Human–Machine Interface, czyli interfejs człowiek–maszyna. W kontekście CNC termin ten może oznaczać interfejs programowy na ekranie, panel przedni operatora lub cały post sterowania z monitorem, klawiaturą i panelem maszynowym. Przy omawianiu awarii lub modernizacji warto precyzować, o którą część systemu chodzi.
Panel prezentuje dane CNC, ale nie jest samym sterownikiem
HMI odbiera polecenia operatora i wyświetla informacje pochodzące ze sterowania CNC, PLC, napędów i innych układów maszyny. Sterowanie trajektorią należy do sterownika CNC, który interpretuje bloki programu, oblicza interpolację i generuje polecenia ruchu. PLC zwykle odpowiada za logikę maszyny, taką jak zaciski, drzwi, smarowanie, przenośnik wiórów, wymianę narzędzi i sygnały gotowości. Napędy zamykają pętle regulacji silników, wykorzystując sprzężenie zwrotne z enkoderów lub innych czujników pomiarowych.
Panel operatorski udostępnia te funkcje w zakresie określonym przez producenta obrabiarki. Na jednym ekranie można zobaczyć aktualne i zadane pozycje, posuw, obroty wrzeciona oraz aktywne funkcje G i M. Inne ekrany zawierają listę programów, tabelę narzędzi, przesunięcia robocze i komunikaty diagnostyczne. Układ zależy od systemu CNC, maszyny i konfiguracji producenta.
W nowoczesnych systemach część obliczeniowa może być zintegrowana z panelem lub zamontowana oddzielnie w szafie elektrycznej. Na przykład Siemens oferuje SINUMERIK ONE zarówno w wersjach szafowych NCU, jak i panelowych PPU, gdzie jednostka operatorska i sterownik są połączone w jednym komponencie. Panele o podobnej wielkości ekranu mogą więc mieć różną architekturę i nie są zamienne wyłącznie ze względu na rozmiar wyświetlacza.
Z czego składa się stanowisko operatorskie
Typowe stanowisko CNC łączy kilka elementów. Ekran wyświetla interfejs i grafikę. Klawiatura służy do wprowadzania tekstu programu, wartości liczbowych i komentarzy. Klawisze programowalne zmieniają funkcje w zależności od otwartego działu. Panel maszynowy zawiera elementy sterujące związane z ruchem i cyklem obróbki.
- klawisze wyboru trybów JOG, MDI i AUTO;
- przyciski Cycle Start, Feed Hold i Reset;
- wybór osi i kierunku ruchu ręcznego;
- regulatory nadpisania posuwu i prędkości wrzeciona;
- przyciski włączania wrzeciona, chłodziwa i urządzeń pomocniczych;
- elektroniczne pokrętło do precyzyjnego ręcznego pozycjonowania;
- wskaźniki stanu i potwierdzenia działań.
Ekran dotykowy rozszerza możliwości nawigacji, ale fizyczne elementy sterujące pozostają przydatne tam, gdzie ważna jest wyraźna informacja dotykowa. Na przykład w HEIDENHAIN TNC7 konfigurowalny interfejs dotykowy łączy się z klawiaturą i panelem maszynowym. W produkcji takie połączenie jest wygodne: programy i tabele edytuje się na ekranie, a uruchamianie cyklu czy ruch ręczny wykonuje znanymi przyciskami.
Co się dzieje po naciśnięciu przycisku
Rozważmy uruchomienie programu w trybie automatycznym. HMI rejestruje działanie operatora i przekazuje żądanie do systemu sterowania. Następnie sprawdzana jest logika maszyny: czy wybrano dopuszczalny tryb, czy osłona jest zamknięta, czy napędy są gotowe, czy alarmy zostały usunięte oraz czy spełnione są inne warunki producenta. Gdy łańcuch zezwoleń jest kompletny, CNC rozpoczyna wykonanie programu, a interfejs aktualizuje bieżący blok, pozycje, obciążenie i status cyklu.
Naciśnięcie Feed Hold powoduje żądanie kontrolowanego zatrzymania podawania. Zachowanie osi i wrzeciona zależy od sterownika, technologii obróbki i implementacji maszyny. Reset może przerwać wykonanie i wyczyścić część stanu aktywnego, ale jego działanie również różni się między maszynami. Operatorzy powinni poznać te funkcje z dokumentacji swojego sprzętu.
Aktualizacja ekranu i sterowanie ruchem działają w różnych skalach czasowych. Wartości pozycji na wyświetlaczu odświeżane są na tyle często, by operator mógł śledzić proces, podczas gdy pętle regulacji napędów działają znacznie szybciej. HMI dostarcza czytelny obraz procesu; precyzyjne sterowanie osiami pozostaje w systemie CNC i napędach.
Główne ekrany używane podczas pracy
Ekran maszyny służy do monitorowania pozycji osi, aktywnych trybów, posuwu i parametrów wrzeciona. Sekcja programów umożliwia wybór, podgląd i edycję plików NC. Tabela narzędzi przechowuje geometrię, promienie, długości, przypisania do kieszeni i dane o zużyciu, jeśli konfiguracja to wspiera. Przesunięcia robocze łączą układ współrzędnych maszyny z bazami detalu, np. G54.
Obszar diagnostyczny pokazuje alarmy i ostrzeżenia. Przydatny komunikat zawiera kod, źródło i warunek wywołania, ale dalsza analiza często wymaga schematów elektrycznych, dokumentacji maszyny lub dostępu do stanów PLC. Usunięcie komunikatu nie usuwa przyczyny. Jeśli alarm powstał z powodu braku ciśnienia, otwartej osłony lub niepotwierdzonej pozycji mechanizmu, należy przywrócić odpowiedni stan.
Nowoczesne interfejsy HMI pozwalają na wielookienkowe układy i konfigurowalne przestrzenie robocze. Siemens opisuje w SINUMERIK Operate menedżera wyświetlania (Display Manager), który dzieli ekran Full HD na obszary i może jednocześnie pokazywać HMI, widżety, klawiaturę, panel maszynowy i aplikacje. Dobrze skonfigurowany układ zmniejsza potrzebę przełączania się między sekcjami, zachowując widoczne dane potrzebne do aktualnego zadania.
HMI a bezpieczeństwo maszyny
Czerwony przycisk awaryjnego zatrzymania może być zamontowany na tym samym panelu, ale jego funkcja należy do systemu bezpieczeństwa maszyny. Musi działać przez zaprojektowaną architekturę bezpieczeństwa, obejmującą bezpieczne wejścia, przekaźniki bezpieczeństwa lub sterownik bezpieczeństwa oraz odpowiednie obwody wyłączające. Graficzny przycisk na standardowym ekranie HMI nie staje się urządzeniem awaryjnego zatrzymania tylko dlatego, że tak wygląda.
Dostęp do funkcji ograniczonych wymaga więcej niż ukrytego punktu menu. Producenci stosują poziomy dostępu, przełączniki kluczykowe, hasła i sprzętowe uprawnienia zależnie od ryzyka i przeznaczenia funkcji. Zmiana danych maszyny, parametrów napędów lub logiki PLC wymaga kwalifikacji i zweryfikowanej kopii zapasowej oryginalnej konfiguracji.
Operatorzy muszą też rozróżniać wskazania interfejsu od rzeczywistego stanu mechanizmu. Informacja o otwartych drzwiach, zaciśniętym uchwycie czy pozycji zmieniarki pochodzi z sygnałów systemowych. Uszkodzony czujnik, błąd okablowania lub problem z logiką może powodować rozbieżność między wyświetlanym stanem a faktycznym położeniem mechanicznym. Diagnostykę należy zaczynać od analizy ścieżki sygnału w dokumentacji maszyny, a nie od wymiany panelu.
Dlaczego ten sam system CNC wygląda inaczej na różnych maszynach
Producent sterownika dostarcza standardowy interfejs i narzędzia konfiguracyjne. Producent obrabiarki dodaje własne ekrany, cykle, komunikaty i klawisze dla swojego sprzętu. Ta sama wersja Fanuc, SINUMERIK czy HEIDENHAIN może mieć zauważalnie różną nawigację na tokarkach, centrach obróbczych i maszynach specjalistycznych.
Różnice występują też w sprzęcie: rozmiar i rozdzielczość wyświetlacza, technologia dotykowa, układ klawiszy, interfejsy komunikacyjne, stopień ochrony, sposób montażu, jednostka obliczeniowa i licencje oprogramowania. Przy wymianie panelu trzeba sprawdzić dokładne oznaczenie urządzenia, kompatybilność ze sterownikiem, wersję oprogramowania, parametry komunikacji i dostępność kopii zapasowych. Panel pasujący mechanicznie może nie uruchomić wymaganego oprogramowania HMI lub nie obsługiwać panelu maszynowego.
Panel operatorski HMI udostępnia operatorowi złożony system maszyny: pokazuje przebieg procesu, przyjmuje polecenia i wspiera diagnozowanie usterek. Poprawne korzystanie z niego wymaga zrozumienia architektury konkretnej maszyny. Dokumentacja CNC opisuje standardowe funkcje sterowania, a instrukcje producenta obrabiarki wyjaśniają dodatkowe klawisze, komunikaty, cykle i blokady bezpieczeństwa.