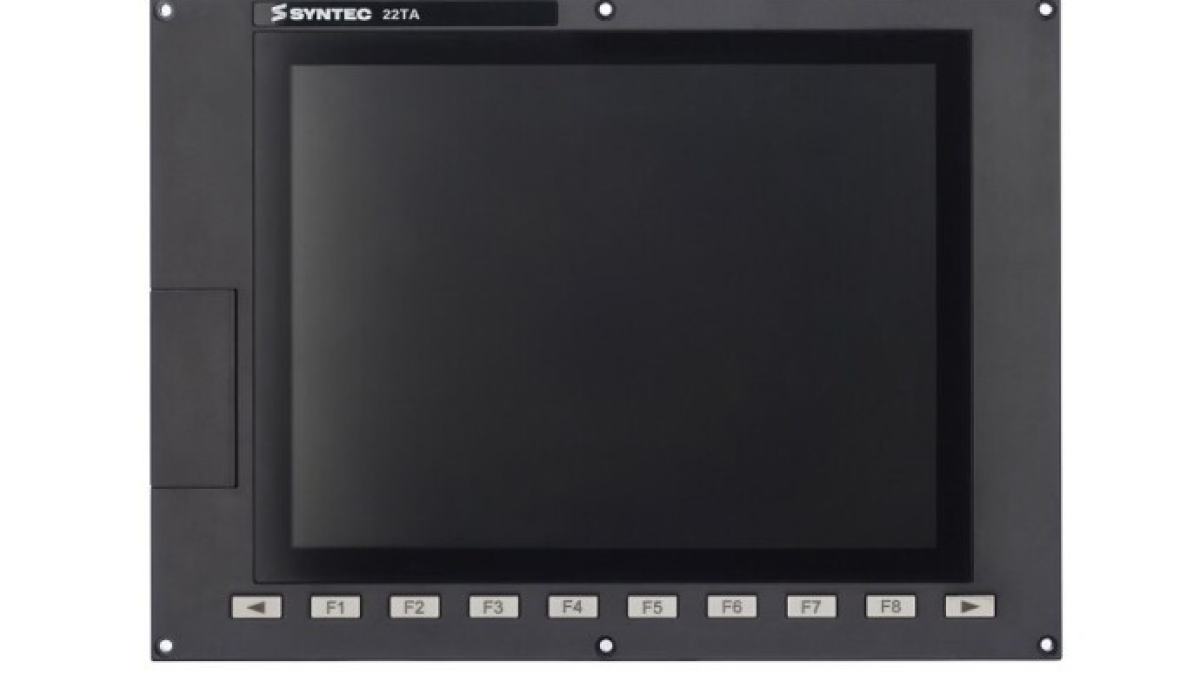
Na obrazovce CNC stroje vidí operátor aktuální polohy os, aktivní program, korekce nástrojů, zprávy a stav cyklu. Vedle umístěné ovládací prvky umožňují volbu režimu, spuštění obrábění, pozastavení posuvu a ruční posuv os. Tento celek se běžně označuje jako HMI panel operátora CNC. Spojuje obsluhu se systémem řízení stroje a shromažďuje na jednom pracovišti informace a příkazy potřebné pro nastavení a obrábění.
Zkratka HMI znamená Human–Machine Interface, tedy člověk–strojové rozhraní. V CNC kontextu může tento termín označovat softwarové rozhraní na obrazovce, přední panel operátora nebo kompletní řídicí jednotku s displejem, klávesnicí a ovládacím panelem stroje. Při řešení poruchy nebo modernizace je proto užitečné upřesnit, o kterou část systému jde.
Panel zobrazuje data CNC, ale není to řadič
HMI přijímá vstupy od operátora a zobrazuje informace přicházející z CNC, PLC, pohonů a dalších částí stroje. Řízení dráhy provádí CNC řadič: interpretuje programové bloky, počítá interpolaci a generuje pohybové příkazy. PLC obvykle zajišťuje strojní logiku, například upínání, dveře, mazání, dopravník třísek, výměnu nástrojů a signály připravenosti. Pohony uzavírají regulační smyčky motorů s využitím zpětné vazby z měřicích systémů.
Panel operátora poskytuje přístup k těmto funkcím v rozsahu definovaném výrobcem stroje. Na jednom displeji lze sledovat aktuální a požadované polohy, posuv, otáčky vřetene a aktivní G a M funkce. Jiné části rozhraní obsahují seznam programů, tabulku nástrojů, pracovní posuvy a diagnostické zprávy. Přesné uspořádání závisí na CNC systému, stroji a konfiguraci výrobce.
V moderních systémech může být výpočetní část integrována s panelem nebo umístěna samostatně v rozvaděči. Například Siemens nabízí u SINUMERIK ONE jak rozvaděčové NCU, tak panelové varianty PPU, kde je operační jednotka a řadič spojena v jednom komponentu. Dva panely s podobnou velikostí displeje tak mohou mít odlišnou architekturu a nelze je považovat za zaměnitelné jen podle rozměru obrazovky.
Co obsahuje pracoviště operátora
Typická CNC stanice kombinuje několik prvků. Displej zobrazuje rozhraní a grafiku. Klávesnice slouží k zadávání programového textu, číselných hodnot a komentářů. Softwarová tlačítka mění funkce podle právě otevřené sekce. Ovládací panel stroje obsahuje prvky spojené s pohybem a obráběcím cyklem.
- tlačítka pro volbu režimů jako JOG, MDI a AUTO;
- Cycle Start, Feed Hold a Reset;
- výběr osy a směru ručního posuvu;
- regulátory přepisu posuvu a otáček vřetene;
- tlačítka pro zapnutí vřetene, chlazení a pomocných zařízení;
- elektronické ruční kolečko pro přesné ruční polohování;
- indikátory stavu a potvrzovací ovládací prvky.
Dotykový displej rozšiřuje možnosti navigace, zatímco fyzické ovládací prvky zůstávají užitečné tam, kde je potřeba jasná hmatová zpětná vazba. Například HEIDENHAIN TNC7 kombinuje konfigurovatelné dotykové rozhraní s klávesnicí a ovládacím panelem stroje. Programy a tabulky lze upravovat na displeji, zatímco známá fyzická tlačítka zůstávají k dispozici pro spuštění cyklu a ruční posuv.
Co se děje po stisknutí tlačítka
Uvažujme spuštění programu v automatickém režimu. HMI zaznamená akci operátora a předá požadavek řídicímu systému. Následně se kontroluje strojní logika: zda je zvolen správný režim, zda je uzavřeno ochranné krytí, zda jsou pohony připravené, zda byly odstraněny alarmy a zda jsou splněny další podmínky výrobce. Pokud je řetězec povolení kompletní, CNC zahájí vykonávání programu a rozhraní aktualizuje aktivní blok, polohy, zatížení a stav cyklu.
Stisknutí Feed Hold vyžaduje řízené zastavení posuvu. Přesná reakce os a vřetene závisí na řadiči, technologii obrábění a implementaci stroje. Reset může přerušit vykonávání a vymazat část aktivního stavu, ale jeho chování se také liší mezi stroji. Operátoři by měli tyto funkce znát z dokumentace svého zařízení.
Aktualizace obrazovky a řízení pohybu probíhají v různých časových škálách. Hodnoty polohy na displeji se obnovují dostatečně často, aby operátor mohl sledovat proces, zatímco regulační smyčky pohonů pracují mnohem rychleji. HMI poskytuje srozumitelnou reprezentaci procesu; přesné řízení os zůstává uvnitř CNC a pohonů.
Hlavní obrazovky používané při výrobě
Obrazovka stroje slouží ke kontrole polohy os, aktivních režimů, posuvu a dat o vřetenu. Sekce programů umožňuje výběr, prohlížení a úpravu NC souborů. Tabulka nástrojů uchovává geometrii, poloměry, délky, přiřazení do zásobníků a údaje o opotřebení, pokud je konfigurace podporuje. Pracovní posuvy propojují souřadnicový systém stroje s referenčními body obrobku, například G54.
Diagnostická sekce zobrazuje alarmy a varování. Užitečná zpráva obsahuje kód, zdroj a podmínku vzniku, ale další šetření často vyžaduje elektrické schéma, dokumentaci stroje nebo přístup ke stavům PLC. Pouhé vymazání zprávy příčinu neodstraní. Pokud alarm vznikl kvůli nízkému tlaku, otevřenému krytu nebo nepotvrzené poloze mechanismu, je třeba obnovit odpovídající stav.
Současné HMI systémy mohou podporovat i víceoknové uspořádání a konfigurovatelná pracovní prostředí. Siemens ve své dokumentaci k SINUMERIK Operate popisuje Display Manager, který rozděluje Full HD obrazovku na několik oblastí a může současně zobrazovat HMI, widgety, klávesnici, ovládací panel stroje a aplikace. Dobře nastavené rozhraní snižuje zbytečné přepínání mezi sekcemi a udržuje na obrazovce pouze potřebná data pro aktuální úkol.
HMI a bezpečnost stroje
Červené tlačítko nouzového zastavení může být umístěno na stejném panelu, ale jeho funkce patří do bezpečnostního systému stroje. Musí fungovat přes navrženou bezpečnostní architekturu, která může zahrnovat bezpečné vstupy, bezpečnostní relé nebo bezpečnostní řadič a potřebné vypínací obvody. Grafické tlačítko na běžném HMI displeji se samo o sobě nestane nouzovým zastavením jen proto, že tak vypadá.
Přístup k omezeným funkcím vyžaduje víc než skrytou položku v menu. Výrobci strojů používají úrovně přístupu, klíčové spínače, hesla a hardwarová povolení podle funkce a jejího rizika. Změna strojních dat, parametrů pohonů nebo logiky PLC vyžaduje odpovídající kvalifikaci a ověřenou zálohu původní konfigurace.
Operátor také musí rozlišovat mezi indikací na rozhraní a skutečným stavem mechanismu. Zobrazení otevřených dveří, upnutého sklíčidla nebo polohy výměníku nástrojů vychází ze signálů systému. Porucha senzoru, závada na kabeláži nebo problém v logice může způsobit, že zobrazený stav neodpovídá očekávanému fyzickému stavu. Diagnostika by měla začínat podle signální cesty v dokumentaci stroje, než se panel považuje za vadnou součást.
Proč stejný CNC systém může vypadat na různých strojích odlišně
Výrobce řadiče dodává standardní rozhraní a nástroje konfigurace. Výrobce stroje pak přidává vlastní obrazovky, cykly, zprávy a tlačítka pro své zařízení. Stejná generace Fanuc, SINUMERIK nebo HEIDENHAIN tak může mít výrazně odlišnou navigaci na soustruhu, obráběcím centru a specializované výrobní lince.
Liší se také hardware: velikost a rozlišení displeje, technologie dotykové obrazovky, uspořádání tlačítek, komunikační rozhraní, stupeň krytí, způsob montáže, výpočetní jednotka a softwarové licence. Při výměně panelu je nutné zkontrolovat přesné označení zařízení, kompatibilitu s řadičem, verzi softwaru, nastavení komunikace a dostupnost záloh. Panel, který mechanicky sedí, nemusí být schopen spustit požadovanou HMI aplikaci nebo komunikovat s ovládacím panelem stroje.
HMI panel operátora zpřístupňuje složitý systém stroje: zobrazuje proces, přijímá příkazy a pomáhá při diagnostice poruch. Správné používání začíná pochopením architektury konkrétního stroje. Dokumentace CNC popisuje standardní funkce řízení, zatímco manuály výrobce stroje vysvětlují přidaná tlačítka, zprávy, cykly a bezpečnostní blokace.