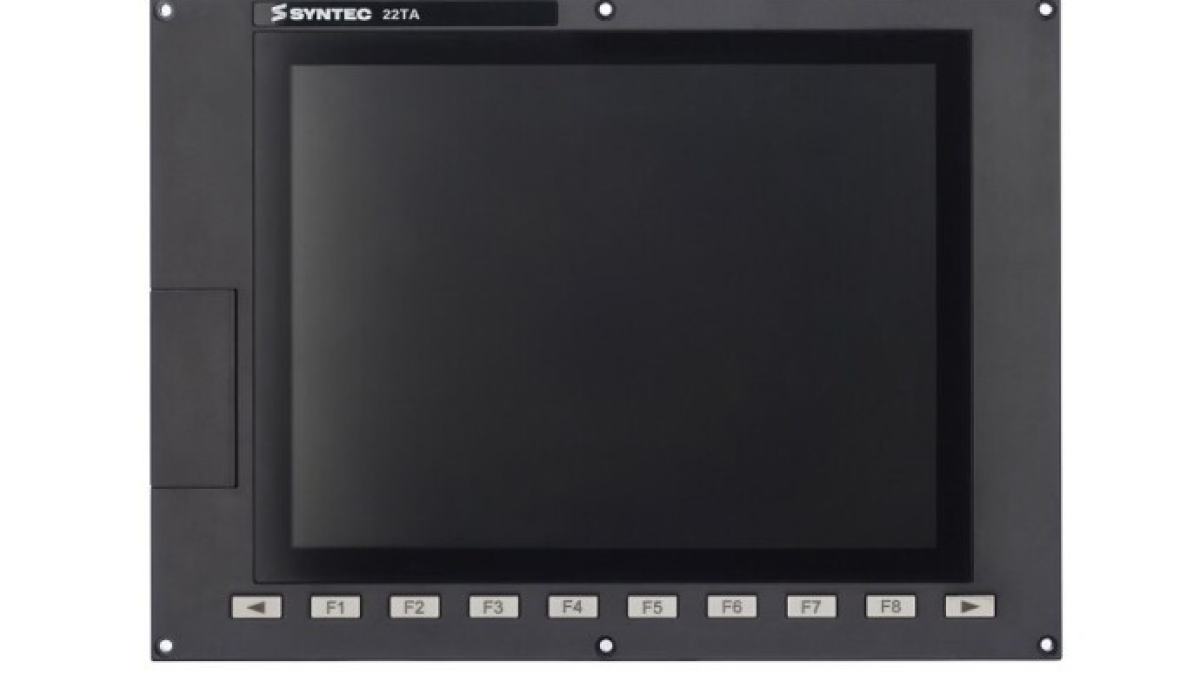
Sul display della macchina l’operatore vede le coordinate degli assi, il programma attivo, le compensazioni utensile, i messaggi e lo stato del ciclo. Tramite i tasti vicini seleziona la modalità, avvia la lavorazione, blocca l’avanzamento e muove manualmente gli assi. Questa combinazione è comunemente definita pannello HMI operatore CNC. Esso collega l’operatore al sistema di controllo della macchina e raccoglie in un unico posto le informazioni e i comandi necessari per l’attrezzaggio e la lavorazione.
L’acronimo HMI significa Human–Machine Interface, cioè interfaccia uomo-macchina. Nel contesto CNC il termine può indicare l’interfaccia software sullo schermo, il pannello frontale dell’operatore o l’intera postazione di comando con monitor, tastiera e pannello macchina. Perciò, quando si discute di guasti o aggiornamenti, è utile specificare quale parte del sistema si intende.
Il pannello mostra i dati CNC ma non sostituisce il controller
L’HMI riceve gli input dell’operatore e visualizza i dati provenienti da CNC, PLC, azionamenti e altri componenti. Il controllo della traiettoria è compito del controller CNC: interpreta i blocchi programma, calcola l’interpolazione e genera i comandi di movimento. Il PLC gestisce solitamente la logica macchina, come serraggi, porte, lubrificazione, trasportatore di trucioli, cambio utensile e segnali di prontezza. Gli azionamenti chiudono i loop di controllo dei motori usando il feedback dai sistemi di misura.
Il pannello operatore dà accesso a queste funzioni entro i limiti definiti dal costruttore della macchina. Su uno schermo si possono vedere le coordinate reali e impostate, l’avanzamento, i giri del mandrino e le funzioni G e M attive. In altre schermate si trovano la lista programmi, la tabella utensili, gli offset di lavoro e i messaggi diagnostici. La disposizione varia a seconda del sistema CNC, della macchina e della configurazione del costruttore.
Nei sistemi moderni la parte di calcolo può essere integrata nel pannello o installata separatamente nell’armadio elettrico. Ad esempio, Siemens propone per SINUMERIK ONE sia NCUs da armadio che varianti PPU da pannello, in cui unità operativa e controller sono uniti in un unico componente. Pannelli con dimensioni simili possono quindi avere architetture diverse e non sono intercambiabili solo in base alla dimensione dello schermo.
Composizione della postazione operatore
Una postazione CNC tipica combina diversi elementi. Il display mostra l’interfaccia e la grafica. La tastiera serve per inserire programmi, valori numerici e commenti. I tasti funzione cambiano ruolo a seconda della sezione aperta. Il pannello macchina contiene i comandi legati al movimento e al ciclo di lavorazione.
- tasti per selezionare le modalità JOG, MDI e AUTO;
- Cycle Start, Feed Hold e Reset;
- selezione asse e direzione per spostamenti manuali;
- regolatori di avanzamento e velocità mandrino;
- pulsanti per accensione mandrino, refrigerante e ausiliari;
- volantino elettronico per posizionamenti manuali precisi;
- indicatori di stato e comandi di conferma.
Il touchscreen amplia le modalità di navigazione, ma i comandi fisici restano utili dove serve un feedback tattile chiaro. Nel HEIDENHAIN TNC7, ad esempio, un’interfaccia touchscreen configurabile si combina con tastiera e pannello macchina. In produzione questa soluzione è comoda: programmi e tabelle si modificano sullo schermo, mentre avvio ciclo e spostamenti manuali si eseguono con i tasti tradizionali.
Cosa accade dopo la pressione di un tasto
Consideriamo l’avvio di un programma in modalità automatica. L’HMI registra l’azione dell’operatore e invia la richiesta al sistema di controllo. Viene quindi verificata la logica macchina: è selezionata una modalità consentita? La protezione è chiusa? Gli azionamenti sono pronti? Gli allarmi sono stati azzerati? Sono soddisfatte altre condizioni imposte dal costruttore? Se la catena di abilitazione è completa, il CNC inizia l’esecuzione del programma e l’interfaccia aggiorna il blocco attivo, le coordinate, il carico e lo stato del ciclo.
Premendo Feed Hold si richiede una fermata controllata dell’avanzamento. Il comportamento di assi e mandrino dipende dal controller, dalla tecnologia di lavorazione e dall’implementazione della macchina. Reset può interrompere l’esecuzione e azzerare parte dello stato attivo, ma anche in questo caso il funzionamento varia tra macchine. L’operatore deve conoscere queste funzioni dalla documentazione specifica del proprio impianto.
Aggiornamenti dello schermo e controllo del movimento operano su scale temporali diverse. Le coordinate sul display si aggiornano abbastanza frequentemente da permettere all’operatore di seguire il processo, mentre i loop di controllo degli azionamenti lavorano molto più velocemente. L’HMI fornisce una rappresentazione comprensibile del processo; la regolazione precisa degli assi resta all’interno del CNC e degli azionamenti.
Schermate principali durante la produzione
Nella schermata macchina l’operatore monitora la posizione degli assi, le modalità attive, l’avanzamento e i dati del mandrino. La sezione programmi serve per selezionare, visualizzare e modificare i file NC. La tabella utensili conserva geometria, raggi, lunghezze, assegnazioni delle tasche e dati di usura, se supportati dalla configurazione. Gli offset di lavoro collegano il sistema di coordinate macchina ai riferimenti del pezzo, come G54.
La sezione diagnostica mostra allarmi e avvisi. Un messaggio utile contiene codice, origine e condizione di attivazione, ma ulteriori verifiche spesso richiedono schemi elettrici, documentazione macchina o accesso agli stati del PLC. Cancellare un messaggio non elimina la causa. Se l’allarme è stato generato da pressione insufficiente, protezione aperta o posizione meccanismo non confermata, bisogna ripristinare la condizione corrispondente.
Le interfacce attuali possono supportare layout multi-finestra e spazi di lavoro configurabili. Nel manuale SINUMERIK Operate Siemens descrive il Display Manager, che divide uno schermo Full HD in aree e può mostrare contemporaneamente HMI, widget, tastiera, pannello macchina e applicazioni. Una configurazione ben fatta riduce gli spostamenti inutili mantenendo visibili i dati necessari al compito corrente.
HMI e sicurezza macchina
Il pulsante rosso di emergenza può essere montato sullo stesso pannello, ma la sua funzione appartiene al sistema di sicurezza macchina. Deve agire attraverso l’architettura di sicurezza prevista, che può includere ingressi sicuri, relè di sicurezza o controller di sicurezza e i circuiti di spegnimento richiesti. Un pulsante grafico su un normale schermo HMI non diventa un dispositivo di emergenza solo perché ha l’aspetto di uno.
L’accesso a funzioni riservate richiede più di una voce nascosta nel menu. I costruttori usano livelli di accesso, interruttori a chiave, password e abilitazioni hardware in base al rischio e alla funzione. Modificare dati macchina, parametri degli azionamenti o logica PLC richiede competenza adeguata e backup verificati della configurazione originale.
All’operatore è inoltre importante distinguere tra indicazioni dell’interfaccia e stato fisico di un meccanismo. L’indicazione di porta aperta, mandrino serrato o posizione del cambio utensile si basa su segnali di sistema. Un sensore guasto, un difetto di cablaggio o un problema logico possono far sì che lo stato visualizzato non corrisponda alla condizione meccanica reale. La diagnostica deve partire dallo schema del percorso del segnale e dalla documentazione macchina, prima di considerare il pannello come parte guasta.
Perché lo stesso CNC appare diverso su due macchine
Il costruttore del controllo fornisce un’interfaccia standard e strumenti di configurazione. Il costruttore macchina aggiunge poi schermate, cicli, messaggi e tasti per la propria attrezzatura. La stessa versione di Fanuc, SINUMERIK o HEIDENHAIN può quindi avere una navigazione molto diversa su un tornio, un centro di lavoro o una macchina di produzione specializzata.
Le differenze riguardano anche l’hardware: dimensioni e risoluzione del display, tipo di sensore, numero di tasti, interfacce di comunicazione, grado di protezione, modalità di montaggio, unità di calcolo e licenze software. In caso di sostituzione del pannello è necessario verificare la designazione esatta del dispositivo, la compatibilità con il controller, la versione software, i parametri di comunicazione e i backup utilizzabili. Un pannello meccanicamente compatibile potrebbe non riuscire a caricare l’applicazione HMI richiesta o a comunicare con il pannello macchina.
Il pannello HMI operatore rende accessibile un sistema macchina complesso: mostra il processo, riceve comandi e supporta la diagnosi dei guasti. Il suo uso corretto parte dalla conoscenza dell’architettura della singola macchina. La documentazione CNC spiega le funzioni di controllo standard, mentre i manuali del costruttore macchina illustrano i tasti aggiunti, i messaggi, i cicli e i blocchi di sicurezza.