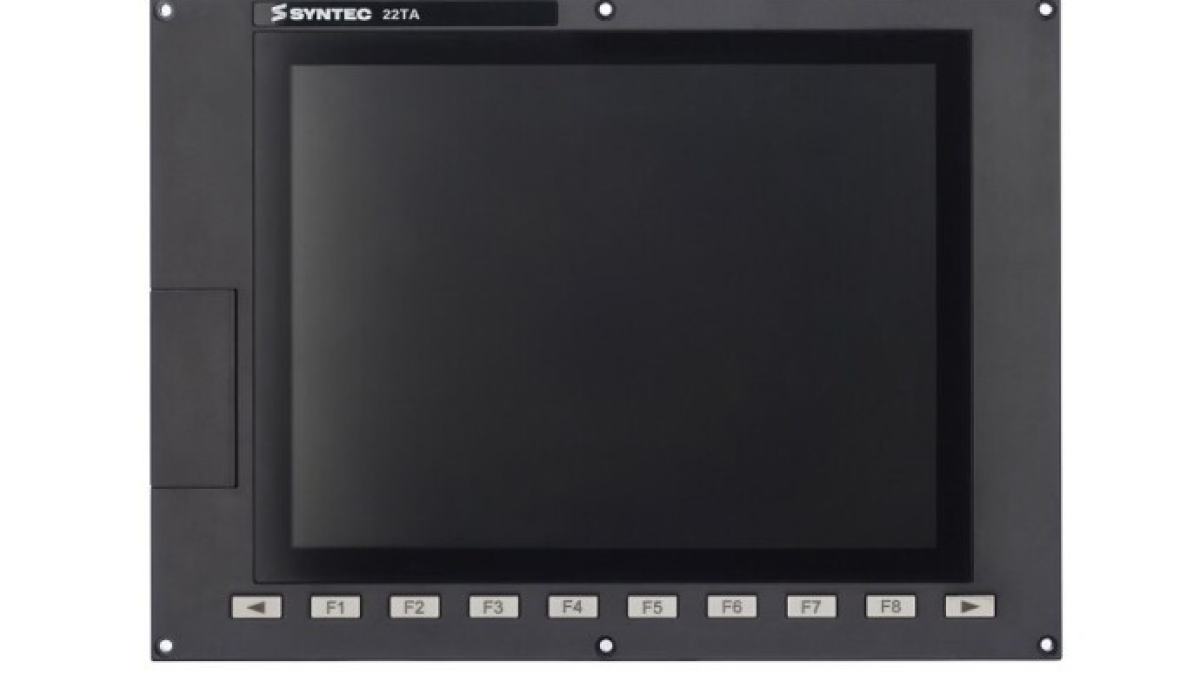
CNC makine ekranında operatör, eksen pozisyonlarını, aktif programı, takım ofsetlerini, mesajları ve çevrim durumunu gerçek zamanlı olarak görür. Yakındaki kontrollerle çalışma modu seçilir, işleme başlatılır, ilerleme durdurulur ve eksenler manuel olarak hareket ettirilir. Bu kombinasyon genellikle CNC HMI operatör paneli olarak adlandırılır. Operatörü makine kontrol sistemiyle bağlar ve kurulum ile işleme için gereken bilgi ve komutları tek bir çalışma noktasında toplar.
HMI, İnsan-Makine Arayüzü (Human–Machine Interface) anlamına gelir. CNC bağlamında bu terim, ekrandaki yazılım arayüzünü, operatör panelinin ön yüzünü veya ekran, klavye ve makine kontrol panelinden oluşan tam kontrol istasyonunu ifade edebilir. Arıza veya yükseltme tartışılırken, sistemin hangi bölümünden bahsedildiğinin netleştirilmesi faydalıdır.
Panel CNC verilerini gösterir; kendisi kontrolör değildir
HMI, operatör girişlerini alır ve CNC, PLC, sürücüler ve diğer makine sistemlerinden gelen bilgileri gösterir. Yol kontrolü CNC kontrolörüne aittir: program bloklarını yorumlar, enterpolasyonu hesaplar ve hareket komutları gönderir. PLC genellikle kelepçeler, kapılar, yağlama, talaş konveyörü, takım değişimi ve hazır sinyalleri gibi makine mantığını yönetir. Sürücü sistemleri, enkoderler veya diğer ölçüm cihazlarından alınan geri beslemeyle motor kontrol döngülerini kapatır.
Operatör paneli, makine üreticisinin belirlediği kapsamda bu işlevlere erişim sağlar. Bir ekranda gerçek ve komut verilen pozisyonlar, ilerleme hızı, spindle devri ve aktif G ile M fonksiyonları görülebilir. Diğer alanlarda program listesi, takım tablosu, iş ofsetleri ve teşhis mesajları bulunur. Düzen, CNC sistemi, makine ve üretici ayarlarına bağlıdır.
Modern sistemlerde işlem donanımı panelle entegre olabilir veya elektrik kabininde ayrı olarak kurulabilir. Örneğin Siemens, SINUMERIK ONE için hem kabin tipi NCU hem de panel tipi PPU seçenekleri sunar; burada operatör birimi ile kontrolör tek bir bileşende birleşmiştir. Benzer ekran boyutuna sahip iki panel farklı mimariler kullanabilir ve sadece ekran boyutuna göre birbirinin yerine geçmez.
Operatör çalışma istasyonu nelerden oluşur
Tipik bir CNC istasyonu birkaç unsurdan oluşur. Ekran arayüzü ve grafik gösterir. Klavye program metni, sayısal değerler ve yorumların girilmesini sağlar. Yazılım tuşları açık olan bölüme göre işlev değiştirir. Makine kontrol paneli hareket ve işleme çevrimiyle ilgili kontrolleri taşır.
- JOG, MDI ve AUTO gibi mod seçim tuşları;
- Çevrim Başlat, İlerlemeyi Durdur ve Sıfırla;
- Elle hareket için eksen ve yön seçimi;
- İlerleme hızı ve spindle devri aşımı kontrolü;
- Spindle, soğutma sıvısı ve yardımcı ekipman tuşları;
- Hassas manuel konumlandırma için elektronik el çarkı;
- Durum göstergeleri ve onay kontrolleri.
Dokunmatik ekran gezinme yöntemlerini artırırken, operatörün net dokunsal geri bildirim ihtiyacı olan yerlerde fiziksel kontroller korunur. Örneğin HEIDENHAIN TNC7 yapılandırılabilir dokunmatik arayüzü klavye ve makine paneliyle birleştirir. Üretimde bu kombinasyon pratiktir: programlar ve tablolar ekranda düzenlenebilir, çevrim başlatma ve manuel hareket tanıdık fiziksel tuşlarla yapılabilir.
Bir tuşa basıldıktan sonra ne olur
Otomatik modda program başlatmayı ele alalım. HMI operatörün eylemini kaydeder ve kontrol sistemine iletir. Ardından makine mantığı kontrol edilir: uygun mod seçilmiş mi, koruma kapısı kapalı mı, sürücüler hazır mı, alarmlar temizlenmiş mi ve üretici tarafından belirlenen diğer kilitler sağlanmış mı. Tüm izinler tamamlanınca CNC program yürütmeye başlar ve arayüz aktif blok, pozisyonlar, yük ve çevrim durumunu günceller.
İlerlemeyi Durdur tuşuna basıldığında kontrollü bir ilerleme durması talep edilir. Eksenler ve spindle’in tepkisi kontrolör, işleme teknolojisi ve makine uygulamasına bağlıdır. Sıfırlama (Reset) yürütmeyi kesebilir ve aktif durumun bir kısmını temizleyebilir, ancak davranışı makineler arasında farklılık gösterir. Operatörler bu fonksiyonları kullandıkları ekipmanın dokümantasyonundan öğrenmelidir.
Ekran güncellemeleri ile hareket kontrolü farklı zaman ölçeklerinde çalışır. Ekrandaki pozisyon değerleri operatörün süreci takip etmesi için yeterince sık yenilenirken, sürücü kontrol döngüleri çok daha hızlıdır. HMI sürecin anlaşılır bir temsilini sunar; hassas eksen kontrolü CNC ve sürücü sisteminde kalır.
Üretimde kullanılan ana ekranlar
Makine ekranı eksen pozisyonları, aktif modlar, ilerleme ve spindle verilerini izlemek için kullanılır. Program alanı dosya seçimi, görüntüleme ve düzenlemeyi destekler. Takım tablosu, yapılandırma destekliyorsa geometri, yarıçaplar, uzunluklar, yuva atamaları ve aşınma verilerini saklar. İş ofsetleri, makine koordinat sistemini parça referanslarıyla (örneğin G54) bağlar.
Teşhis alanı alarmları ve uyarıları gösterir. Yararlı bir mesaj kod, kaynak ve tetikleyici koşulu içerir, ancak daha ileri inceleme için elektrik şemaları, makine dokümantasyonu veya PLC durumlarına erişim gerekebilir. Mesajı temizlemek sebebini ortadan kaldırmaz. Alarm düşük basınç, açık koruma kapağı veya onaylanmamış mekanizma pozisyonu nedeniyle oluştuysa, ilgili koşulun düzeltilmesi gerekir.
Güncel HMI sistemleri çoklu pencere düzenlerini ve yapılandırılabilir çalışma alanlarını da destekleyebilir. Siemens, SINUMERIK Operate için Full HD ekranı bölümlere ayıran ve aynı anda HMI, widget’lar, klavye, makine kontrol paneli ve uygulamaları gösterebilen Display Manager’ı dokümante etmiştir. İyi yapılandırılmış bir düzen gereksiz gezinmeyi azaltır ve mevcut görev için gereken verileri görünür tutar.
HMI ve makine güvenliği
Kırmızı acil durdurma butonu aynı panelde olabilir, ancak işlevi makine güvenlik sistemine aittir. Tasarlanan güvenlik mimarisi üzerinden çalışmalıdır; bu mimari güvenli girişler, güvenlik röleleri veya güvenlik kontrolörü ve gerekli kapatma devrelerini içerebilir. Standart bir HMI ekranındaki grafik buton, sadece görünüşü nedeniyle acil durdurma cihazı olmaz.
Kısıtlı işlevlere erişim de gizli bir menü öğesiyle güvenilir şekilde engellenemez. Makine üreticileri işlevin riski ve amacı doğrultusunda erişim seviyeleri, anahtarlar, şifreler ve donanım izinleri kullanır. Makine verileri, sürücü parametreleri veya PLC mantığı değişikliği uygun yetkinlik ve orijinal yapılandırmanın doğrulanmış yedeğini gerektirir.
Operatörlerin ayrıca arayüz göstergesi ile mekanizmanın gerçek durumu arasındaki farkı ayırt etmesi önemlidir. Açık kapı, sıkışmış mengeneyi veya takım değiştiricinin pozisyonunu gösteren ekran sistem sinyallerine dayanır. Arızalı sensör, kablolama hatası veya mantık problemi görüntülenen durumu beklenen mekanik durumdan farklı gösterebilir. Sorun giderme, panel arızalı parça olarak değerlendirilmeden önce sinyal yolunun makine dokümantasyonu üzerinden izlenmesiyle başlamalıdır.
Aynı CNC neden iki makinede farklı görünebilir
Kontrolör üreticisi standart bir arayüz ve yapılandırma araçları sağlar. Makine üreticisi ise kendi ekranlarını, çevrimlerini, mesajlarını ve tuşlarını ekler. Aynı nesil Fanuc, SINUMERIK veya HEIDENHAIN kontrol, torna, işleme merkezi ve özel üretim makinesinde belirgin şekilde farklı gezinme sunabilir.
Donanım da ekran boyutu ve çözünürlüğü, dokunmatik teknoloji, tuş düzeni, iletişim arayüzleri, koruma seviyesi, montaj yöntemi, işlem birimi ve yazılım lisanslarında değişiklik gösterir. Panel değişiminde cihazın tam tanımı, kontrolör uyumluluğu, yazılım sürümü, iletişim ayarları ve kullanılabilir yedekler kontrol edilir. Mekanik olarak uyan bir panel gerekli HMI uygulamasını çalıştıramayabilir veya makine kontrol paneliyle iletişim kuramayabilir.
HMI operatör paneli karmaşık makine sistemini erişilebilir kılar: süreci gösterir, komutları alır ve arıza teşhisini destekler. Doğru kullanımı, bireysel makinenin mimarisinin anlaşılmasına bağlıdır. CNC dokümantasyonu standart kontrol fonksiyonlarını açıklar, makine üreticisinin kılavuzları ise eklenen tuşlar, mesajlar, çevrimler ve güvenlik kilitlerinin amacını anlatır.