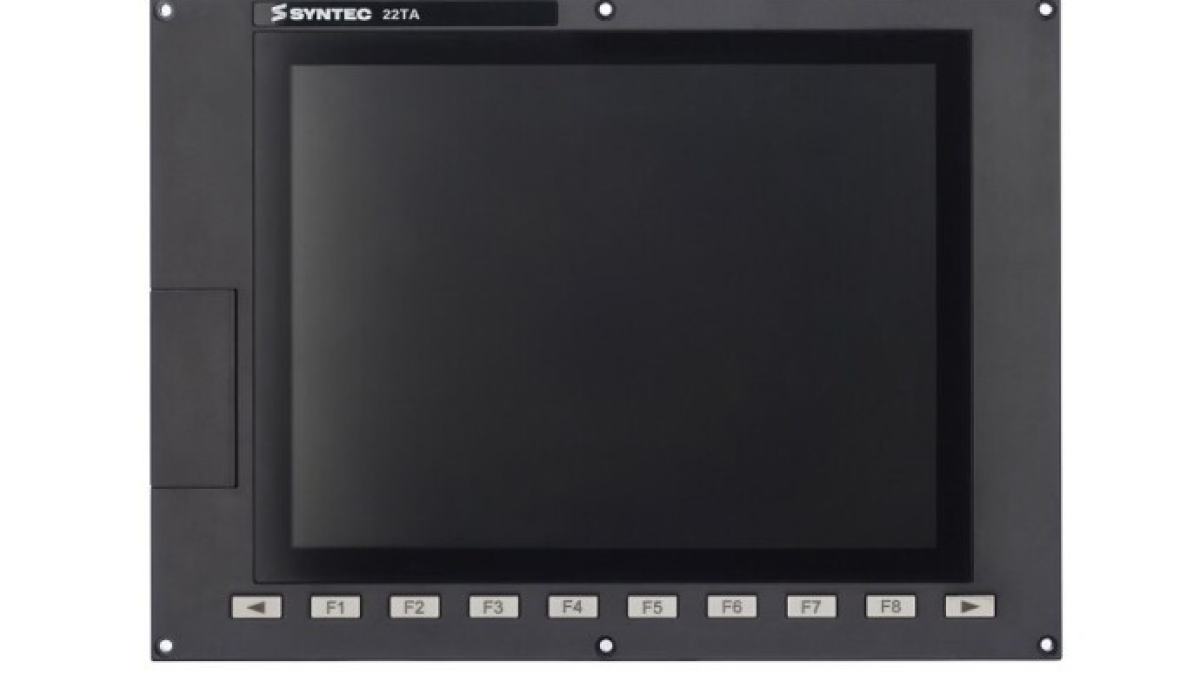
Màn hình máy CNC cung cấp cho người vận hành thông tin trực tiếp về vị trí các trục, chương trình đang chạy, hiệu chỉnh dụng cụ, thông báo và trạng thái chu trình. Các phím điều khiển gần đó cho phép chọn chế độ vận hành, khởi động gia công, tạm dừng cấp liệu và di chuyển trục bằng tay. Tổ hợp này thường được gọi là HMI panel vận hành CNC. Nó kết nối người vận hành với hệ thống điều khiển máy và tập hợp thông tin cùng các lệnh cần thiết cho việc thiết lập và gia công tại một vị trí làm việc duy nhất.
HMI là viết tắt của Human–Machine Interface, nghĩa là giao diện người-máy. Trong bối cảnh CNC, thuật ngữ này có thể chỉ giao diện phần mềm trên màn hình, mặt trước của bảng điều khiển vận hành hoặc toàn bộ trạm điều khiển gồm màn hình, bàn phím và bảng điều khiển máy. Khi thảo luận về sự cố hay nâng cấp, cần xác định rõ phần nào của hệ thống đang được đề cập.
Bảng điều khiển hiển thị dữ liệu CNC, không thay thế bộ điều khiển
HMI nhận các thao tác của người vận hành và hiển thị dữ liệu từ CNC, PLC, bộ truyền động và các bộ phận khác của máy. Việc điều khiển quỹ đạo do bộ điều khiển CNC đảm nhiệm: nó giải mã các đoạn chương trình, tính toán nội suy và tạo lệnh chuyển động. PLC thường xử lý logic máy như kẹp chặt, cửa bảo vệ, bôi trơn, băng tải phoi, thay dụng cụ và tín hiệu sẵn sàng. Bộ truyền động đóng vòng điều khiển động cơ dựa trên phản hồi từ các thiết bị đo lường.
Bảng điều khiển vận hành cung cấp quyền truy cập vào các chức năng này trong phạm vi do nhà sản xuất máy quy định. Một màn hình có thể hiển thị tọa độ thực tế và tọa độ yêu cầu, tốc độ cấp phôi, tốc độ trục chính và các chức năng G, M đang hoạt động. Các khu vực khác chứa danh sách chương trình, bảng dụng cụ, hiệu chỉnh tọa độ và thông báo chẩn đoán. Bố cục cụ thể phụ thuộc vào hệ thống CNC, máy và cấu hình của nhà sản xuất.
Trong hệ thống hiện đại, phần cứng xử lý có thể tích hợp trong bảng điều khiển hoặc đặt riêng trong tủ điện. Ví dụ, Siemens cung cấp SINUMERIK ONE với các biến thể NCU đặt trong tủ và PPU đặt trên bảng điều khiển, trong đó bộ phận vận hành và bộ điều khiển được kết hợp trong một thành phần. Do đó, hai bảng điều khiển có kích thước màn hình tương tự có thể có kiến trúc khác nhau và không thể thay thế cho nhau chỉ dựa trên kích thước màn hình.
Thành phần của vị trí làm việc người vận hành
Trạm CNC điển hình kết hợp nhiều thành phần. Màn hình hiển thị giao diện và đồ họa. Bàn phím dùng để nhập chương trình, giá trị số và chú thích. Các phím mềm thay đổi chức năng tùy theo phần đang mở. Bảng điều khiển máy chứa các bộ phận điều khiển liên quan đến chuyển động và chu trình gia công.
- phím chọn chế độ như JOG, MDI và AUTO;
- phím Cycle Start, Feed Hold và Reset;
- chọn trục và hướng di chuyển tay;
- điều chỉnh tốc độ cấp phôi và tốc độ trục chính;
- phím bật tắt trục chính, làm mát và thiết bị phụ trợ;
- vòng quay điện tử để định vị tay chính xác;
- đèn báo trạng thái và phím xác nhận thao tác.
Màn hình cảm ứng mở rộng các phương thức điều hướng, trong khi các bộ phận điều khiển vật lý vẫn cần thiết ở những nơi người vận hành cần phản hồi xúc giác rõ ràng. Ví dụ, HEIDENHAIN TNC7 kết hợp giao diện cảm ứng có thể cấu hình với bàn phím và bảng điều khiển máy. Trong sản xuất, sự kết hợp này rất tiện lợi: người vận hành có thể chỉnh sửa chương trình và bảng trên màn hình, đồng thời sử dụng các phím vật lý quen thuộc để khởi động chu trình hoặc di chuyển tay.
Điều gì xảy ra sau khi nhấn phím
Xem xét việc khởi động chương trình ở chế độ tự động. HMI ghi nhận thao tác của người vận hành và gửi yêu cầu đến hệ thống điều khiển. Tiếp theo, logic máy kiểm tra các điều kiện cần thiết: chế độ phù hợp đã được chọn chưa, cửa bảo vệ đã đóng chưa, bộ truyền động đã sẵn sàng chưa, cảnh báo đã được xóa chưa và các điều kiện khóa an toàn do nhà sản xuất đặt ra đã được thỏa mãn chưa. Khi chuỗi cho phép hoàn tất, CNC bắt đầu thực hiện chương trình và giao diện cập nhật đoạn chương trình đang chạy, vị trí, tải và trạng thái chu trình.
Khi nhấn Feed Hold, hệ thống yêu cầu dừng cấp liệu có kiểm soát. Hành vi của các trục và trục chính phụ thuộc vào bộ điều khiển, công nghệ gia công và cách triển khai máy. Reset có thể ngắt thực thi và xóa một phần trạng thái hoạt động, nhưng hành vi này cũng khác nhau giữa các máy. Người vận hành cần tìm hiểu các chức năng này qua tài liệu thiết bị mình sử dụng.
Việc cập nhật màn hình và điều khiển chuyển động diễn ra ở các tần số khác nhau. Giá trị vị trí trên màn hình được làm mới đủ nhanh để người vận hành theo dõi quá trình, trong khi vòng điều khiển bộ truyền động hoạt động nhanh hơn nhiều. HMI cung cấp hình ảnh dễ hiểu về quá trình; việc điều chỉnh chính xác các trục vẫn do hệ thống CNC và bộ truyền động đảm nhận.
Các màn hình chính trong công việc hàng ngày
Màn hình máy dùng để theo dõi vị trí các trục, chế độ hoạt động, tốc độ cấp phôi và dữ liệu trục chính. Phần chương trình hỗ trợ chọn, xem và chỉnh sửa file NC. Bảng dụng cụ lưu trữ hình học, bán kính, chiều dài, vị trí trong khoang và dữ liệu mòn nếu được cấu hình hỗ trợ. Hiệu chỉnh tọa độ liên kết hệ tọa độ máy với các điểm chuẩn chi tiết như G54.
Phần chẩn đoán hiển thị cảnh báo và báo lỗi. Một thông báo hữu ích bao gồm mã lỗi, nguồn phát sinh và điều kiện kích hoạt, nhưng việc kiểm tra thêm thường cần sơ đồ điện, tài liệu máy hoặc truy cập trạng thái PLC. Xóa thông báo không loại bỏ nguyên nhân. Nếu cảnh báo do áp suất thấp, cửa bảo vệ mở hoặc vị trí cơ cấu chưa xác nhận, cần khôi phục lại điều kiện tương ứng.
Giao diện HMI hiện đại còn hỗ trợ bố cục đa cửa sổ và không gian làm việc có thể cấu hình. Siemens mô tả Display Manager trong SINUMERIK Operate chia màn hình Full HD thành nhiều vùng, có thể hiển thị đồng thời HMI, widget, bàn phím, bảng điều khiển máy và ứng dụng. Bố cục phù hợp giúp giảm thao tác chuyển đổi giữa các phần, đồng thời giữ lại dữ liệu cần thiết cho nhiệm vụ hiện tại.
HMI và an toàn máy
Nút dừng khẩn cấp màu đỏ có thể được gắn trên cùng bảng điều khiển, nhưng chức năng này thuộc hệ thống an toàn máy. Nó phải hoạt động qua kiến trúc an toàn được thiết kế, bao gồm các đầu vào an toàn, rơle an toàn hoặc bộ điều khiển an toàn và các mạch ngắt cần thiết. Nút bấm đồ họa trên màn hình HMI thông thường không trở thành thiết bị dừng khẩn cấp chỉ vì nó trông giống như vậy.
Việc truy cập các chức năng hạn chế cũng không thể chỉ dựa vào một mục ẩn trong menu. Nhà sản xuất máy sử dụng các cấp độ truy cập, công tắc khóa, mật khẩu và các cơ chế bật/tắt phần cứng tùy theo chức năng và mức độ rủi ro. Thay đổi dữ liệu máy, tham số bộ truyền động hoặc logic PLC đòi hỏi trình độ chuyên môn phù hợp và bản sao lưu cấu hình gốc đã được xác minh.
Người vận hành cũng cần phân biệt giữa tín hiệu hiển thị trên giao diện và trạng thái vật lý của cơ cấu. Màn hình báo cửa mở, mâm cặp kẹp chặt hoặc vị trí bộ đổi dụng cụ dựa trên tín hiệu hệ thống. Cảm biến hỏng, lỗi dây điện hoặc vấn đề logic có thể khiến trạng thái hiển thị khác với trạng thái cơ khí thực tế. Việc chẩn đoán nên bắt đầu từ sơ đồ tín hiệu trong tài liệu máy trước khi cho rằng bảng điều khiển bị lỗi.
Tại sao cùng một hệ thống CNC có thể khác nhau trên hai máy
Nhà sản xuất bộ điều khiển cung cấp giao diện tiêu chuẩn và công cụ cấu hình. Nhà sản xuất máy bổ sung các màn hình, chu trình, thông báo và phím bấm riêng cho thiết bị của mình. Do đó, cùng một phiên bản Fanuc, SINUMERIK hay HEIDENHAIN trên máy tiện, trung tâm gia công và máy chuyên dụng có thể có cách điều hướng khác biệt rõ rệt.
Phần cứng cũng khác nhau về kích thước và độ phân giải màn hình, công nghệ cảm ứng, bố trí phím, giao diện truyền thông, mức bảo vệ, cách lắp đặt, bộ xử lý và giấy phép phần mềm. Khi thay thế bảng điều khiển, cần kiểm tra chính xác tên thiết bị, tương thích với bộ điều khiển, phiên bản phần mềm, cài đặt giao tiếp và bản sao lưu. Một bảng điều khiển phù hợp về mặt cơ khí có thể không chạy được ứng dụng HMI cần thiết hoặc không hỗ trợ bảng điều khiển máy.
HMI panel vận hành làm cho hệ thống máy phức tạp trở nên dễ tiếp cận: nó hiển thị quá trình, nhận lệnh và hỗ trợ chẩn đoán sự cố. Việc sử dụng đúng đòi hỏi hiểu rõ kiến trúc máy cụ thể. Tài liệu CNC mô tả các chức năng điều khiển tiêu chuẩn, trong khi tài liệu nhà sản xuất máy giải thích các phím, thông báo, chu trình và khóa an toàn bổ sung.