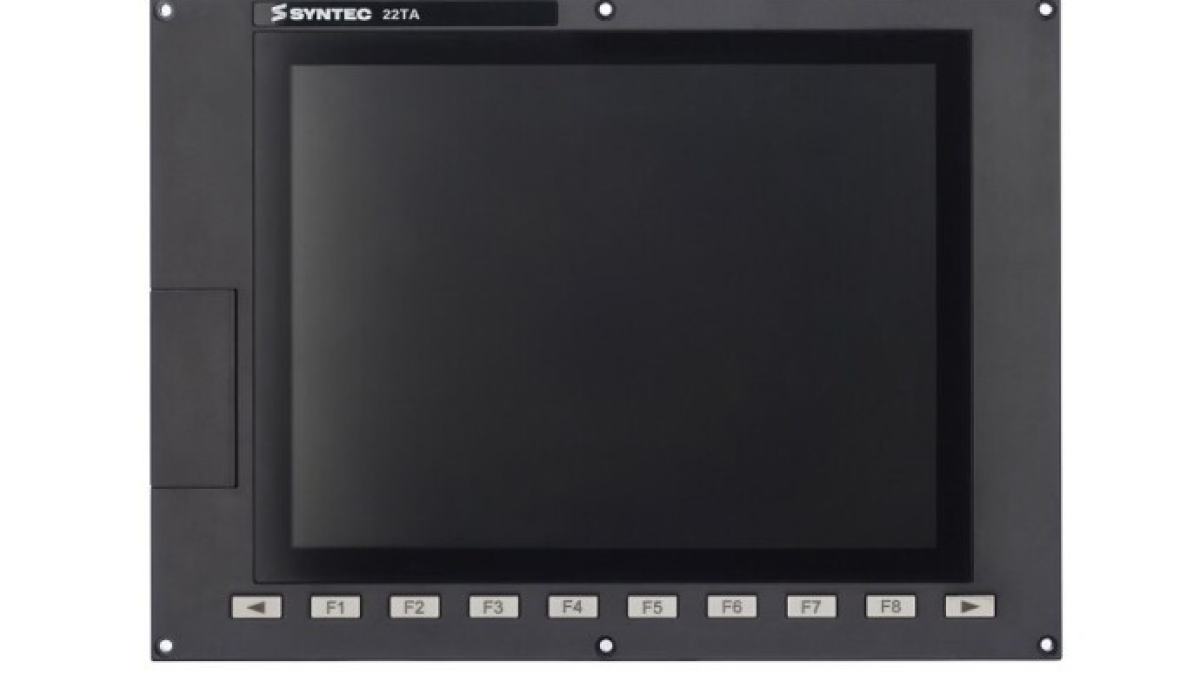
Layar mesin CNC menampilkan posisi sumbu, program aktif, offset alat potong, pesan, dan status siklus kepada operator. Kontrol di sekitar layar memungkinkan memilih mode operasi, memulai pemesinan, menahan laju pemotongan, dan menggerakkan sumbu secara manual. Kombinasi ini biasanya disebut panel operator HMI CNC. Panel ini menghubungkan operator dengan sistem kontrol mesin dan mengumpulkan informasi serta perintah yang dibutuhkan untuk penyetelan dan pemesinan dalam satu tempat kerja.
HMI adalah singkatan dari Human–Machine Interface, yaitu antarmuka manusia-mesin. Dalam konteks CNC, istilah ini bisa merujuk pada antarmuka perangkat lunak di layar, panel depan operator, atau keseluruhan pos kontrol yang terdiri dari monitor, keyboard, dan panel kontrol mesin. Saat membahas kerusakan atau peningkatan, penting untuk memastikan bagian sistem mana yang dimaksud.
Panel menampilkan data CNC, bukan pengganti kontroler
HMI menerima input operator dan menampilkan data dari CNC, PLC, drive, dan sistem mesin lainnya. Kontrol jalur gerak dilakukan oleh kontroler CNC: ia menginterpretasikan blok program, menghitung interpolasi, dan mengirim perintah gerak. PLC biasanya menangani logika mesin seperti penjepit, pintu, pelumasan, konveyor serpihan, pergantian alat, dan sinyal kesiapan. Drive menutup loop kontrol motor dengan menggunakan umpan balik dari sistem pengukuran.
Panel operator memberikan akses ke fungsi-fungsi ini dalam batas yang ditentukan oleh pembuat mesin. Pada satu layar dapat ditampilkan posisi aktual dan yang diperintahkan, laju pemotongan, kecepatan spindel, serta fungsi G dan M yang aktif. Layar lain berisi daftar program, tabel alat, offset kerja, dan pesan diagnostik. Tata letak tepatnya tergantung pada sistem CNC, mesin, dan konfigurasi pembuat.
Pada sistem modern, perangkat pengolah bisa terintegrasi dengan panel atau dipasang terpisah di kabinet listrik. Contohnya, Siemens menawarkan SINUMERIK ONE dengan NCU berbasis kabinet dan varian PPU berbasis panel, di mana unit operator dan kontroler digabung dalam satu komponen. Dua panel dengan ukuran layar serupa bisa memiliki arsitektur berbeda dan tidak bisa saling menggantikan hanya berdasarkan ukuran layar.
Komponen tempat kerja operator
Pos CNC tipikal menggabungkan beberapa elemen. Layar menampilkan antarmuka dan grafik. Keyboard digunakan untuk memasukkan program, nilai numerik, dan komentar. Tombol lunak (softkey) mengubah fungsi sesuai bagian yang dibuka. Panel kontrol mesin memuat kontrol terkait gerak dan siklus mesin.
- tombol pemilihan mode seperti JOG, MDI, dan AUTO;
- Cycle Start, Feed Hold, dan Reset;
- pemilihan sumbu dan arah gerakan manual;
- pengatur laju pemotongan dan kecepatan spindel;
- tombol untuk spindel, pendingin, dan peralatan tambahan;
- handwheel elektronik untuk pemposisian manual yang presisi;
- indikator status dan kontrol konfirmasi.
Layar sentuh memperluas metode navigasi, namun kontrol fisik tetap penting untuk umpan balik taktil yang jelas. Contohnya, HEIDENHAIN TNC7 menggabungkan antarmuka layar sentuh yang dapat dikonfigurasi dengan keyboard dan panel kontrol mesin. Program dan tabel dapat diedit di layar, sementara tombol fisik yang sudah dikenal tetap digunakan untuk memulai siklus dan gerakan manual.
Apa yang terjadi setelah tombol ditekan
Misalnya saat memulai program dalam mode otomatis. HMI merekam tindakan operator dan mengirim permintaan ke sistem kontrol. Logika mesin kemudian memeriksa kondisi yang diperlukan: apakah mode yang sesuai dipilih, pelindung tertutup, drive siap, alarm sudah dihapus, dan pengaman lain yang ditentukan pembuat terpenuhi. Jika semua terpenuhi, CNC mulai menjalankan program dan antarmuka memperbarui blok aktif, posisi, beban, dan status siklus.
Menekan Feed Hold meminta penghentian laju pemotongan secara terkendali. Respons sumbu dan spindel bergantung pada kontroler, teknologi pemesinan, dan implementasi mesin. Reset dapat menghentikan eksekusi dan menghapus sebagian status aktif, namun perilakunya berbeda antar mesin. Operator harus memahami fungsi ini dari dokumentasi peralatan yang digunakan.
Pembaruan layar dan kontrol gerak berlangsung pada skala waktu berbeda. Nilai posisi di layar diperbarui cukup sering agar operator dapat mengikuti proses, sedangkan loop kontrol drive berjalan jauh lebih cepat. HMI memberikan representasi proses yang dapat dipahami; pengaturan presisi sumbu tetap dilakukan di dalam CNC dan sistem drive.
Layar utama selama produksi
Layar mesin digunakan untuk memantau posisi sumbu, mode aktif, laju pemotongan, dan data spindel. Bagian program mendukung pemilihan, peninjauan, dan pengeditan file NC. Tabel alat menyimpan geometri, radius, panjang, penempatan kantong, dan data keausan jika didukung konfigurasi. Offset kerja menghubungkan sistem koordinat mesin dengan titik acuan benda kerja seperti G54.
Bagian diagnostik menampilkan alarm dan peringatan. Pesan yang berguna mencakup kode, sumber, dan kondisi pemicu, namun pemeriksaan lebih lanjut mungkin memerlukan gambar listrik, dokumentasi mesin, atau akses ke status PLC. Menghapus pesan tidak menghilangkan penyebabnya. Jika alarm muncul akibat tekanan rendah, pelindung terbuka, atau posisi mekanisme yang belum dikonfirmasi, kondisi terkait harus dipulihkan.
Sistem HMI modern juga dapat mendukung tata letak multi-jendela dan ruang kerja yang dapat dikonfigurasi. Siemens mendokumentasikan Display Manager untuk SINUMERIK Operate yang membagi layar Full HD menjadi beberapa area dan dapat menampilkan HMI, widget, keyboard, panel kontrol mesin, dan aplikasi secara bersamaan. Tata letak yang baik mengurangi navigasi yang tidak perlu sambil menjaga data yang dibutuhkan tetap terlihat.
HMI dan keselamatan mesin
Tombol darurat berwarna merah mungkin terpasang pada panel yang sama, namun fungsinya merupakan bagian dari sistem keselamatan mesin. Tombol ini harus bekerja melalui arsitektur keselamatan yang dirancang, yang dapat mencakup input aman, relay keselamatan atau kontroler keselamatan, dan rangkaian pemutusan yang diperlukan. Tombol grafis pada layar HMI standar tidak menjadi tombol darurat hanya karena tampilannya mirip.
Akses ke fungsi terbatas juga memerlukan lebih dari sekadar menu tersembunyi. Pembuat mesin menggunakan tingkat akses, sakelar kunci, kata sandi, dan izin perangkat keras sesuai fungsi dan risikonya. Mengubah data mesin, parameter drive, atau logika PLC membutuhkan kompetensi yang sesuai dan cadangan konfigurasi asli yang terverifikasi.
Operator juga harus membedakan antara indikasi antarmuka dan kondisi fisik mekanisme. Tampilan yang menunjukkan pintu terbuka, chuck terjepit, atau posisi pengganti alat didasarkan pada sinyal sistem. Sensor rusak, kabel bermasalah, atau logika bermasalah dapat menyebabkan status yang ditampilkan berbeda dengan kondisi mekanis sebenarnya. Diagnostik harus mengikuti jalur sinyal melalui dokumentasi mesin sebelum panel dianggap sebagai bagian yang rusak.
Mengapa sistem CNC yang sama bisa tampil berbeda di dua mesin
Pembuat kontrol menyediakan antarmuka standar dan alat konfigurasi. Pembuat mesin kemudian menambahkan layar, siklus, pesan, dan tombol untuk peralatannya. Versi Fanuc, SINUMERIK, atau HEIDENHAIN yang sama dapat memiliki navigasi yang berbeda jelas pada mesin bubut, pusat pemesinan, dan mesin produksi khusus.
Perangkat keras juga berbeda dalam ukuran dan resolusi layar, teknologi layar sentuh, susunan tombol, antarmuka komunikasi, tingkat perlindungan, metode pemasangan, unit pengolah, dan lisensi perangkat lunak. Penggantian panel harus memeriksa penamaan perangkat yang tepat, kompatibilitas kontroler, versi perangkat lunak, pengaturan komunikasi, dan cadangan yang dapat digunakan. Panel yang cocok secara mekanis mungkin tidak dapat menjalankan aplikasi HMI yang dibutuhkan atau berkomunikasi dengan panel kontrol mesin.
Panel operator HMI membuat sistem mesin yang kompleks dapat diakses: menampilkan proses, menerima perintah, dan membantu diagnosis gangguan. Penggunaan yang benar bergantung pada pemahaman arsitektur mesin secara individual. Dokumentasi CNC menjelaskan fungsi kontrol standar, sementara manual pembuat mesin menerangkan tombol tambahan, pesan, siklus, dan pengaman yang diterapkan.