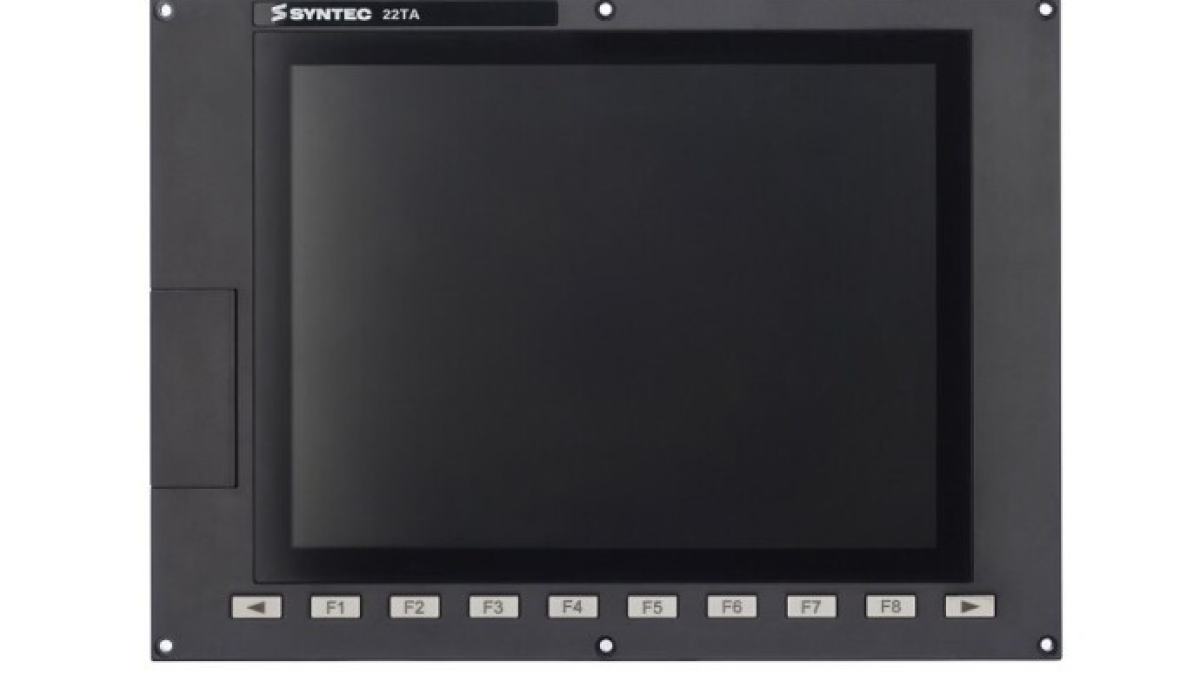
На екрані верстата оператор бачить координати осей, активну програму, корекції інструменту, повідомлення та стан циклу. Через розташовані поруч клавіші він обирає режим, запускає обробку, зупиняє подачу та переміщує осі вручну. Цей комплекс зазвичай називають HMI-панеллю оператора ЧПК. Вона поєднує людину із системою керування верстатом і збирає в одному робочому місці інформацію та команди, необхідні для налагодження та обробки.
Абревіатура HMI означає Human–Machine Interface — людино-машинний інтерфейс. У контексті ЧПК цей термін може позначати програмний інтерфейс на екрані, лицьову панель оператора або весь пост керування разом із монітором, клавіатурою та машинним пультом. Тому при обговоренні несправності чи модернізації корисно уточнювати, про яку частину системи йдеться.
Панель відображає роботу ЧПК, але не замінює контролер
HMI приймає дії оператора та відображає дані, що надходять від ЧПК, ПЛК, приводів і інших вузлів. Саме керування траєкторією виконує CNC-контролер: він інтерпретує кадри програми, розраховує інтерполяцію та формує завдання руху. ПЛК зазвичай відповідає за машинну логіку — затискачі, дверцята, змащення, транспортер стружки, зміну інструменту та сигнали готовності. Приводи замкнені в контури регулювання двигунів із використанням зворотного зв’язку від вимірювальних систем.
Операторська панель надає доступ до цих функцій у межах, визначених виробником верстата. На одному екрані можна побачити фактичні та задані координати, подачу, оберти шпинделя, активні G- та M-функції. На іншому доступні список програм, таблиця інструментів, робочі зміщення та діагностичні повідомлення. Компоновка залежить від системи ЧПК, верстата та налаштувань виробника.
У сучасних системах обчислювальна частина може бути інтегрована з панеллю або встановлена окремо в шафі керування. Наприклад, Siemens описує для SINUMERIK ONE як шафні NCU, так і панельні варіанти PPU, де операторський блок і контролер об’єднані в одному компоненті. Зовні схожі панелі можуть мати різну архітектуру і не є взаємозамінними лише за розміром екрану.
З чого складається робоче місце оператора
Типовий пост ЧПК поєднує кілька елементів. Екран відображає інтерфейс і графіку. Клавіатура використовується для введення програми, числових значень і коментарів. Програмні клавіші змінюють призначення залежно від відкритого розділу. Машинний пульт містить органи керування, пов’язані з рухом і циклом верстата.
- клавіші вибору режимів JOG, MDI та AUTO;
- Cycle Start, Feed Hold і Reset;
- вибір осі та напрямку ручного переміщення;
- регулятори подачі та частоти обертання шпинделя;
- кнопки увімкнення шпинделя, СОЖ і допоміжних пристроїв;
- електронне маховичок для точного ручного позиціонування;
- індикатори стану та підтвердження окремих дій.
Сенсорний екран розширює способи навігації, але фізичні органи керування зберігаються там, де оператору потрібен чіткий тактильний відгук. У HEIDENHAIN TNC7, наприклад, налаштовуваний сенсорний інтерфейс поєднується з клавіатурою і машинним пультом. На виробництві така комбінація зручна: програми та таблиці можна редагувати на екрані, а запуск циклу чи ручне переміщення виконувати знайомими кнопками.
Що відбувається після натискання кнопки
Розглянемо запуск програми в автоматичному режимі. HMI реєструє дію оператора і передає запит у систему керування. Далі перевіряється машинна логіка: обрано допустимий режим, закрито огорожу, приводи готові, аварія знята, виконані інші умови виробника. Якщо ланцюг дозволів зібрано, ЧПК починає виконувати програму, а інтерфейс оновлює поточний кадр, координати, навантаження та стан циклу.
При натисканні Feed Hold система запитує керовану зупинку подачі. Поведінка осей і шпинделя визначається конкретним контролером, технологією та реалізацією верстата. Reset може перервати виконання і скинути частину активного стану, проте його дія також відрізняється на різних машинах. Оператор має знати опис режимів саме для свого обладнання.
Оновлення екрана та керування рухом мають різні часові вимоги. Координата на дисплеї може змінюватися кілька разів на секунду, тоді як контури приводів працюють значно швидше. HMI дає людині зрозуміле уявлення про процес; точне регулювання осей виконується всередині системи ЧПК і приводів.
Основні екрани у повсякденній роботі
На машинному екрані оператор контролює положення осей, активні режими, подачу та шпиндель. Розділ програм служить для вибору, перегляду та редагування NC-файлів. Таблиця інструментів зберігає геометрію, радіуси, довжини, номери осередків і дані зносу, якщо це підтримується конфігурацією. Робочі зміщення пов’язують систему координат верстата з базами деталі, наприклад G54.
Діагностичний розділ показує аварії та попередження. Корисне повідомлення містить код, джерело та умову виникнення, але подальша перевірка часто потребує електричної схеми, документації верстата або доступу до станів ПЛК. Просте видалення повідомлення не усуває причину. Якщо аварія виникла через відсутність тиску, незакриту огорожу чи непідтверджене положення механізму, потрібно відновити відповідну умову.
Сучасні інтерфейси допускають мультивіконне представлення і налаштування робочого простору. У керівництві SINUMERIK Operate компанія Siemens описує Display Manager, який ділить Full HD екран на області і може одночасно показувати HMI, віджети, клавіатуру, машинний пульт і додатки. Така компоновка скорочує переходи між розділами, якщо на екрані залишені лише потрібні дані.
HMI і безпека верстата
Червона кнопка аварійної зупинки може розташовуватися на тому ж пульті, але її функція належить системі безпеки. Вона має діяти через передбачену архітектуру верстата: безпечні входи, реле або контролер безпеки та відповідні ланцюги відключення. Намальована кнопка на звичайному екрані HMI сама по собі не стає аварійною зупинкою.
З тієї ж причини заборонений доступ не можна надійно блокувати одним прихованим пунктом меню. Виробники застосовують рівні доступу, ключові перемикачі, паролі та апаратні дозволи залежно від ризику та призначення функції. Зміна машинних даних, параметрів приводів чи логіки ПЛК вимагає кваліфікації та резервної копії початкової конфігурації.
Оператору також важливо розрізняти повідомлення інтерфейсу і реальний стан механізму. Індикація відкритих дверцят, затиснутого патрона або положення змінника формується зі сигналів системи. При несправному датчику, проводці чи логіці зображення на екрані може не відповідати очікуваному фізичному стану. Діагностика починається зі схеми проходження сигналу, а не з заміни панелі.
Чому однакова система ЧПК виглядає по-різному
Виробник контролера постачає стандартний інтерфейс і інструменти налаштування, а виробник верстата додає власні екрани, цикли, повідомлення та клавіші. Одна й та сама версія Fanuc, SINUMERIK або HEIDENHAIN на токарному верстаті, обробному центрі та спеціалізованій лінії може мати помітно різну навігацію.
Відмінності стосуються й апаратної частини: діагоналі та роздільної здатності, типу сенсора, кількості клавіш, інтерфейсів зв’язку, ступеня захисту, способу монтажу, обчислювального блоку та програмних ліцензій. При заміні панелі перевіряють точне позначення пристрою, сумісність із контролером, версію ПЗ, параметри зв’язку та резервні копії. Механічно підходяща панель може не завантажити потрібний HMI-додаток або не підтримувати машинний пульт.
HMI-панель робить складну структуру верстата доступною оператору: показує процес, приймає команди і допомагає знаходити причини зупинок. Її правильне використання починається з розуміння архітектури конкретної машини. Керівництво системи ЧПК пояснює стандартні функції, а документація виробника верстата — призначення доданих клавіш, повідомлень, циклів і захисних блокувань.