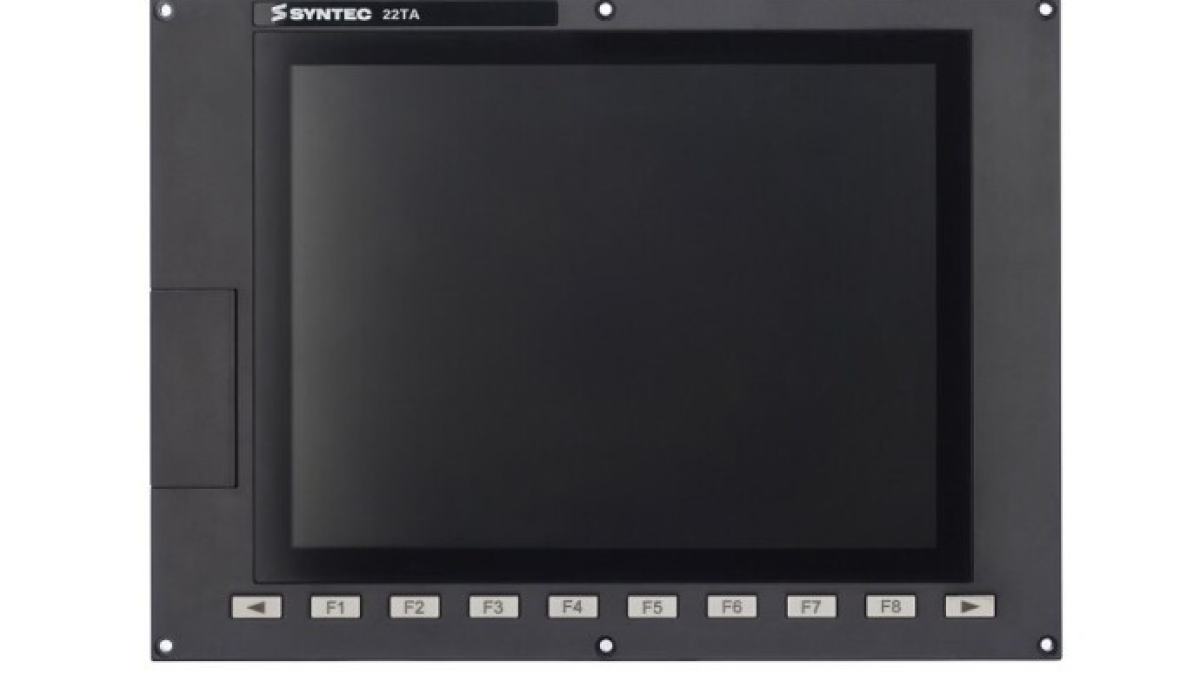
工作機械の画面には、軸の座標、動作中のプログラム、工具補正、メッセージ、サイクル状態が表示されます。隣接する操作キーでモード選択、加工開始、送りの一時停止、軸の手動送りが可能です。この一連の操作環境を一般にCNC HMIオペレーターパネルと呼びます。オペレーターと機械制御システムをつなぎ、段取りや加工に必要な情報と操作を一カ所に集約した作業場です。
HMIはHuman–Machine Interface(ヒューマン・マシン・インターフェース)の略称です。CNCの文脈では、画面上のソフトウェアインターフェース、オペレーターパネルの前面、あるいは表示装置、キーボード、機械操作パネルを含む制御装置全体を指すことがあります。故障や改良を議論する際は、どの部分を指しているかを明確にすることが重要です。
パネルはCNCの情報を表示するもので、コントローラそのものではない
HMIはオペレーターの操作を受け取り、CNC制御装置、PLC、駆動装置などからの情報を表示します。軌道制御はCNCコントローラの役割で、プログラムブロックを解釈し、補間計算を行い、動作指令を生成します。PLCは通常、クランプ、扉、潤滑、切りくずコンベヤ、工具交換、準備完了信号などの機械論理を担当します。駆動装置はエンコーダなどの測定系からのフィードバックを用いてモーター制御ループを閉じます。
オペレーターパネルは、工作機械メーカーが定めた範囲内でこれらの機能にアクセスできます。ある画面では実座標や指令座標、送り速度、主軸回転数、動作中のG・Mコードを表示し、別の画面ではプログラムリスト、工具テーブル、作業座標補正、診断メッセージを閲覧できます。画面構成はCNCシステム、機械、メーカーの設定によって異なります。
近年のシステムでは、演算装置がパネルに統合される場合や、制御盤内に別置される場合があります。たとえばSiemensのSINUMERIK ONEでは、制御盤内のNCUとパネル一体型のPPUがあり、操作部とコントローラが一体化されています。外観が似ていても内部構成が異なり、単に画面サイズが合うからといって互換性があるとは限りません。
オペレーター作業場の構成要素
典型的なCNC作業場は複数の要素を組み合わせています。ディスプレイはインターフェースとグラフィックを表示し、キーボードはプログラムテキストや数値、コメントの入力に使われます。ソフトキーは開いている画面に応じて機能が変わります。機械操作パネルには、機械の動作やサイクルに関連する操作部が備わっています。
- JOG、MDI、AUTOなどのモード選択キー;
- サイクルスタート、フィードホールド、リセット;
- 軸選択と手動送り方向の指定;
- 送り速度と主軸回転数のオーバーライド調整;
- 主軸、切削液、補助装置のON/OFFボタン;
- 精密な手動位置決め用の電子ハンドホイール;
- 状態表示灯と操作確認ボタン。
タッチスクリーンは操作方法を拡張しますが、明確な触覚フィードバックが必要な部分では物理的な操作部が残ります。たとえばHEIDENHAIN TNC7では、カスタマイズ可能なタッチインターフェースとキーボード、機械操作パネルが組み合わされています。生産現場では、プログラムやテーブルを画面で編集しつつ、サイクル開始や手動送りは慣れた物理キーで操作できるため便利です。
キーを押した後に起こること
自動モードでプログラムを開始する場合を考えます。HMIはオペレーターの操作を検知し、制御システムに要求を送ります。機械論理が許可条件をチェックします:適切なモードが選択されているか、扉が閉まっているか、駆動装置が準備できているか、アラームが解除されているか、その他メーカー指定の条件が満たされているか。許可連鎖が成立すると、CNCはプログラムの実行を開始し、インターフェースは現在のブロック、座標、負荷、サイクル状態を更新します。
Feed Holdボタンを押すと送りの制御停止が要求されます。軸や主軸の動作はコントローラや加工技術、機械の実装によって異なります。Resetは実行を中断し一部の状態をクリアしますが、これも機械によって挙動が異なります。オペレーターは自分の機械のマニュアルでこれらの機能を理解する必要があります。
画面更新と動作制御は異なる時間スケールで動作します。表示される座標はオペレーターが追跡できる頻度で更新されますが、駆動制御ループははるかに高速です。HMIはプロセスの理解を助ける表示を行い、正確な軸制御はCNCと駆動装置内で行われます。
日常作業で使う主な画面
機械画面では軸位置、動作モード、送り速度、主軸情報を監視します。プログラム画面はNCファイルの選択、閲覧、編集に使います。工具テーブルには形状、半径、長さ、ポケット番号、摩耗データ(対応する場合)が保存されます。作業座標補正は機械座標系と部品基準(例:G54)を結びつけます。
診断画面はアラームや警告を表示します。メッセージにはコード、発生源、発生条件が含まれますが、詳細調査には電気回路図、機械マニュアル、PLC状態の確認が必要になることがあります。メッセージを消しても原因は解決しません。圧力不足、扉の開放、メカ位置未確認などが原因なら、それらの状態を正常に戻す必要があります。
最新のHMIはマルチウィンドウ表示や作業スペースのカスタマイズに対応します。SiemensのSINUMERIK OperateではDisplay ManagerがFull HD画面を複数領域に分割し、HMI、ウィジェット、キーボード、機械操作パネル、アプリを同時表示可能です。適切なレイアウトは不要な画面切り替えを減らし、必要な情報を常に表示します。
HMIと機械の安全機能
赤い非常停止ボタンは同じパネルにあることもありますが、その機能は機械安全システムに属します。安全入力、安全リレー、安全コントローラ、停止回路などの安全設計を通じて動作し、標準HMI画面上のグラフィックボタンが非常停止になるわけではありません。
制限機能へのアクセスも隠しメニューだけでは不十分です。メーカーは機能やリスクに応じてアクセスレベル、キー切替、パスワード、ハードウェア許可を適用します。機械データ、駆動パラメータ、PLCロジックの変更には専門知識と元設定のバックアップが必要です。
オペレーターはインターフェースの表示と機械の実際の状態を区別する必要があります。扉の開閉、チャックの締結、工具交換機の位置表示はシステム信号に基づきます。センサー故障や配線不良、ロジックの問題で画面表示と実際の機械状態が異なることがあります。トラブルシューティングはパネル交換の前に信号経路を機械マニュアルで確認して始めるべきです。
同じCNCでも機械ごとに見た目が異なる理由
制御装置メーカーは標準インターフェースと設定ツールを提供し、機械メーカーは自社機械用に画面、サイクル、メッセージ、キーを追加します。同じ世代のFanuc、SINUMERIK、HEIDENHAINでも旋盤、マシニングセンタ、専用生産機でナビゲーションが大きく異なることがあります。
ハードウェアも表示サイズや解像度、タッチ技術、キー数、通信インターフェース、防塵防滴性能、取り付け方法、演算ユニット、ソフトウェアライセンスが異なります。交換時は機種名、コントローラ互換性、ソフトウェアバージョン、通信設定、バックアップの確認が必要です。機械的に合うパネルでも必要なHMIアプリが動作しなかったり、機械操作パネルと通信できない場合があります。
HMIオペレーターパネルは複雑な機械システムをオペレーターに分かりやすく提示し、操作を受け付け、停止原因の特定を支援します。正しい使い方は個々の機械構成の理解から始まります。CNCのマニュアルは標準機能を説明し、機械メーカーの資料は追加キー、メッセージ、サイクル、安全インターロックの役割を解説します。